×
Layanan online
✉️Email: 💬WhatsApp: +86 18011793320
💡
  • Rumah
  • Blog
  • Cara Menyeimbangkan Berat Tablet, Kekerasan, Ketebalan dan Kerapuhan: Peta CQA untuk Kompresi Tablet

Cara Menyeimbangkan Berat Tablet, Kekerasan, Ketebalan dan Kerapuhan: Peta CQA untuk Kompresi Tablet

Tablet yang konsisten memerlukan kontrol atas empat atribut kualitas utama: berat, kekerasan, ketebalan, Dan kerapuhan. Atribut kualitas tablet fisik ini (CQA) memainkan peran penting dalam konsistensi dosis, kekuatan mekanik, dan kinerja hilir, termasuk lapisan tablet, kemasan, Dan pelepasan obat. Namun mengontrol satu properti tidak menjamin kualitas tablet secara keseluruhan. Sebuah tablet dapat memenuhi target beratnya tetapi masih terlalu lunak, terlalu tebal, atau terlalu rapuh untuk menahan penanganan. Meningkatkan gaya kompresi dapat meningkatkan kekerasan dan mengurangi kerapuhan, tetapi juga dapat menurunkan ketebalan tablet dan mempengaruhi disintegrasi atau disolusi. Tujuannya bukan untuk memaksimalkan satu properti dengan mengorbankan properti lainnya. Hal ini untuk menjaga semua atribut kualitas tablet yang relevan dalam rentang yang ditetapkan sambil mempertahankan produksi yang konsisten.

Jadi, bagaimana Anda mencapai keseimbangan itu? Anda perlu memahami caranya sifat bubuk, isiannya, pra-kompresi, gaya kompresi utama, Dan kecepatan menara mempengaruhi kualitas tablet. Panduan ini menyatukan hubungan-hubungan tersebut dalam peta CQA praktis, menjelaskan cara memecahkan masalah hasil kualitas yang bertentangan, dan menunjukkan bagaimana konfigurasi mesin cetak tablet yang tepat dapat membantu produsen mempertahankan kualitas tablet yang konsisten pada kecepatan produksi.
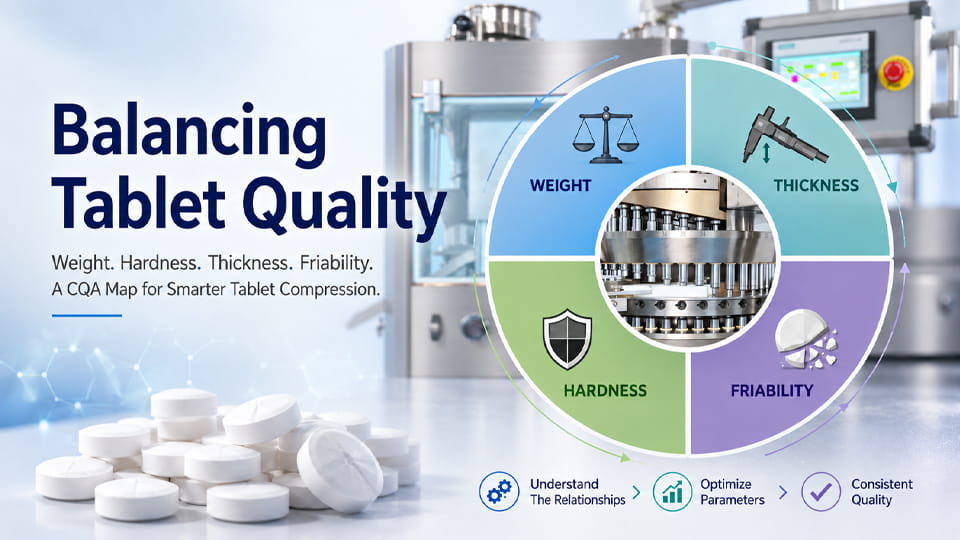
Menyeimbangkan atribut kualitas tablet termasuk berat, kekerasan, ketebalan, dan kerapuhan, diilustrasikan dengan mesin press tablet putar dan komponen kompresi tablet.


Apa Atribut Kualitas Tablet (CQA) untuk Tablet Terkompresi?

Dalam istilah Kualitas demi Desain, A Atribut Kualitas Penting (CQA) adalah properti apa pun dari zat obat, eksipien, atau produk obat itu “Harus dalam batas yang sesuai, jangkauan, atau distribusi untuk menjamin kualitas produk yang diinginkan.”. Untuk tablet oral padat, CQA produk khas mencakup potensi (dosis), pembubaran, stabilitas, dan yang penting atribut fisik seperti keseragaman berat, kekerasan, ketebalan, dan kerapuhan. Atribut-atribut ini mempengaruhi kemurnian, kekuatan, dan pelepasan obat.

  • Berat Tablet (Massa)/Keseragaman Konten: Berat setiap tablet (dan dengan demikian itu API isi) harus memenuhi klaim label. Farmakope (misalnya. USP <905>) menerapkan batas variasi bobot yang sempit (sering ±5% untuk tablet >80mg) untuk memastikan keseragaman konten. Dalam praktiknya, produsen secara rutin menguji berat masing-masing tablet selama produksi untuk mengetahui masalah terkait pengisian.
  • Kekerasan Tablet (Kekuatan Pemecah): Kekerasan adalah gaya yang diperlukan untuk memecahkan tablet pada kondisi kompresi. Ini mencerminkan kekuatan ikatan partikel internal. Tablet harus cukup keras agar dapat bertahan dalam penanganan, lapisan, dan pengemasan, tetapi tidak terlalu keras hingga gagal terurai dengan baik. Spesifikasi kekuatan putus yang umum mungkin berkisar antara 4–10kg, tetapi kisaran targetnya tergantung pada formulasi dan tujuan terapeutik.
  • Ketebalan Tablet: Ketebalan adalah pemeriksaan geometris utama yang sering kali dikorelasikan dengan berat dan kepadatan. Ketebalan yang konsisten menunjukkan volume pengisian dan kompresi yang konsisten. Jika dua tablet mempunyai berat yang sama, yang lebih tebal biasanya kurang padat dan kekerasannya mungkin lebih rendah. Sebaliknya, kurang terkompresi (lebih tebal) tablet seringkali lebih lemah. Ketebalannya sendiri tidak memiliki spesifikasi universal, tetapi biasanya dipantau selama proses sebagai pengganti konsistensi isi dan kekerasan.
  • Kerapuhan Tablet: Kerapuhan mengukur berapa banyak massa tablet yang hilang ketika digulingkan, mensimulasikan abrasi dan penanganan. Biasanya dilaporkan sebagai persentase penurunan berat badan setelah tes standar (misalnya. USP <1216>). Berdasarkan konvensi, batas yang dapat diterima adalah penurunan berat badan ≤1,0%.. Kerapuhan yang tinggi menunjukkan tepi atau pelapis tablet akan terkelupas/berdebu selama pelapisan dan pengemasan, yang tidak dapat diterima dalam produksi.

Bersama, keempat CQA ini – berat, kekerasan, ketebalan, kerapuhan – membentuk profil kinerja fisik utama tablet. Mereka menghubungkan kembali ke atribut material hulu (misalnya. aliran bubuk, ukuran partikel, tingkat pengikat) dan parameter proses (misalnya. kedalaman pengisian, gaya kompresi, kecepatan). Nanti, kami akan menyajikan a peta CQA yang menghubungkan sifat bahan baku dan variabel proses ke setiap atribut tablet. Tapi pertama-tama, mari kita lihat bagaimana keempat atribut ini saling mempengaruhi.
Berbagai macam tablet farmasi dalam berbagai bentuk, ukuran, warna, dan ketebalan, mengilustrasikan atribut kualitas tablet fisik dalam pembuatan tablet.


Bagaimana Berat Badannya, Kekerasan, Terkait Ketebalan dan Kerapuhan?

Atribut tablet ini adalah tidak mandiri. Perubahan pada satu hal sering kali berdampak pada perubahan lainnya:

  • Berat vs. Ketebalan: Dalam bentuk tablet tertentu, volume pengisian yang lebih besar (kedalaman pengisian cetakan) menghasilkan lebih berat, tablet yang lebih tebal. Jika semua kondisi lainnya sudah diperbaiki, meningkatkan kedalaman pengisian secara linier akan meningkatkan massa tablet (dan biasanya ketebalan). Sebaliknya, gaya kompresi yang lebih tinggi pada pengisian yang sama biasanya akan membuat bubuk lebih padat, menghasilkan a lebih ringan, lebih tipis tablet dengan kepadatan dan kekerasan yang lebih tinggi. Dalam praktiknya, isi mati (berat) adalah pendorong utama ketebalan dan dosis tablet. Dengan demikian, setiap perubahan pengendalian berat badan (misalnya. penyesuaian pengumpan) juga akan menggeser ketebalan dan dapat mempengaruhi kekerasan.
  • Kekerasan vs. Kerapuhan: Umumnya, tablet yang lebih keras akan melakukannya menjadi kurang gembur – lebih tahan terhadap chipping dan abrasi. Itu karena meningkatkan gaya kompresi (atau pengikat) biasanya meningkatkan kekerasan dan menurunkan kerapuhan secara bersamaan. Namun, kekerasan dan kerapuhan adalah ujian yang berbeda: seperti yang dicatat oleh JinLu Packing, “sebuah tablet bisa sangat keras—membutuhkan tenaga yang besar untuk menghancurkannya—namun ternyata sangat rapuh.”. Misalnya, jika tablet yang sangat keras memiliki kepadatan yang tidak rata atau retakan permukaan yang kecil, itu mungkin kalah >2% massa dalam drum kerapuhan, padahal butuh tenaga yang besar untuk mematahkannya. Pendeknya, kekerasan mengukur kekuatan internal di bawah guncangan tekan tunggal, sedangkan kerapuhan mengukur ketahanan permukaan terhadap guncangan berulang. Keduanya harus memenuhi kriteria: Anda tidak dapat dengan aman mengasumsikan “kerapuhan keras=rendah” dalam semua kasus.
  • Kekerasan vs. Ketebalan: Untuk tablet dengan berat yang sama, lebih tebal (sehingga kepadatannya lebih rendah) tablet biasanya memiliki kekerasan yang lebih rendah, karena materinya kurang terkonsolidasi. Sebaliknya, pada berat konstan, peningkatan gaya kompresi akan memendek (kompres) tablet dan meningkatkan kekerasan. Juga, bentuk tablet penting: tablet yang berbentuk lonjong atau lebih tebal terkadang mendistribusikan tekanan kompresi secara berbeda dibandingkan tablet yang berbentuk bulat tipis. Sebagai aturan praktis, tablet yang lebih tebal atau lebih padat memerlukan kekuatan yang lebih besar untuk pecah.
  • Berat vs. Kekerasan: Pada kedalaman pengisian yang sama, gaya kompresi yang lebih besar membuat tablet lebih berat dan keras (karena rebound berkurang). Namun jika berat bertambah dengan menambahkan lebih banyak bubuk tanpa mengubah gaya, tablet seringkali menjadi lebih tebal dan lemah (lebih gembur) kecuali kekuatan juga ditingkatkan. Dalam praktiknya, pengendalian berat biasanya ditangani dengan mengatur volume pengisian terlebih dahulu, kemudian menyempurnakan kekerasan dengan mengubah gaya kompresi.

Mengingat saling ketergantungan ini, kami merekomendasikan untuk memetakan hubungan tersebut. Diagram di bawah ini (A peta CQA) mengilustrasikan bagaimana atribut material utama dan parameter kompresi memengaruhi setiap tablet CQA:
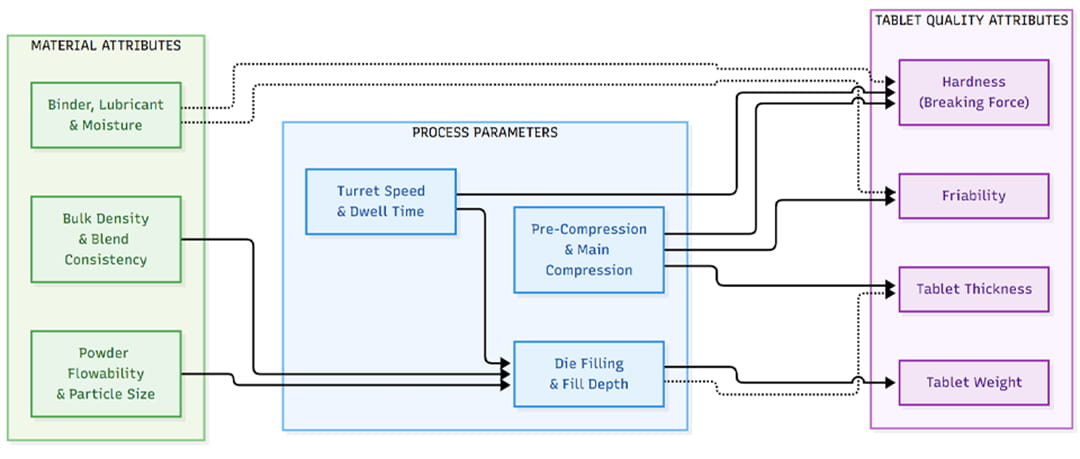
Diagram alir menunjukkan bagaimana sifat bubuk, isiannya, kekuatan kompresi, dan kecepatan menara mempengaruhi berat tablet, kekerasan, ketebalan, dan kerapuhan.

Angka: Berapa berat tablet, kekerasan, ketebalan, dan kerapuhan berhubungan selama kompresi. Kemampuan mengalir bubuk, ukuran partikel, kepadatan massal, dan karakteristik formulasi mempengaruhi pengisian cetakan dan perilaku pemadatan. Parameter proses seperti kedalaman pengisian, kekuatan kompresi, kecepatan menara, dan waktu tinggal mempengaruhi berat tablet, ketebalan, kekuatan putus, dan kerapuhan. Hubungan-hubungan ini saling berhubungan dan bergantung pada formulasi, jadi produsen harus mengevaluasi keempat atribut tersebut secara bersamaan, bukan mengoptimalkannya secara terpisah.


Bagaimana Parameter Kompresi Mempengaruhi CQA Tablet

Memahami CQA tablet berarti mengendalikan Parameter Proses Kritis (CPP) pada tablet tekan. CPP utama mencakup kedalaman pengisian (volume pengisian cetakan), gaya kompresi utama, kecepatan menara (tingkat keluaran tekan), dan pengaturan diam/pra-kompresi. Tabel di bawah (dari panduan referensi JinLu) merangkum bagaimana setiap parameter memengaruhi kualitas tablet:

Parameter Arti Teknis Dampak terhadap Kualitas Tablet Pemecahan masalah
Isi Kedalaman (Volume) Kedalaman bubuk dalam cetakan sebelum kompresi Menetapkan berat tablet (dosis) dan ketebalan; sumber utama variasi berat badan Cam pengumpan yang salah atau aliran bubuk yang buruk menyebabkan pergeseran berat. Sesuaikan profil kamera atau tingkatkan aliran.
Kekuatan Kompresi Utama Tekanan pukulan (kn) diberikan pada tablet Secara langsung meningkatkan kekerasan dan kepadatan; kekuatan yang lebih tinggi secara umum menurunkan kerapuhan. Terlalu banyak tenaga dapat menyebabkan pembatasan atau laminasi. Jika tablet terlalu lunak, meningkatkan kekuatan; jika pembatasan terjadi, kurangi gaya atau tambahkan pra-kompresi.
Waktu Tinggal (Durasi Kompresi) Bubuk waktu berada di bawah tekanan (berhubungan dengan kecepatan tekan) Tinggal lebih lama (kecepatan lebih lambat atau pers dua tahap) meningkatkan ikatan dan kekerasan antarpartikel. Penghentian yang sangat singkat pada kecepatan tinggi berisiko terhadap pemadatan yang buruk (pembatasan). Perlambat tekan atau gunakan dua tahap (pra-komp) jika tablet pecah atau lemah.
Kecepatan Menara (RPM) Kecepatan putaran turret Meningkatkan keluaran tetapi dapat menurunkan kualitas jika terlalu cepat. Kecepatan tinggi mengurangi waktu pengisian dan dapat memperburuk keseragaman bobot dan konsistensi kekerasan. Seimbangkan kecepatan dengan aliran bubuk. Perlambat jika berat/kekerasan berfluktuasi.
Pra-kompresi Kompresi gaya rendah awal sebelum penekanan utama Membantu menghilangkan udara dan membuat inti tablet lebih seragam. Secara umum meningkat kekerasan akhir dan mengurangi capping/kerapuhan. Tambahkan atau sesuaikan pra-kompresi jika terjadi pembatasan atau laminasi (memungkinkan udara yang terperangkap keluar).

Arti hubungan ini, Misalnya, itu meningkatkan gaya kompresi akan meningkatkan kekerasan dan menurunkan kerapuhan (bagus sampai titik tertentu). Namun, mendorong kekuatan terlalu jauh berisiko menyebabkan mode kegagalan tablet (laminasi, keausan alat). Sebaliknya, mengubah kedalaman pengisian (untuk mengontrol berat badan) akan menggeser ketebalan dan dapat mengubah kekerasan secara tidak langsung. Seperti yang ditunjukkan tabel, menetapkan setiap parameter memerlukan keseimbangan trade-off, dan pemecahan masalah sering kali melibatkan perubahan kecil (misalnya. “coba gaya 1–2 kN lebih besar” atau “tambahkan tahap kompresi kedua” hingga tablet memenuhi spesifikasi).


Menyeimbangkan Berat Tablet, Kekerasan, Ketebalan dan Kerapuhan

Dalam praktiknya, kamu biasanya mengoptimalkan satu atribut pada satu waktu, sambil memantau yang lain. Berikut adalah urutan praktis untuk menyeimbangkan empat CQA utama:

  • Kontrol Berat Tablet (Akurasi Dosis): Pertama, mengunci berat tablet (dan dengan ketebalan ekstensi) pada sasarannya. Gunakan a pengumpan bubuk atau penyesuaian cam untuk mengatur yang benar kedalaman pengisian untuk berat yang diinginkan. Verifikasi dengan pemeriksaan timbangan atau kontrol berat in-line: jika tablet terus-menerus melenceng dari target, sesuaikan kamera pengumpan atau pengaturan isi ulang. (Aliran bubuk yang buruk dapat menyebabkan penyimpangan berat; pertimbangkan pengumpan paksa atau granulasi melangkah.) Ketika keseragaman bobot bagus, ketebalannya harus stabil, dan isi dosis akan memenuhi spesifikasi.
  • Atur Kekerasan (Kekuatan Kompresi): Dengan berat badan tetap, menyesuaikan gaya kompresi utama. Timbang sampel tablet, kemudian sempurnakan kekuatan hingga tablet mencapai target kekuatan putus. Jika tablet terasa terlalu lunak atau mudah hancur, secara bertahap meningkatkan kekuatan. Jika itu terlalu sulit (misalnya. menyebabkan disolusi lambat), mengurangi kekuatan atau menambahkan penghancur. Ingatlah bahwa kekerasan berkaitan dengan kinerja tablet di bawah tekanan: bidik sweet spot produk Anda (sering ditentukan oleh studi pendahuluan). Mesin press modern memungkinkan pemantauan dan pencatatan gaya kompresi per turret agar tetap stabil.
  • Verifikasi Kerapuhan: Setelah menetapkan kekuatan, uji kerapuhan. Jika kerapuhan terlalu tinggi (>1%), itu berarti tablet memiliki ikatan permukaan yang lemah. Solusinya termasuk meningkatnya kekerasan (lebih banyak kekuatan atau pengikat) atau menambahkan lapisan pelapis tipis. Di sisi mesin, pastikan pra-kompresi yang kuat untuk mengeluarkan udara dan mengkonsolidasikan inti tablet. Kalau tablet sudah sangat keras, pertimbangkan untuk memodifikasi eksipien (lagi bahan pengikat atau meluncur) daripada memaksa. Catatan: tablet yang sangat keras masih dapat lulus uji kerapuhan jika bagian tepinya terkelupas – jadi selalu lakukan uji jatuh.
  • Sesuaikan Ketebalan Sesuai Kebutuhan: Ketebalan sekarang seharusnya merupakan hasil dari pengaturan berat dan kekerasan. Jika tablet ternyata lebih tebal dari yang diinginkan, biasanya ini berarti kompresinya kurang; Anda mungkin memerlukan lebih banyak kekuatan. Jika terlalu tipis, Anda mungkin melakukan kompresi berlebihan (atau pengisian berlebih); dalam hal ini, periksa kedalaman dan kekuatan pengisian. Anda juga dapat mengatur kecepatan menara (kecepatan yang lebih lambat umumnya memungkinkan lebih banyak waktu kompresi, sedikit mempengaruhi ketebalan).
  • Ulangi untuk Konsistensi: Jalankan batch produksi singkat dengan pengaturan saat ini dan tablet uji sampel dari awal hingga akhir. Periksa variasi berat, kekerasan, ketebalan, dan kerapuhan secara berkala. Jika ada CQA yang melayang selama lari, perhatikan pergeseran proses (suhu bubuk, pemberian pengisi, keausan menara, dll.) dan benar. Tujuannya adalah untuk menjaga keempat atribut secara bersamaan dalam rentang targetnya selama lari.

Sepanjang optimasi ini, komunikasi yang baik dengan formulasi sangat penting. Misalnya, jika ternyata Anda membutuhkan tenaga yang berlebihan untuk mencapai kekerasan, Anda mungkin bertanya pada R&D untuk meningkatkan kepadatan pengikat atau butiran. Jika variasi berat tetap ada, pertimbangkan untuk membuat granulasi ulang campuran untuk aliran yang lebih baik. Dengan mengikuti urutan ini – perbaiki berat badan, mengatur kekerasan, memvalidasi kerapuhan, sesuaikan ketebalan – Anda memastikan kebutuhan kualitas inti terpenuhi terlebih dahulu, lalu poles kekokohan tabletnya.
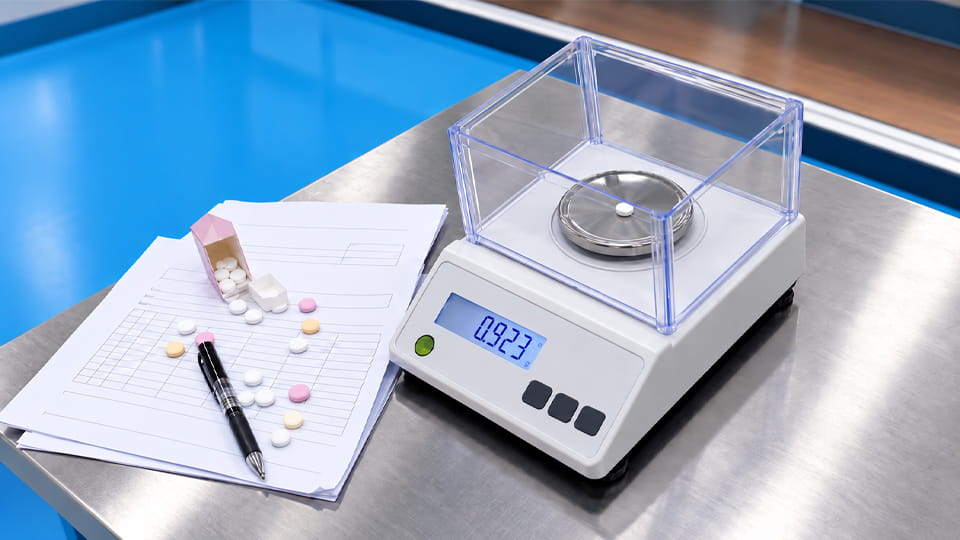
Timbangan elektronik laboratorium menimbang satu tablet bulat di samping catatan kendali mutu dan sampel tablet selama pembuatan tablet farmasi.


Masalah Umum dan Pemecahan Masalah Kualitas Tablet

Meski dengan perencanaan yang matang, cacat tablet terjadi. Berikut adalah masalah umum dan perbaikan cepat, terorganisir seperti pohon keputusan:
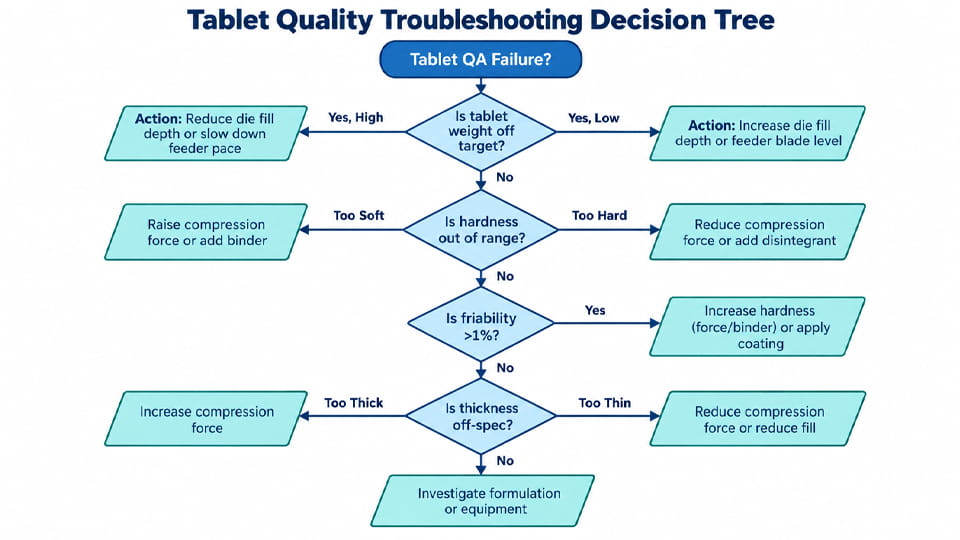
Pohon keputusan pemecahan masalah atribut kualitas tablet yang menunjukkan cara mengidentifikasi dan memperbaiki berat tablet, kekerasan, kerapuhan, dan masalah ketebalan selama kompresi.

Interpretasi: Pertama periksa berat dan ketebalannya. Bobot yang tinggi biasanya berarti pengisian berlebih – mengurangi kedalaman pengisian. Bobot yang rendah berarti pengisian yang kurang – naikkan. Jika berat badannya bagus, lihat kekerasannya. Lembut (kekerasan rendah) tablet memerlukan kekuatan yang lebih tinggi atau penyesuaian formulasi (lebih banyak pengikat). Tablet yang sangat keras dapat menyebabkan masalah hilir (seperti pembubaran lambat), jadi Anda mungkin akan mundur atau mengubah disintegran. Jika kekerasannya oke, uji kerapuhan. Kerapuhan >1% biasanya berarti ikatan permukaan lemah, sehingga meningkatkan kekerasan (memaksa) atau mengoleskan lapisan tipis dapat membantu. Akhirnya, periksa ketebalan: tablet yang terlalu tebal sering kali berarti kompresinya kurang, jadi tingkatkan kekuatan; terlalu tipis menunjukkan kompresi berlebihan atau pengisian berlebihan. Setiap langkah harus diikuti dengan pemeriksaan batch kecil untuk mengonfirmasi perbaikan.

Selain itu, waspada terhadap cacat mekanis yang umum terjadi pada mesin cetak:

  • Pembatasan/Laminasi: Lapisan tablet terbelah selama kompresi. Hal ini sering terjadi ketika udara terperangkap atau ikatannya buruk. Perbaikan klasik adalah menambah atau meningkatkan pra-kompresi untuk membiarkan udara keluar, atau mengurangi kecepatan turret/dwell time. Pastikan juga formulasinya tidak terlalu elastis (bahan pengikat yang tidak mencukupi atau terlalu banyak bubuk pelumas tinggi dapat memperburuk keadaan ini).
  • Menempel/Memetik: Bahan melekat pada permukaan pukulan atau dinding cetakan, menyebabkan bagian yang hilang. Hal ini dapat mengurangi berat dan mengubah kekerasan. Solusinya termasuk sedikit meningkatkan tekanan pukulan, menggunakan pengumpan paksa untuk meningkatkan pengisian di bawah pukulan, atau menyeimbangkan kembali pelumasan (terkadang bahkan menghilangkan sedikit pelumas pun membantu jika ada perekatan). Penyelarasan pukulan/cam yang tepat dan pers yang bersih juga penting. Jika lengket masih terjadi, periksa apakah permukaan tablet tidak terlalu lembab atau berminyak.
  • Variasi Berat: Seringkali dapat ditelusuri ke aliran bubuk dalam kerangka umpan. Aliran yang buruk atau pengumpan yang aus akan membuat kedalaman pengisian tidak konsisten. Pastikan baling-baling rangka umpan atau auger umpan paksa berfungsi dengan benar, dan denda tidak menempel di saluran. Jika diperlukan, sebuah gliden ekstra kecil (misalnya. silika koloid) atau menyesuaikan ketinggian rangka umpan dapat menstabilkan aliran. Catatan Jinlu asli, “Penyimpangan berat sering kali disebabkan oleh pengisian cetakan yang tidak konsisten akibat karakteristik aliran serbuk yang buruk.”
  • Kerapuhan Tinggi Meskipun Kekerasannya Baik: Terkadang kita melihat tablet yang lulus kekerasan tetapi masih terkelupas dalam uji kerapuhan. Hal ini biasanya menunjukkan masalah formulasi (misalnya. pelumasan berlebihan menyebabkan permukaan menjadi rapuh, atau kebutuhan akan lapisan tipis). Dalam kasus seperti itu, menambahkan pengikat hidrofilik atau mengubah granulasi dapat mengencangkan ikatan partikel di permukaan.


Bagaimana Kualitas Tablet Mempengaruhi Lapisan dan Kemasan

Ingatlah bahwa kekerasan dan kerapuhan sangat penting hilir pemeriksaan QC, bukan hanya nilai dalam kompresi. Keras, tablet yang tahan lama lebih mudah dilapisi dan dikemas tanpa pecah. Misalnya, kerapuhan yang tinggi berarti tablet akan melepaskan debu dan serpihan di dalam wadah pelapis atau pada jalur pengemasan, menyebabkan cacat visual dan kehilangan hasil. Sebaliknya, tablet dengan kekerasan yang tepat tetapi ketebalan yang tidak merata dapat menyebabkan kelebihan- atau penerapan larutan pelapis yang kurang atau tidak konsisten Paket blister kompresi.

Dalam praktiknya, memastikan tablet memiliki berat dan kekuatan yang dapat diterima terlebih dahulu merampingkan lapisan. Tablet yang memenuhi spesifikasi kekerasan dan kerapuhan biasanya bertahan dalam kerasnya pelapisan (semprot dan jatuh) dan pengemasan otomatis. Sebaliknya, jika tablet terlalu lunak (kekerasan rendah), Anda akan melihat kerusakan dan debu di wadah pelapis; terlalu keras (kompresi tinggi) mungkin berarti pembentukan film yang tidak lengkap (pelapis mungkin retak). Idealnya, ketebalan tablet juga harus seragam agar berat lapisannya merata. Studi kasus Jinlu mencatat hal itu "kekerasan (kekuatan putus) memeriksa kekuatan internal, sementara kerapuhan memeriksa ketahanan permukaan… Kedua sifat tersebut mempengaruhi proses hilir – mulai dari cara tablet dikompres hingga cara tablet tersebut dilapisi dan akhirnya dikemas.”. Dengan kata lain, selalu pertimbangkan atribut ini dalam konteks keseluruhan lini: tablet yang gagal dikemas (pecahan) atau lapisan yang tergores sering kali merupakan gejala buruknya kualitas pemadatan di bagian hulu.
Berbagai macam tablet farmasi berlapis dalam berbagai bentuk, ukuran, dan warna pada permukaan merah muda, menggambarkan pertimbangan kualitas tablet untuk pelapisan dan pengemasan.


Bagaimana Desain Rotary Tablet Press Mendukung Kualitas Tablet yang Konsisten

Mesin press tablet putar modern dibuat dengan fitur yang membuat penyeimbangan CQA ini lebih mudah:

  • Kontrol Berat Otomatis: Banyak mesin press kelas atas memiliki sistem kontrol berat loop tertutup. Sebuah sensor (sering kali merupakan sel beban di bawah bingkai umpan) terus mengukur berat tablet aktual atau gaya kompresi, dan mesin menyesuaikan posisi cam pengumpan atau dayung untuk memperbaiki penyimpangan apa pun. Ini bisa bertahan berat tablet dan kedalaman pengisian dalam toleransi ketat tanpa penyetelan ulang manual. Dalam praktiknya, sistem seperti itu “memastikan produksi yang konsisten dan mematuhi persyaratan cGMP”, artinya tablet Anda tetap tepat sasaran meskipun jumlah bahannya bervariasi.
  • Pra-kompresi (Kompresi Dua Tahap): Seperti yang ditunjukkan pada peta CQA, fase pra-kompresi bertekanan rendah yang terpisah dapat meningkatkan kualitas tablet secara signifikan. Dalam pendekatan ini, setiap tablet dikompres ringan terlebih dahulu, mengeluarkan udara yang terperangkap dan sedikit memadatkan bubuk, kemudian kompresi utama menyusul. Panduan Jinlu menjelaskan bahwa pengepresan dua tahap “pertama-tama menghilangkan udara yang terperangkap dan meningkatkan konsolidasi partikel, diikuti oleh kompresi utama gaya tinggi… Hal ini memungkinkan hasil yang tinggi sekaligus mempertahankan cetakan dengan kekerasan tinggi yang diperlukan untuk daya tahan produk”. Pendeknya, pra-kompresi sering memperbaiki masalah pembatasan/laminasi dan menghasilkan tablet dengan keseimbangan kekerasan-kerapuhan yang lebih baik.
  • Sistem Pengumpan Paksa: Untuk bedak yang menantang (misalnya. Bagus, campuran yang kohesif), A pengumpan paksa (sekrup atau dayung yang berputar di bingkai umpan) memastikan stabil, aliran seragam bubuk ke dalam cetakan. Dengan mempertahankan pengisian yang konstan, sistem ini membaik keseragaman berat dan keluaran. Jika Anda memiliki rasio pengisian variabel dengan kecepatan tinggi, pengumpan paksa dapat memperketat variasi itu. Ini secara langsung membantu bobot tablet dan keseragaman konten.
  • Drive Servo dan Pemantauan Kompresi: Listrik (digerakkan oleh servo) penekanan memungkinkan kontrol yang tepat terhadap kecepatan turret dan gerakan pukulan. Turret dapat memvariasikan profil kecepatannya untuk mengoptimalkan pengisian dan kompresi. Misalnya, mesin press servo dapat sedikit melambat tepat pada titik pemadatan tertinggi untuk memungkinkan lebih banyak pemadatan waktu tinggal. Mesin press tablet ini juga memungkinkan pengambilan data secara real-time – banyak yang mencatat gaya kompresi aktual yang diterapkan pada setiap pukulan. Ini berarti Anda dapat langsung melihat pukulan yang menghasilkan kekuatan terlalu tinggi atau rendah. Kontrol servo menjadi stabil kecepatan menara Dan kekuatan kompresi, mengurangi variabilitas run-to-run. Catatan Jinlu asli, “yang modern mesin kompresi tablet putar, terintegrasi dengan sistem kontrol canggih dan mampu melakukan kompresi dua tahap, adalah teknologi penentu yang memastikan parameter kualitas penting — termasuk berat tablet, kekerasan, dan keseragaman konten — dipertahankan pada throughput yang tinggi.”.
  • Opsi Pra-Pengumpanan dan Vakum: Beberapa jalur menyertakan penyedotan vakum di bawah cetakan selama pengisian untuk membantu mengemas bubuk, meningkatkan pengendalian berat badan untuk tablet yang sangat ringan atau sangat tinggi. Lainnya memiliki penyesuaian dayung tingkat lanjut (terkadang dapat diprogram) untuk menyempurnakan perpindahan cam. Semua fitur desain ini memberikan alat bagi para insinyur proses untuk menjaga bobot dan kepadatan tablet sesuai spesifikasi.

Dengan memanfaatkan fitur alat berat ini — penyesuaian berat otomatis, pra-kompresi, pengumpan paksa, dan umpan balik servo — lini produksi dapat mempertahankan CQA tablet yang konsisten bahkan di bawah tekanan (kecepatan tinggi) atau variabilitas bahan baku. Efek akhirnya adalah lebih sedikit tablet di luar spesifikasi dan lapisan/pengemasan yang lebih halus di kemudian hari.

Mesin Press Tablet Rotary HZP-26D-40D


Kesimpulan

Menyeimbangkan berat tablet, kekerasan, ketebalan dan kerapuhan merupakan tantangan klasik Quality-by-Design. Dengan memahami bagaimana bahan mentah dan pengaturan kompresi mendorong setiap atribut kualitas, Anda dapat mengatur yang kuat strategi pengendalian. Gunakan pemeriksaan berat dalam proses, kekerasan, dan ketebalan untuk mendeteksi penyimpangan secara dini, dan melakukan uji kerapuhan resmi pada batch jadi untuk memverifikasi ketahanan mekanis. Modern mesin press tablet berputar (seperti seri JinLu ZP) menawarkan fitur — kontrol cam yang digerakkan servo, umpan balik berat badan, kompresi dua tahap, pengumpan paksa — yang membuat tindakan penyeimbangan ini lebih mudah.

Siap untuk mengefektifkan produksi tablet Anda? Hubungi Pengepakan JinLu untuk mengeksplorasi kinerja tinggi kami mesin press tablet putar, dilengkapi dengan kontrol berat otomatis dan pemantauan kompresi. Kami dapat mengatur pengujian sampel pada formulasi Anda untuk mengoptimalkan atribut kualitas tablet Anda.


FAQ tentang atribut kualitas tablet (CQA)

Berapa kisaran yang dapat diterima untuk variasi berat tablet?

Farmakope (seperti USP) mengharuskan setiap tablet mendekati berat rata-rata. Spesifikasi umum adalah tidak lebih dari 2 dari 20 tablet dapat menyimpang di luar ±5% dari rata-rata (untuk tablet >80mg). Untuk tablet yang sangat kecil (<80mg), batasnya ±10%. Namun, spesifikasi Anda sendiri mungkin lebih ketat tergantung pada dosis dan potensi API. Selalu mengacu pada USP atau bentuk sediaan Anda.

Bagaimana kekerasan tablet diukur?

Kekerasan tablet (kekuatan putus) diukur dengan alat uji kekerasan (manual atau elektronik). Penguji mengompres satu tablet hingga pecah, melaporkan kekuatan puncak (dalam kg atau Newton). Penguji digital modern sering kali mencatat diameter dan ketebalan secara bersamaan. Menurut USP , Anda mengambil rata-rata beberapa tablet dan menetapkan rentang min/maks. Dalam produksi, kekerasan biasanya dipantau terus menerus dan disesuaikan melalui pengaturan pers sesuai kebutuhan.

Jika tablet terlalu keras, apa yang harus saya lakukan?

Pertama, kurangi gaya kompresi dalam langkah-langkah kecil. Periksa juga apakah Anda dapat mengurangi pengikat (atau meningkatkan disintegran). Kekerasan yang sangat tinggi dapat memperlambat pembubaran atau membuat tablet sulit ditelan. Setelah menyesuaikan, selalu uji ulang kerapuhan dan disintegrasi.

Bagaimana cara mengurangi kerapuhan yang tinggi?

Kerapuhan yang tinggi biasanya berarti tablet kurang terkompresi atau ikatannya buruk. Meningkatkan kekerasan tablet dengan meningkatkan gaya kompresi atau memperbaiki formulasi (lebih banyak pengikat, granulasi). Menambahkan lapisan film tipis sering kali mengatasi kerapuhan kecil, tapi akarnya adalah densifikasi. Pastikan juga Anda memiliki waktu tunggu/pra-kompresi yang cukup untuk mengkonsolidasikan tablet sepenuhnya.

Apakah bentuk tablet mempengaruhi atribut kualitas tersebut?

Ya. Bentuk yang berbeda (bulat vs lonjong, cembung tunggal vs ganda) mendistribusikan gaya kompresi secara berbeda. Misalnya, tablet yang sangat tebal atau tinggi cenderung lebih keras, sedangkan tablet yang tipis mungkin memerlukan lebih sedikit tenaga. Jika Anda mengubah dimensi perkakas atau cetakan, Anda harus mengkualifikasi ulang pengaturan pengisian dan pemaksaan. Selalu ukur ketebalan untuk bentuk tablet baru, dan perhatikan bagaimana hal itu berdampak pada kekerasan dan kerapuhan dalam uji coba.

Seberapa sering kita harus menguji atribut ini dalam proses?

Hal ini tergantung pada pedoman peraturan dan risiko. Khas, berat tablet (atau konten) diambil sampelnya setidaknya setiap jam (atau lebih sering) saat berlari. Kekerasan dan ketebalan dapat diperiksa dengan cara yang sama (misalnya. 3–5 tablet per shift) atau bahkan terus-menerus online jika Anda memiliki penguji otomatis. Kerapuhan biasanya diperiksa secara penuh pada saat rilis. Praktik yang baik adalah menetapkan kontrol dalam proses untuk berat dan kekerasan dengan kriteria penerimaan, dan hanya melakukan kerapuhan pada akhirnya (karena itu merusak).

Bagaimana cara meningkatkan konsistensi berat tablet?

Pastikan campuran memiliki aliran yang baik (pertimbangkan slugging atau granulasi jika tidak). Sesuaikan tinggi bingkai umpan dan dayung, atau gunakan pengumpan paksa. Periksa keselarasan pukulan dan cetakan. Jika variasi terus berlanjut, mesin press servo dapat secara aktif mengontrol berat melalui putaran umpan balik. Dalam ringkasan: meningkatkan aliran + menyempurnakan kamera pengumpan.

Standar apa yang mencakup tes ini?

Bab-bab USP adalah (Variasi Berat/Keseragaman Isi), (Kekuatan Pemecah Tablet, yaitu. Kekerasan), Dan (Kerapuhan Tablet). Ini memberikan metode standar (seperti jumlah tablet, jumlah rotasi untuk kerapuhan, dll.). Kami mengikuti protokol tersebut di lab QC kami. Misalnya, USP friability test is described in JinLu’s resource.


Referensi:
1.saya Q8 (R2) Perkembangan farmasi —— Badan Obat Eropa
2.Manajemen Risiko Mutu —— saya Q9(R1)
3.Sistem Mutu Farmasi —— saya Q10
4.Kekuatan Kompresi Tablet sebagai Teknologi Analisis Proses (MENEPUK): 100% Inspeksi dan Pengendalian Keseragaman Berat Tablet —— PubMed
5.Kinerja disintegrasi tablet: Pengaruh tekanan kompresi dan kondisi penyimpanan terhadap penyerapan cairan permukaan dan kinetika pengembangan ——PubMed
6.Keseragaman Unit Dosis —— USP <905>
Bagikan Artikel ini:
Gambar dari Fu Kecil
Fu Kecil

Fu Kecil, Pendiri Jinlupacking, membawa 20 keahlian bertahun-tahun di sektor mesin farmasi. Di bawah kepemimpinannya, Jinlu telah berkembang menjadi pemasok tepercaya yang mengintegrasikan desain, produksi, dan penjualan. Petty bersemangat berbagi pengetahuan industrinya yang mendalam untuk membantu klien menavigasi kompleksitas pengemasan farmasi, memastikan mereka menerima bukan hanya peralatan, namun merupakan kemitraan layanan terpadu yang disesuaikan dengan tujuan produksi mereka.

Daftar isi

Kirim Pertanyaan Anda

Tinggalkan Balasan

Alamat email Anda tidak akan dipublikasikan. Ruas yang wajib ditandai *

Dapatkan Penawaran Gratis

*Kami menghormati kerahasiaan Anda dan semua data dilindungi. Data pribadi Anda hanya akan digunakan dan diproses untuk solusi JL.