
يمكن أن ينبع اختلاف وزن تعبئة الكبسولة من عدة مصادر - تدفق المسحوق غير المتناسق, قذيفة كبسولة الاختلافات, أو إعدادات المعدات. عندما تبدأ عمليات فحص الوزن أثناء العملية في إظهار أوزان التعبئة العشوائية أو المنجرفة, لا تقم بتعديل الجهاز على الفور. أولاً تأكيد ما هو مختلف حقًا (الوزن الإجمالي مقابل الوزن الصافي, نمط المحطة), ثم اتبع التسلسل المنطقي لاستكشاف الأخطاء وإصلاحها. يعرض هذا الدليل عملية تشخيصية خطوة بخطوة (القياس ← النمط ← المسحوق مقابل القشرة مقابل العملية ← الآلة ← تأكيد) لتحديد السبب الجذري, إلى جانب النصائح والقوائم المرجعية القابلة للتنفيذ.
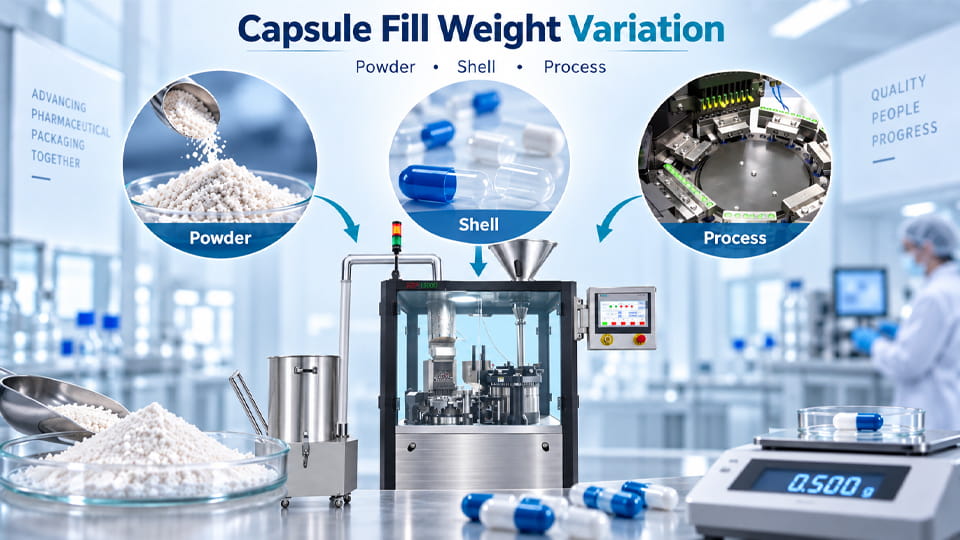
اختلاف وزن تعبئة الكبسولة يشير إلى اختلافات غير مرغوب فيها أو انحراف في الوزن الصافي للتركيبة المعبأة في كبسولات فردية ضمن نفس الدفعة. بعبارة أخرى, ينتهي الأمر ببعض الكبسولات إلى أن تكون ممتلئة أو ممتلئة بشكل زائد مقارنة بالجرعة المستهدفة. منذ جرعة حشو الكبسولة بواسطة مقدار, ليس بالوزن, فحتى التحولات الصغيرة في سلوك المواد أو تشغيل الآلة يمكن أن تغير الكتلة الفعلية الموضوعة في كل كبسولة. السؤال الرئيسي ليس "هل يمكن لكل كبسولة أن تزن نفس الوزن بالضبط؟"?", لكن "هل يمكن للعملية الحفاظ على الاختلافات ضمن المواصفات".
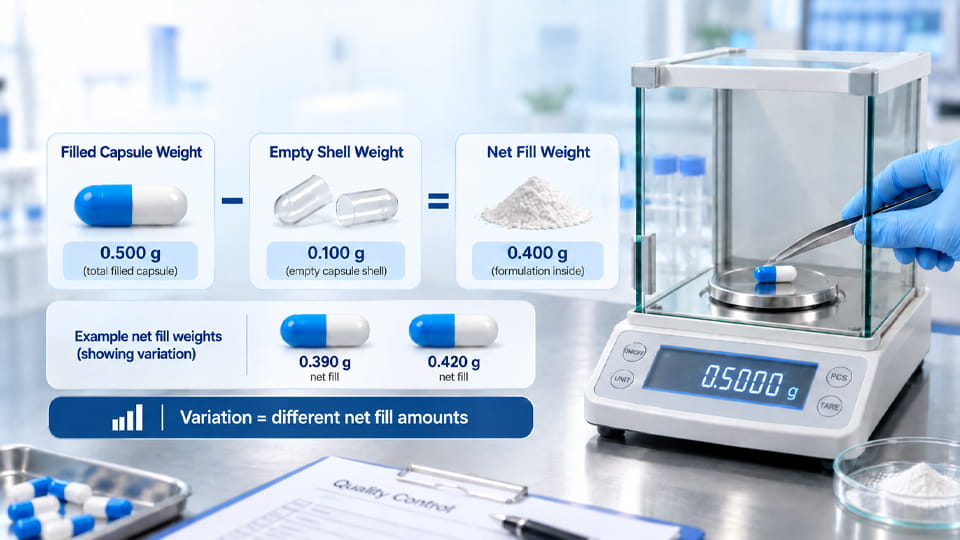
حسب التعريف, يتم تقييم اختلاف الوزن على الوزن الصافي للتعبئة من الكبسولات (المكونات النشطة + سواغ). المشغلين في كثير من الأحيان قياس الوزن الإجمالي للكبسولة (صدَفَة + يملأ) وطرح الوزن القياسي للقشرة الفارغة (صد). لاحظ أن الأصداف الفارغة نفسها لها وزن مبعثر. إذا كانت أوزان القشرة تختلف, قد تعكس تغييرات الوزن الإجمالي اختلافات القشرة, لا جرعات مسحوق. في الحقيقة, يؤدي استخدام متوسط وزن الصدفة إلى التحيز. من أجل الدقة, قارن دائما الوزن الإجمالي زائد الفارغة:
وزن الكبسولة الإجمالي = القشرة + يملأ.
صافي وزن التعبئة = الإجمالي – وزن القشرة الفارغة.
في الممارسة العملية, مراقبة الأوزان الإجمالية والصافية. يمكن أن يؤدي اختلاف الوزن من القشرة إلى القشرة إلى "إخفاء" تغذية المسحوق المستقر أو المبالغة في الانجراف الواضح. يتم الحفاظ على عملية يتم التحكم فيها بشكل جيد تعبئة صافية فردية متجمعة بإحكام حول الهدف, حتى لو كانت الكبسولات تختلف قليلاً في وزن القشرة.
الاختلاف في وزن الكبسولة هو في المقام الأول أ التحكم في العملية مشكلة. ويبين ما إذا كان نظام الجرعات (تدك القرص, dosator, إلخ.) يقدم كمية متكررة من المسحوق. توحيد المحتوى (فحص) وتجانس المزيج أمران منفصلان. بعبارة أخرى, إن التوزيع المحكم للوزن يثبت فقط الاتساق الحجمي، ولكنه لا يضمن التجانس الكيميائي. ومع ذلك, السيطرة على اختلاف الوزن (واتجاهها) أمر بالغ الأهمية لتلبية مواصفات الجرعة النهائية.
لاحظ أن اختلاف الوزن (على أساس الكتلة) وتوحيد المحتوى (فحص API) هي اختبارات الجودة المختلفة. جامعة جنوب المحيط الهادئ <905> يسمح باستخدام اختلاف الوزن للكبسولات الصلبة فقط إذا كان الدواء على الأقل 25 مجم و ≥25% من وزن الكبسولة. خلاف ذلك, يجب أن تلبي الكبسولات متطلبات توحيد المحتوى (فحص كل وحدة). تعد فحوصات وزن التعبئة أثناء العملية أداة للتحكم في العملية, لكن امتثال المنتج النهائي يعتمد على طريقة USP المعمول بها.
طريقة جيدة ل اكتشف السبب الحقيقي تباين الوزن هو مقارنة اتجاهات الوزن الإجمالي والصافي. الصيغ هي:
| مصطلح الوزن | تعريف | الاستخدام النموذجي |
|---|---|---|
| الوزن الإجمالي للكبسولة | كبسولة مملوءة (صدَفَة + محتويات) | فحص سريع لـ IPC; يشمل كتلة القشرة |
| وزن القشرة الفارغة | وزن جسم الكبسولة + كاب | تقييم مورد/مواصفات الكبسولة |
| صافي وزن التعبئة | جرعة مسحوق فقط (الإجمالي - قذيفة) | تعديل الآلة & مراقبة الجودة النهائية لتوحيد وزن التعبئة |
تحتوي كل غلاف كبسولة بشكل طبيعي على بعض التباين في الوزن. إذا كانت قذائفك ± 5 ملغ حول المتوسط, وجرعة المسحوق هي 500 ملغ, ثم التحول إلى القذائف التي 10 ملغ أثقل سيجعل الوزن الإجمالي يبدو +10 ملغ, حتى لو كان التعبئة متطابقة. يحدث هذا التحول "الخاطئ" لأننا عادةً ما نطرح سعرًا ثابتًا. في الحقيقة, يوضح التصحيح لأوزان القشرة الفردية أن وزن التعبئة الحقيقي لم يتغير.
النقطة الرئيسية: إذا انجرفت الأوزان الإجمالية ولكن أوزان التعبئة الصافية ابق مسطحًا, قياس المسحوق على ما يرام. من المحتمل أن يأتي التغيير من اختلاف وزن غلاف الكبسولة. إذا تحرك كل من الإجمالي والصافي معًا, الشك في عملية التعبئة أو الصياغة. قم دائمًا بفحص مجموعة من الأوزان الفارغة بشكل منفصل. على سبيل المثال, إذا ارتفع وزن الكبسولة الإجمالي فجأة أو انخفض عند تقديم دفعة غلاف جديدة, الجاني هو على الأرجح قذيفة, وليس معدات تعبئة الكبسولة.
صيغة:
صافي وزن التعبئة (ملغ) ≈ حجم الجرعات (مل) × (كثافة المسحوق, جم / مل) × 1000 – الموثق/وزن ماصة.
لأن الحشو عادة ما يكون مترا مقدار, حتى تغيير طفيف في الكثافة (بسبب دفعة مسحوق أو رطوبة) يغير الكتلة.
عندما يتم الكشف عن الاختلاف, اتبع أ سير العمل المنهجي بدلاً من التعديلات المتسرعة. الخطوات هي:
مبسطة مخطط شجرة القرار يوضح هذا النهج:
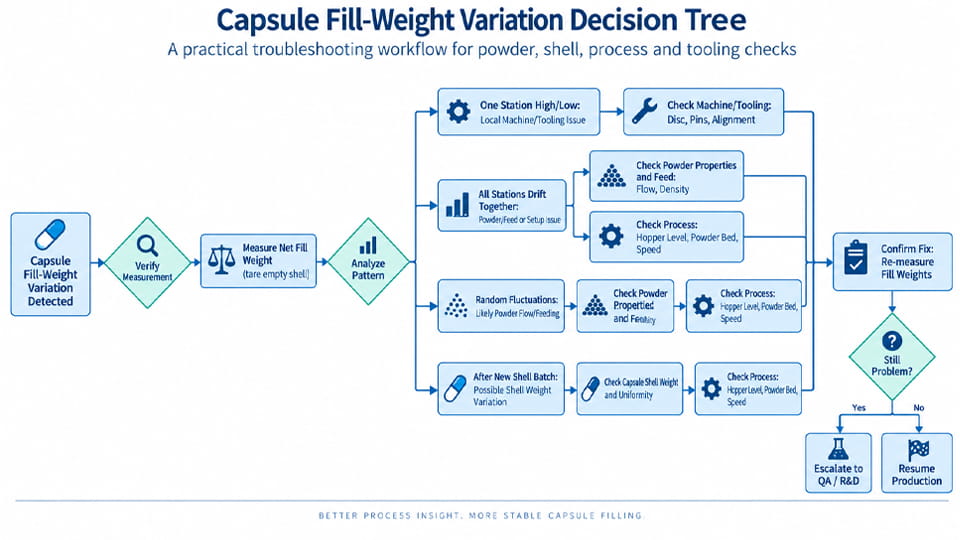
تمثل كل عقدة فكرة. على سبيل المثال, لو يتغير الوزن الإجمالي ولكن صافي التعبئة مستقر, تحقق على الفور من اختلاف وزن الصدفة. لو الاختلاف ينمو بسرعات أسرع, الاشتباه في مشاكل التغذية أو وقت السكن. الهدف هو تضييق فئة السبب المحتمل (مسحوق مقابل قذيفة مقابل آلة) قبل الغوص في التفاصيل.
لمعظم عمليات الكبسولة المملوءة بالمسحوق, ال صياغة مسحوق هو المصدر الأكثر شيوعًا لاختلاف وزن التعبئة. استكشاف أخطاء المسحوق وإصلاحها عن طريق الفحص:
في الممارسة العملية, ابدأ غربلة المزيج لإزالة التكتلات الكبيرة, التحقق مما إذا كان التدفق يتحسن. يمكن أن يكشف الاهتزاز اللطيف أو مقياس المسحوق المحمول ما إذا كانت المادة تميل إلى الجسر. تذكر أن التغييرات الصغيرة (±5% في الكثافة الظاهرية) يمكن أن تنتج تغييرًا بنسبة ±5% أو أكثر في وزن التعبئة. تصحيح مشاكل التدفق (عن طريق إضافة glidings, إزالة الرطوبة, أو تبديل نوع التغذية) قد القضاء على الاختلاف تماما.
إذا كان المسحوق يبدو ثابتًا, فحص الكبسولات نفسها:
إذا كان تقلب وزن الغلاف الفارغ هو السبب, الحل هو تشديد مواصفات الصدفة أو استخدام قياسات الفارغة الفردية. على المدى القصير, التركيز على الأوزان الصافية (طرح وزن كل قذيفة) لمعرفة ما إذا كان ملء المسحوق مختلفًا حقًا. سيناريو يستحق المشاهدة: الوزن الإجمالي منجرف ولكن صافي مستقر يعني قذائف مشبوهة.
بعد استبعاد مشاكل المسحوق أو القشرة الرئيسية, انظر إلى عملية ملء الكبسولة نفسها. تشمل نقاط التفتيش الرئيسية:
تعديل صغير واحد (مثل ضغط الدبابيس أكثر قليلاً, أو إبطاء الدوران) في كثير من الأحيان لن يحل مشكلة المسحوق. ركز أولاً على العوامل التي تغير دخول الكتلة إلى التجويف, مثل هندسة التغذية وارتفاع السرير. الحلول هنا (بمجرد تأكيد سبب العملية) عادة ما تنطوي على تعديلات أو استبدال أجزاء الآلة.
غالباً, يخبرك نمط كيفية اختلاف الأوزان بالمكان الذي يجب أن تبحث فيه أولاً. فيما يلي بعض السيناريوهات الشائعة ("أنماط") والشيكات المقترحة:
طاولة: Variation patterns vs likely cause (أمثلة شائعة):
| ملاحظة | Likely Powder/Material Issues | Likely Machine/Process Issues |
| All stations track high or low together | تدفق ضعيف (التجسير), تغير الكثافة الظاهرية, uneven hopper refill | Common setup (على سبيل المثال. dose target too high/low), uniform tool change |
| One station consistently under/overfills | Unlikely | Dosing pin/disc wear, stuck seal, wrong change-part on that station |
| Weight drifts gradually (أعلى / أسفل) | Segregation in powder, hopper level change, moisture effects | Variable feeding rate, inadequate hopper stirring |
| Step-change after restart | Powder settling or refill sequence | Hot-start issue, valve sequencing, incomplete re-level |
| Variation only after new powder lot | Batch-to-batch powder variability (كثافة, تدفق) | |
| Variation only after new capsule lot | Shell weight/dimension difference | |
| Variation larger at high speed (but stable slow) | Feeding or flow limit exceeded at speed | Dosing timing, incomplete fill at speed |
| Powder bridges or rats-hole in hopper | Powder issue (تدفق ضعيف) |
Use these clues as a “triage” to prioritize checks. على سبيل المثال, if variation shows up only after a new powder blend was loaded, powder differences are indicated. If it ramps up with speed, suspect mechanical feeding. If only one dosing ring is off, suspect tool wear/alignment. A quick review of the weight chart (كبسولة # vs weight) often points to whether the issue is powder or machine.
Below is a condensed قائمة مرجعية to ensure no factor is overlooked. Check boxes as you go:
To clarify what to suspect first, consider this quick table of common observations:
| ملاحظة | Powder/Shell Likely? | Machine/Process Likely? |
| Variation started immediately after a new powder lot | ✔ Powder (lot density/flow change) | |
| Variation started after a new shell lot | ✔ Shell (empty weight change) | |
| One station (or pocket) is consistently off | ✔ Machine/tooling (pin/disc issue) | |
| All stations random scattering high/low | ✔ Powder (flow/feed) | |
| Variation only appears at production speed (stable slow) | ✔ Process (feeding rate, توقيت) | |
| Variation rises as hopper empties | ✔ Powder (التجسير) | ✔ Feed system (stalling) |
| Swapping dosing disc/pin fixes the issue | ✔ Machine/tool (wrong disc, يرتدي) | |
| Powder flows poorly on one machine but good on another | ✔ | ✔ Possibly machine (agitator, drive) |
| Same machine runs a different powder fine | ✔ Powder (material-specific) |
Completing a structured check before calling service can save hours. If after all above the issue remains, then carefully adjust machine settings: على سبيل المثال, increase tamping pin depth or compressing force only after verifying powder/shell stability. يتذكر, hiding an unstable powder with more force can mask a problem but won’t fix it long-term.
Long-term fixes often involve upstream controls:
By combining better material control and smart equipment selection, many manufacturers achieve ±2–3% weight variation or better.
A common mistake is blaming the machine first. Here are some rules of thumb:
باختصار: Don’t rush to change dosing pin depth, stroke, أو السرعة until you are sure the powder isn’t the real issue. If powder-induced problems are left unaddressed, a “fixed” machine will just hide the symptom under different conditions. على سبيل المثال, if blend bulk density is lower than expected, forcing the machine won’t stabilize fills in the next batch. Always solve material issues first, then fine-tune the machine.
If you’re shopping for a new machine or upgrade, remember that no machine is truly “universal.” The best machine is the one proven to work with your formulation. العوامل الرئيسية التي يجب مراعاتها:

يتذكر: a shiny new filler won’t automatically fix weight variation if the formulation isn’t addressed. The best ROI comes from a well-matched combination of powder and equipment.
Capsule fill weight variation is a complex issue with multiple potential causes. The effective approach is a structured troubleshooting sequence: confirm the variation, interpret the pattern, then check powder, صدَفَة, and machine systematically. كما لاحظ الخبراء, consistency requires both a stable formulation and a well-adjusted machine.
في ملخص:
If you’re still seeing uncontrolled variation after all these checks, it may be time to consult your pharma machinery supplier. الشركات المصنعة مثل التعبئة جينلو offer capsule filling trials to verify that a given machine will handle your exact powder and fill-weight requirements. By focusing on the root causes before tweaking the machine, you’ll save time and ensure a robust, reproducible filling process.
Next steps: Use the checklist and decision tree above to diagnose your issue. If you need advice on selecting or configuring a capsule filling machine, Jinlu Packing’s engineers can help evaluate your formulation and target fill weight to recommend the most suitable solution. Stable capsule weights are achievable with the right combination of material control و machine configuration.
Learn more about troubleshooting capsule filling issues on Jinlu’s Capsule Filling Defects Guide, or explore our ماكينات تعبئة الكبسولات الأوتوماتيكية for high-speed production.
Capsule fill weight variation can be caused by inconsistent powder flow, changes in bulk density or moisture, powder segregation, unstable powder feeding, إعدادات الجرعات غير الصحيحة, سرعة الآلة, or worn filling components. The best starting point is to identify the variation pattern before changing machine settings. Research has shown a relationship between powder flow properties and capsule fill-weight variation.
Capsule fill weight may vary when powder flow, كثافة مسحوق السرير, ظروف التغذية, or dosing parameters change during production. A gradual drift, random variation, or station-specific difference can point to different causes, so reviewing the weight trend is more useful than looking only at the average weight.
Powder is an important first check, especially when the formulation or material lot has changed. Review flowability, الكثافة الظاهرية, رُطُوبَة, خصائص الجسيمات, الفصل, and powder-bed behavior before making major machine adjustments. لكن, the variation pattern should determine the actual troubleshooting order.
Poor or inconsistent powder flow can make feeding and powder-bed formation less uniform, which may increase capsule fill-weight variation. Studies have found relationships between powder flow properties, powder-bed density and capsule filling performance.
نعم. Bulk density affects how much powder occupies a given dosing volume or capsule volume. If powder density changes between batches or during processing, the same dosing conditions may produce different fill weights. Bulk density is therefore an important material attribute to monitor when investigating fill-weight variation.
Compare the gross weight of filled capsules with the net fill weight after accounting for empty-shell weight. If gross capsule weight changes while net fill weight remains relatively stable, capsule shell weight or shell variability may be contributing to the result. USP procedures for hard-shell capsules specifically use the individual empty-shell weight to calculate net capsule contents when required.
Gross capsule weight is the weight of the complete filled capsule, including the shell and contents. Net fill weight is the weight of the contents only:
Net fill weight = Gross capsule weight − Empty capsule shell weight.
This distinction is important because a change in shell weight can affect gross weight without indicating a problem with the powder dosing process.
نعم. Dosing settings, powder-bed conditions, tooling geometry, tamping or dosator components, استقرار التغذية, alignment and mechanical wear can all affect filling consistency. لكن, machine settings should not automatically be blamed; material properties and process conditions can also be major contributors.
يمكن, but the effect depends on the formulation and filling system. Changes in speed can alter powder feeding, settling or dosing conditions, but speed is not always the primary cause. لهذا السبب, مقارنة تباين الوزن في ظروف التشغيل الخاضعة للرقابة بدلاً من افتراض أن السرعة الأعلى تؤدي تلقائيًا إلى دقة أقل.
ابدأ بتثبيت خصائص المسحوق وجودة غلاف الكبسولة, ثم قم بتحسين عملية التعبئة ومعلمات الجرعات. مراقبة تدفق المسحوق, الكثافة الظاهرية, رُطُوبَة, powder-bed conditions, الأدوات وإعدادات الجهاز. لآلة تعبئة الكبسولة الجديدة, يمكن أن يساعد اختبار التركيبة الفعلية في ظل ظروف إنتاج تمثيلية في تأكيد ما إذا كانت المعدات يمكنها تحقيق اتساق وزن التعبئة المطلوب.
مراجع:
1.توحيد وحدات الجرعة —— جامعة جنوب المحيط الهادئ <905>
2.تأثير خصائص تدفق المسحوق على تجانس وزن تعبئة الكبسولة —— مجلات
3.سيولة المسحوق كمؤشر على أداء تعبئة الكبسولة —— ساينس دايركت
4.دراسات تدفق المسحوق III: قوة الشد, نسبة التوحيد, معدل التدفق, وعلاقات تباين وزن ملء الكبسولة —— مجلات
5.تأثيرات سمات المواد على وزن تعبئة الكبسولة وتقلب الوزن في آلات فوهة الجرعات —— مجلات
6.تأثير تركيب غلاف الكبسولة على مؤشرات أداء كبسولة الهيبروميلوز مقارنة بالكبسولات الجيلاتينية الصلبة —— مجلات