
ในการผลิตแพ็คสติ๊กแบบเสิร์ฟเดี่ยว, ความแม่นยำของปริมาณ หมายถึงแต่ละซองจะได้ผงในปริมาณที่ถูกต้อง. ในทางปฏิบัติ, ความหลากหลายมักเกิดขึ้นจากคุณสมบัติของผงและวิธีการที่เราป้อนเข้าไป. ตัวอย่างเช่น, ผงสองชนิดที่แตกต่างกัน – พูดก ไหลอย่างอิสระ วิตามินผสมเทียบกับก เหนียว ผงโปรตีน – สามารถทำงานแตกต่างออกไปมากในเครื่องเดียวกัน. หากผงชนิดใดชนิดหนึ่งมีความหนาแน่นน้อยกว่าหรือมีแนวโน้มที่จะจับตัวเป็นก้อน, น้ำหนักเติมจะลอยไป. ในระยะสั้น, ความหนาแน่นรวม, ความสามารถในการไหล, ขนาดอนุภาค, และ วิธีการจ่ายยา ทำงานร่วมกันเพื่อกำหนดน้ำหนักเติมจริง. การทำความเข้าใจและการควบคุมปัจจัยเหล่านี้เป็นกุญแจสำคัญในการรักษาแพ็คแท่งแต่ละก้อนให้อยู่ในเกณฑ์ที่ยอมรับได้.
และการเลือก jeinlu, เรามักจะแสดงให้ลูกค้าเห็นว่าปัจจัยเหล่านี้มีผลอย่างไร. ในการทดสอบภาคสนามครั้งล่าสุด, วิศวกรของเราช่วยบริษัทด้านโภชนาการในฝรั่งเศสเติมผลิตภัณฑ์เสริมอาหารแบบซอง 10 กรัม (30–35 แพ็ค/นาที) ของวิตามินผงและ ผงโปรตีน. การใช้ สว่านเปลี่ยนได้ ออกแบบ (สกรูสั้นสำหรับใส่วิตามิน, โหยหาโปรตีน), ตัวเครื่องโดนอย่างน่าประทับใจ 98.7% เติมความสอดคล้องสำหรับการทดลองนั้น. กรณีนี้เน้นย้ำว่าด้วยการตั้งค่าที่ถูกต้อง, แม้แต่ผงที่ยุ่งยากก็สามารถให้ความแม่นยำที่แน่นหนาได้ แต่ก็แสดงให้เห็นชัดเจนเช่นกัน ความแม่นยำขึ้นอยู่กับผงและการตั้งค่า. ในบทความนี้ เราจะอธิบายสาเหตุหลักของความผันแปรของการเติมและวิธีการปฏิบัติจริงในการปรับปรุงความแม่นยำของการจ่ายสารชนิดผง เครื่องแพ็คแท่ง.
การให้ยาที่แม่นยำถือเป็นสิ่งสำคัญในอุตสาหกรรมต่างๆ เช่น ยารักษาโรคและโภชนเภสัช. การบรรจุน้อยเกินไปอาจเสี่ยงต่อการไม่ปฏิบัติตามกฎระเบียบหรือลูกค้าไม่พอใจ; การเติมของเสียมากเกินไปทำให้สิ้นเปลืองวัสดุราคาแพง. ตัวอย่างเช่น, อัน 0.5% การลดของแจก (จ่ายผงส่วนเกิน) สามารถประหยัดเงินได้หลายพันดอลลาร์ต่อเดือน. ผู้ผลิตมักกำหนดเป้าหมายข้อผิดพลาดในการเติมภายใน ±1–2% หรือดีกว่า. วิธีหนึ่งในการหาปริมาณนี้คือโดย กรอกข้อผิดพลาด สูตร:
กรอกข้อผิดพลาด (%) = (|น้ำหนักจริง - น้ำหนักเป้าหมาย| / น้ำหนักเป้าหมาย) × 100
เช่น, เป้าหมาย 10 กรัมที่มีความแปรผัน ±0.1 กรัมคือ a 1% ข้อผิดพลาด. การปฏิบัติตามข้อกำหนดเหล่านี้หมายถึงการคำนึงถึงแหล่งที่มาของการเปลี่ยนแปลงทั้งหมด. การเปลี่ยนแปลงความหนาแน่นจำนวนมากหรือการเปลี่ยนแปลงการไหลของอนุภาคสามารถผลักสว่านปริมาตรมาตรฐานออกจากเป้าหมายได้มากกว่ามากกว่า 1%. นั่นเป็นเหตุผลที่เราต้องเข้าใจ อะไร ทำให้เกิดการเติมไม่สม่ำเสมอ:
การได้รับแต่ละซองที่ถูกต้องหมายถึงการผสมผสานการออกแบบเครื่องจักรที่ดีเข้ากับการตั้งค่าและขั้นตอนที่ถูกต้อง. เราจะหารือเกี่ยวกับแต่ละปัจจัยตามลำดับ, จากนั้นจึงกล่าวถึงเคล็ดลับการปฏิบัติเจ็ดข้อเพื่อเพิ่มความสม่ำเสมอในการจ่ายยา.
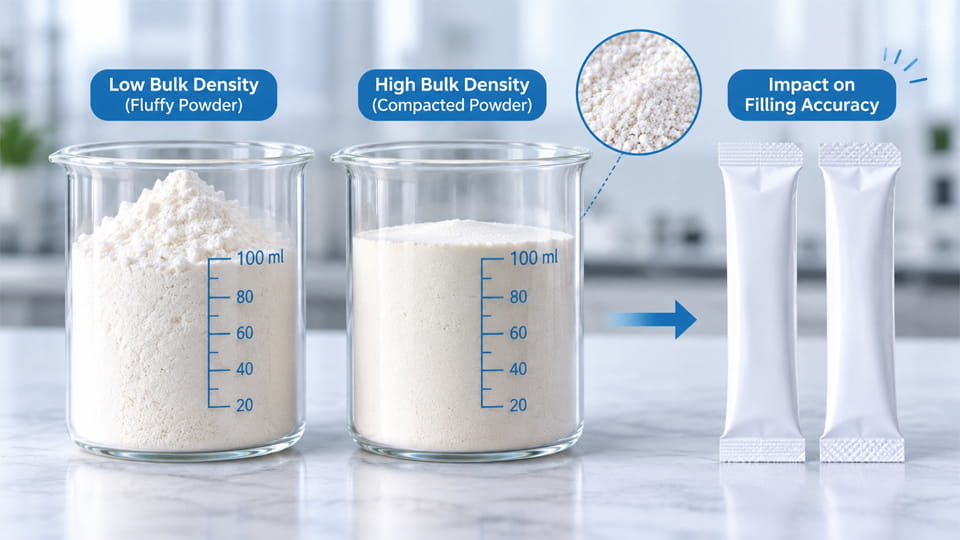
ความหนาแน่นเป็นกลุ่ม คือมวลของผงต่อหน่วยปริมาตร (กรัม/มิลลิลิตร). ในบรรจุภัณฑ์, แป้งอาจมี “หลวม” (ปุย) ความหนาแน่นและความหนาแน่น "ตกตะกอน/แตะ". หากผงในถังเปลี่ยนจากสถานะที่อัดแน่นเป็นก้อนที่มีขนาดกะทัดรัดมากขึ้น, น้ำหนักต่อการหมุนของสว่านเปลี่ยนแปลง. มีผลบังคับใช้, ฟิลเลอร์สว่านจะวัดปริมาตร – หากปริมาตรนั้นจุผงได้มากหรือน้อยกะทันหัน, น้ำหนักเติมจะแตกต่างกันไป.
ตัวอย่างเช่น, ลองนึกภาพผงวิตามินที่มีความหนาแน่นรวม 0.5 กรัม/มิลลิลิตร. การหมุนสว่านหนึ่งรอบเลื่อน X มล, ดังนั้นคุณจึงคาดหวัง 5.0g (สำหรับ 10 มล.). แต่หากในระหว่างการผลิต ผงสั่นสะเทือนและความหนาแน่นของการต๊าปเพิ่มขึ้นเป็น 0.55 กรัม/มิลลิลิตร, ปริมาตรเดียวกันนี้บรรจุได้ 5.5g – a +10% เกินเลยเว้นแต่จะได้รับการแก้ไข. ในทางกลับกัน, การเติมอากาศหรือการเติมอาจทำให้หลวมและทำให้เกิดการเติมน้อยเกินไป.
ปัจจัยต่างๆ เช่น การเติมฮอปเปอร์, การสั่นสะเทือน, หรือความชื้นสามารถเปลี่ยนความหนาแน่นระหว่างการเติมได้. ในทางปฏิบัติ, ผู้ปฏิบัติงานวัดทั้งสองอย่าง ความหนาแน่นหลวมและกรีด ระหว่างการทดลอง. ดัชนีทั่วไป (Hausner Ratio หรือดัชนีคาร์) วัดปริมาณความหนาแน่นรวมที่สามารถเปลี่ยนแปลงได้ภายใต้การต๊าปหรือการบีบอัด ค่าที่สูงกว่าหมายถึงความแปรปรวนที่มากขึ้น. ถ้าผงมีความหนาแน่นผันผวนมาก, จะต้องปรับเทียบสว่านอีกครั้งสำหรับทุกชุด, หรือควรใช้ระบบกราวิเมตริกที่มีการป้อนกลับน้ำหนัก.
เคล็ดลับการควบคุม: เพื่อลดข้อผิดพลาดที่เกิดจากความหนาแน่นให้เหลือน้อยที่สุด, เติมถังให้สม่ำเสมอและลดการสั่นสะเทือน/แอมพลิจูดหลังจากการเติม. ใช้เซ็นเซอร์วัดระดับและความปั่นป่วนเพื่อลดการตกตะกอน. สำหรับผลิตภัณฑ์ที่ละเอียดอ่อน, การลดน้ำหนัก (ถังชั่งน้ำหนัก) ระบบสามารถปรับความหนาแน่นดริฟท์ได้อย่างต่อเนื่อง. โดยทั่วไปแล้ว, ความหนาแน่นรวมที่มั่นคงหมายถึงการจ่ายปริมาตรตามปริมาตรได้ง่ายขึ้น; ความหนาแน่นของตัวแปรต้องมีการทดสอบและการชดเชยอย่างรอบคอบ.
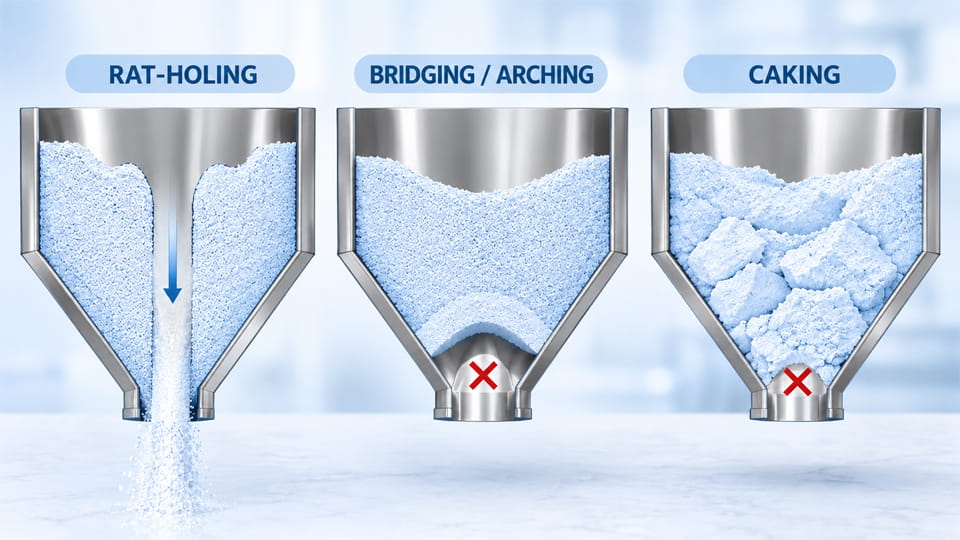
ความสามารถในการไหลของผงไม่ดีอาจทำให้การหยุดและเริ่มต้นระหว่างการเติมไม่สามารถคาดเดาได้. ปัญหาการไหลที่พบบ่อยได้แก่:
ปัญหาการไหลแต่ละปัญหาเหล่านี้แปลเป็นข้อผิดพลาดในการกำหนดปริมาณหรือการหยุดทำงาน. การเชื่อมและรูหนูทำให้เกิดการเติมที่ขาดหายไป; การเค้กต้องมีการล้างเส้น; การเติมอากาศทำให้เกิดการดริฟท์; การพึ่งพาความเร็วทำให้เกิดความไม่สอดคล้องกัน. เพื่อป้องกันพวกเขา, เครื่องจักรจำนวนมากใช้เครื่องกวนหรือเครื่องสั่นในฮอปเปอร์, มุมผนังถังที่เหมาะสม (ทางลาดชัน) และแม้กระทั่งส่วนแทรก (ไม้พาย) เพื่อสลายก้อนที่เกาะติดกัน. การรวมเซ็นเซอร์หรือเครื่องตรวจสอบน้ำหนักบนสายพานที่มีความแม่นยำสูงสามารถตรวจจับได้หากเลนหนึ่งมีประสิทธิภาพต่ำกว่าเนื่องจากปัญหาการไหล, เพื่อดำเนินการแก้ไขโดยทันที.
การผสมขนาดอนุภาคในการผสมผงของคุณอาจส่งผลกระทบอย่างมากต่อความสม่ำเสมอของการเติม. โดยทั่วไปแล้ว, อนุภาคละเอียดอัดแน่นยิ่งขึ้น – พวกมันสามารถไหลลงสู่ช่องว่างระหว่างอนุภาคขนาดใหญ่ได้. สิ่งนี้จะเพิ่มความหนาแน่นจำนวนมาก (จนถึงจุดหนึ่ง) แต่ยังมีแนวโน้มที่จะทำให้แป้งมีความเหนียวมากขึ้น. นึกถึงแป้งเนื้อละเอียด VS. น้ำตาลหยาบ: แป้ง (อนุภาคเล็กๆ) กระชับและจับตัวเป็นก้อนได้ง่าย, ในขณะที่คริสตัลหยาบเทง่ายแต่กลับทิ้งช่องว่างไว้มากขึ้น. อนุภาคละเอียดสามารถเติมเต็มช่องว่างระหว่างอนุภาคขนาดใหญ่ขึ้น และเปลี่ยนความหนาแน่นรวมของส่วนผสมได้. อย่างไรก็ตาม, ค่าปรับที่มากเกินไปอาจเพิ่มการทำงานร่วมกันและลดความสามารถในการไหล, ทำให้การป้อนสว่านสม่ำเสมอยากขึ้น.
การกระจายขนาดอนุภาคในวงกว้างก็สามารถนำไปสู่ได้เช่นกัน การแบ่งแยก ระหว่างการเติม. อนุภาคหยาบอาจม้วนหรือแยกออกจากเม็ดละเอียดในถังพักหรือระหว่างการสั่นสะเทือน, ดังนั้นแท่งไม้บางอันก็มีค่าปรับมากกว่าและบางแท่งก็มีเม็ดหยาบกว่า. ส่วนผสมที่ไม่สม่ำเสมอนี้หมายความว่าสารออกฤทธิ์ต่อแท่งอาจแตกต่างกันแม้ว่าน้ำหนักรวมของผงจะถูกต้องก็ตาม. ตัวอย่างเช่น, หากส่วนผสมของวิตามินและเส้นใยแยกจากกัน, แท่งบางแท่งอาจมีวิตามินน้อยกว่าเพียงเพราะว่าอนุภาควิตามินเล็กๆ มีการแยกตัวต่างกัน. น้ำหนักบรรจุที่สม่ำเสมอไม่ได้รับประกันความสม่ำเสมอของเนื้อหาโดยอัตโนมัติ. หากส่วนผสมแบบผงแยกตัวระหว่างการหยิบจับหรือการป้อน, แต่ละซองแบบแท่งอาจมีสัดส่วนของส่วนผสมออกฤทธิ์ที่แตกต่างกัน แม้ว่าน้ำหนักรวมจะใกล้เคียงกันก็ตาม.
โดยสรุป, ผงที่เหมาะสำหรับแพ็คแบบแท่งมักจะมีหลายขนาดให้เลือก: ค่าปรับมากพอที่จะบรรจุได้ดีแต่ไม่มากจนเค้กหรือมัด. ผู้ผลิตมักจะทดสอบโดยใช้ผงที่เป็นตัวแทนเพื่อตรวจจับผลกระทบเหล่านี้ สิ่งที่ดูสม่ำเสมอเมื่อเทกองอาจมีพฤติกรรมแตกต่างออกไปมากในระหว่างการบรรจุ.
ระบบจ่ายยา (วิธีที่เครื่องสูบจ่ายผง) ก็มีความสำคัญไม่แพ้กัน. โดยมีแนวทางหลักๆ คือ ปริมาตร (สว่าน) และ กราวิเมตริก (เติมโดยน้ำหนัก), Auger อธิบายกลไกการให้อาหาร, ในขณะที่ปริมาตรและกราวิเมตริกจะอธิบายวิธีการวัดหรือควบคุมขนาดยา. หนึ่ง ฟิลเลอร์สว่าน สามารถทำงานเป็นระบบปริมาตรหรือบูรณาการกับข้อมูลป้อนกลับแบบกราวิเมตริกได้. แต่ละอย่างมีข้อดีข้อเสีย:
| วิธีการจ่ายยา | มันทำงานอย่างไร | ความเร็วเทียบกับความแม่นยำ | หมายเหตุ |
| สว่านปริมาตร (เปิดวง) | จ่ายปริมาตรคงที่ต่อการหมุนของสว่าน (การปฏิวัติหรือเวลาที่กำหนดไว้ล่วงหน้า). | ความเร็วสูง, ความแม่นยำปานกลาง: ขึ้นอยู่กับความหนาแน่นของผงและความสม่ำเสมอในการป้อนเป็นอย่างมาก. | ง่ายและรวดเร็ว. ความแม่นยำจะลดลงหากความหนาแน่นหรือการไหลของผงเปลี่ยนแปลง (ไม่มีข้อเสนอแนะ). ดีที่สุดสำหรับการไหลเวียนอย่างอิสระ, ผงสม่ำเสมอหรือเมื่อ ± 2% เพียงพอ. |
| Auger พร้อมระบบตอบรับน้ำหนัก | เริ่มปริมาตร, จากนั้นใช้มาตราส่วนเพื่อปรับขนาดยาแต่ละขนาดอย่างละเอียด. | ความเร็วปานกลาง, ความแม่นยำสูง: สามารถชดเชยการเบี่ยงเบนของน้ำหนักผ่านการควบคุมป้อนกลับ. | การเติมแบบสองขั้นตอน: ส่วนจำนวนมากอย่างรวดเร็ว, จากนั้นค่อย “เลี้ยงบอล” ไปยังเป้าหมาย. ลดการเปลี่ยนแปลงความหนาแน่นผ่านการควบคุมแบบวงปิด. รอบช้าลงเนื่องจากการชั่งน้ำหนัก. |
| ถ้วยปริมาตรหรือลูกสูบ | ปริมาตรช่องหรือลูกสูบคงที่ (จังหวะกล) ต่อการเติม. | ความเร็วสูง, ความแม่นยำปานกลาง: ขึ้นอยู่กับความหนาแน่นรวมและการเติมช่องที่สอดคล้องกัน. | เหมาะสำหรับเม็ดหรือเม็ด. ขึ้นอยู่กับปัญหาความหนาแน่นที่คล้ายคลึงกันเช่นสว่าน. มักใช้กับผลิตภัณฑ์ที่มีการไหลอย่างอิสระ. |
| กราวิเมตริก (การสูญเสียน้ำหนัก) | ชั่งน้ำหนักฮอปเปอร์อย่างต่อเนื่องและหยุดเมื่อมีการจ่ายมวลเป้าหมาย. | ความเร็วปานกลาง, ความแม่นยำสูงสุด: วัดมวลจริงและสามารถควบคุมน้ำหนักได้เข้มงวดยิ่งขึ้น. | วงปิดที่แท้จริง: วัดมวลจริงออกมา. ดีเยี่ยมสำหรับความหนาแน่นที่หลากหลาย. ซับซ้อนและมีราคาแพงมากขึ้น. ดีที่สุดสำหรับยา/ควบคุม. |
เติมโดยน้ำหนักเทียบกับ. ปริมาตร: ในทางปฏิบัติ, ระบบ "เติมตามน้ำหนัก" หมายถึงสว่านที่เชื่อมต่อกับเซลล์ชั่งน้ำหนัก (กราวิเมตริก). สิ่งเหล่านี้เริ่มต้นอย่างรวดเร็วและช้าลง/หยุดโดยอัตโนมัติที่น้ำหนักเป้าหมาย, ให้ ความแม่นยำเป็นพิเศษ (มักจะ ±0.5% หรือดีกว่า). มีราคาสูงกว่าและทำงานช้าลงเล็กน้อยเนื่องจากขั้นตอนการตอบรับน้ำหนัก. สว่านเจาะปริมาตรแบบดั้งเดิมเพียงหมุนสกรูตามจำนวนที่กำหนด, ขึ้นอยู่กับความสม่ำเสมอของผง. พวกมันเร็วมาก (ไม่มีการหยุดชั่งน้ำหนัก) แต่โดยทั่วไปจะเฉลี่ย ±1–2%.
Auger = กลไก, ไม่ใช่วิธีการที่ไม่เกิดร่วมกัน. “ตัวเติมสว่าน” โดยพื้นฐานแล้วคือระบบปริมาตร, แต่คุณยังสามารถมีสว่านที่มีการป้อนกลับแบบวงปิดได้อีกด้วย. การจ่ายสารแบบกราวิเมตริกอาจใช้สว่าน, เครื่องชั่งน้ำหนักหลายหัว, หรือวิธีการอื่นๆ. ที่สำคัญคือ: การให้ยาตามปริมาตร ขึ้นอยู่กับความหนาแน่นรวม; การให้ยาแบบกราวิเมตริก ขึ้นอยู่กับน้ำหนักจริง. คุณมักจะเห็นเครื่องจักรที่โฆษณาว่าเป็นปริมาตรหรือ "เติมตามน้ำหนัก".
ไม่ว่าในกรณีใด, การใช้ระบบสว่านขั้นสูง เซอร์โวมอเตอร์และระบบควบคุมอัจฉริยะ เพื่อปรับปรุงความสม่ำเสมอ. เซอร์โวไดรฟ์ที่มีความละเอียดสูงช่วยให้มั่นใจได้ว่าการหมุนของสกรูแต่ละครั้งจะแม่นยำและสามารถทำซ้ำได้. แต่จำไว้: แม้แต่เซอร์โวก็ไม่สามารถแก้ไขผงที่หนาแน่นหรือเชื่อมกันได้อย่างน่าอัศจรรย์. มันหมุนสกรูตรงตามที่บอก. ระบบสามารถรวมเซอร์โวออเกอร์เข้ากับโหลดเซลล์ได้: เซอร์โวจัดการระดับเสียงที่แม่นยำ, และเซลล์ชั่งน้ำหนักจะยืนยันหรือปรับแต่งน้ำหนักแบบเรียลไทม์.
ปฏิบัติตามขั้นตอนเหล่านี้ – การเลือกสกรูที่ดี, การไหลของถังที่มั่นคง, การควบคุมวงจรอย่างระมัดระวัง, และการทดสอบอย่างขยันขันแข็ง - สามารถลดความแปรปรวนได้อย่างมาก. ถึงอย่างนั้น, รูปแบบบางอย่างเป็นสิ่งที่หลีกเลี่ยงไม่ได้; เป้าหมายคือการรู้และควบคุมมัน. ในการทดสอบนอกสถานที่ของ Jinlu กับลูกค้าชาวฝรั่งเศส, พวกเขาแสดงให้เห็นสิ่งนี้: โดยสลับไปใช้สว่านที่เหมาะสมสำหรับผงแต่ละชนิด, พวกเขาตี 98.7% ของไม้ภายในเป้าหมายที่ 30–35 ไม้/นาที, 10 ปริมาณกรัม. นี่แสดงให้เห็นถึงความแตกต่างที่การตั้งค่าอัจฉริยะและข้อเสนอแนะสามารถทำได้.
เมื่อเลือกเครื่อง, พิจารณาทั้งผงและความต้องการในการผลิตของคุณ:

โดยสรุป, จับคู่เครื่องกับผลิตภัณฑ์และความเร็วของสาย. เมื่อความถูกต้องเป็นสิ่งสำคัญยิ่ง, มองหาเครื่องที่อนุญาต การทดลองผลิตภัณฑ์จริง ก่อนซื้อ. พวกเขา, เช่น, มักจะดำเนินการทดลองกับลูกค้าด้วยผงลูกค้า. และจำการแลกเปลี่ยน: กราวิเมตริก (ชั่งน้ำหนัก) เครื่องมักจะเอาชนะเครื่องปริมาตรบริสุทธิ์ด้วยความแม่นยำ, แต่ต้องแลกมาด้วยความเร็วและความซับซ้อน. ตัดสินใจว่าลำดับความสำคัญของคุณคือการควบคุมน้ำหนักแบบสัมบูรณ์หรือไม่ (มาตรฐานยา) หรือปริมาณงานสูงสุด (สินค้าอุปโภคบริโภคที่มีปริมาณมาก).
การตวงแบบแพ็คแท่งอย่างสม่ำเสมอเริ่มต้นด้วยการทำความเข้าใจคุณสมบัติของผงและเลือกวิธีการบรรจุที่เหมาะสม. ความหนาแน่นเป็นกลุ่ม, ความสามารถในการไหลและขนาดอนุภาคสามารถทำให้เกิดการเปลี่ยนแปลงของน้ำหนักได้ แต่โดยการเตรียม (ทดสอบพฤติกรรมของผง, การเลือกสว่านที่เหมาะสม, โดยใช้ความปั่นป่วนและการตอบรับ), คุณสามารถกระชับความแม่นยำในการเติมได้อย่างมาก. เท่าที่เห็นในกรณีของ Jinlu, แม้กระทั่งการผสมแป้งที่ท้าทายก็มาถึง 98.7% ความสม่ำเสมอเมื่อใช้สว่านและส่วนควบคุมที่ถูกต้อง.
หากคุณกำลังหาเครื่องแพ็คแท่ง, มองหาคุณสมบัติที่ตรงกับผลิตภัณฑ์ของคุณ: สกรูแบบปรับได้หรือแบบเปลี่ยนได้, การให้ยาที่ขับเคลื่อนด้วยเซอร์โว, และระบบชั่งน้ำหนักหรือตรวจสอบน้ำหนักแบบรวม. ทดสอบด้วยตัวอย่างสินค้าจริงเสมอ. และจำไว้, ข้อมูลจำเพาะที่เผยแพร่ (ความแม่นยำ ±0.02g) มักจะอยู่ภายใต้สภาพห้องปฏิบัติการที่เหมาะสม – ตรวจสอบกับซัพพลายเออร์ว่าวัสดุใดบ้าง, มีการใช้ความเร็วและวิธีการเพื่อให้บรรลุเป้าหมายดังกล่าว.
ด้วยการตั้งค่าและการปรับแต่งที่ชาญฉลาด, บรรจุภัณฑ์แบบแท่งของคุณสามารถบรรลุปริมาณเป้าหมายได้อย่างน่าเชื่อถือ ลดของเสียให้เหลือน้อยที่สุดและเป็นไปตามมาตรฐานคุณภาพและความคาดหวังของลูกค้า.
กำลังมองหาโซลูชันสำหรับบรรจุผงแบบแท่งที่เชื่อถือได้? ติดต่อทีมงานของ Jinlu Packing เพื่อหารือเกี่ยวกับผงของคุณ, น้ำหนักบรรจุเป้าหมายและความต้องการผลผลิต. เราสามารถช่วยกำหนดค่าเครื่องแพ็คแบบแท่งด้วยสว่านที่เหมาะสมได้, ระบบการให้อาหารและการควบคุมเพื่อให้ได้ความแม่นยำในการผลิตที่คุณต้องการ.
ผู้ร้ายที่ใหญ่ที่สุดคือการเปลี่ยนแปลงความหนาแน่นและพฤติกรรมการไหล. หากผงตกตะกอนหรือเติมอากาศ, การหมุนของสว่านแบบเดียวกันทำให้ได้มวลที่แตกต่างกัน. การเชื่อมต่อหรือรูหนูหยุดไหลโดยไม่คาดคิด. แม้แต่การเปลี่ยนแปลงเล็กน้อย – ความหนาแน่นรวมไม่กี่เปอร์เซ็นต์, หรือความชื้นเพิ่มขึ้นเล็กน้อย - สามารถเปลี่ยนน้ำหนักเติมได้. ปัจจัยทางกลไก เช่น ตัวป้อนหลวมหรือการเปลี่ยนแปลงความเร็วก็ทำให้เกิดการเปลี่ยนแปลงเช่นกัน. ในทางปฏิบัติ, ทุกครั้งที่สถานะของผงหรือการตั้งค่าเครื่องเปลี่ยนแปลง, คุณควรตรวจสอบน้ำหนักเติมอีกครั้ง.
ความหนาแน่นรวมจะกำหนดการแปลงระหว่างปริมาตรและมวล. เครื่องเติมสว่านให้ปริมาตรคงที่ต่อเทิร์น. หากความหนาแน่นเพิ่มขึ้น, น้ำหนักที่ส่งมอบจะเพิ่มขึ้นตามสัดส่วน. ตัวอย่างเช่น, ความหนาแน่นเพิ่มขึ้น 0.10 กรัม/มิลลิลิตรในปริมาณ 10 มล. จะเพิ่ม 1.0 กรัมต่อแพ็ค 10 กรัม (10% ข้อผิดพลาด). นี่คือเหตุผลว่าทำไมระบบปริมาตรจึงมีความหนาแน่นคงที่; ความผันผวนใดๆ จะกลายเป็นข้อผิดพลาดด้านน้ำหนักโดยตรง.
เซอร์โวปรับปรุงความสามารถในการทำซ้ำ (แต่ละเทิร์นนั้นแน่นอน), แต่ไม่สามารถเปลี่ยนแปลงฟิสิกส์ของผงได้. เครื่องเจาะเซอร์โวจะหมุน N รอบทุกรอบ, แต่ถ้าแป้งมีการอัดแน่นหรือเชื่อมกันมากขึ้นในรอบนี้, มวลในเทิร์นนั้นต่างกันมาก. การควบคุมเซอร์โวช่วยลดข้อผิดพลาดทางกล (ฟันเฟือง, ลื่น) แต่ผงเหนียวยังสามารถเติมหรือติดขัดได้. นั่นเป็นเหตุผลว่าทำไมการออกแบบที่ดี (รูปร่างถัง, ความปั่นป่วน) และบางครั้งก็จำเป็นต้องมีการตอบสนองน้ำหนักด้วย.
มุ่งเน้นไปที่การปรับกระบวนการ: ตรวจสอบให้แน่ใจว่าถังบรรจุอยู่ในระดับคงที่และปั่นป่วนเพื่อให้ความหนาแน่นสม่ำเสมอ. เพิ่มการสั่นสะเทือนหรือการเติมอากาศเบาๆ ระหว่างการวิ่ง. ลดความเร็วการเติมลงสำหรับการเติมวิกฤต. ใช้เม็ดมีดป้องกันการบริดจ์ในกรวย. ปรับเทียบบ่อยครั้งกับสภาพผงจริง. และอย่าลืมเครื่องตรวจสอบน้ำหนักบนสายพาน การเพิ่มการตรวจสอบน้ำหนักหลังจากการเติมสามารถตรวจจับค่าผิดปกติ และทำให้เกิดการปฏิเสธหรือแก้ไขได้โดยไม่ต้องอัปเกรดฮาร์ดแวร์จำนวนมาก.
ฟิลเลอร์สว่านหมายถึงกลไก (สกรูหมุน). โดยปกติแล้วสว่านจะมีปริมาตรตามค่าเริ่มต้น โดยจะมีปริมาณตามที่กำหนด. “ปริมาตร” หมายถึง วงเปิด (ไม่มีการตอบรับน้ำหนัก) – ปริมาณเครื่องจักรโดยการหมุนสว่านหรือเวลาที่ตั้งไว้ล่วงหน้า. “กราวิเมตริก” หมายถึงการบรรจุโดยน้ำหนัก โดยใช้เครื่องชั่ง. ฟิลเลอร์สว่านสมัยใหม่หลายตัวรวมทั้งสองอย่างเข้าด้วยกัน: มันทำงานอย่างรวดเร็วจากนั้นใช้สเกลเพื่อปรับแต่ง (บางครั้งเรียกว่า “การเติมน้ำหนัก”). ดังนั้นเครื่องเจาะจึงสามารถใช้ได้เฉพาะปริมาตรเท่านั้นหรือติดตั้งระบบชั่งน้ำหนักสำหรับป้อนกลับแบบกราวิเมตริก.
ขึ้นอยู่กับรุ่นและเงื่อนไข. เครื่องแพ็คแบบแท่งระดับไฮเอนด์บางเครื่องโฆษณาว่ามีความคลาดเคลื่อน ±0.02–0.1g. ตัวอย่างเช่น, ข้อมูลจำเพาะของเครื่องบรรจุหีบห่อแบบเลนเดียวของ Jinlu อ้างว่ามีความแม่นยำ ±0.02g พร้อมสว่านแบบยาว. ในการปฏิบัติงานจริง, เปอร์เซ็นต์ข้อผิดพลาดที่เกิดขึ้นจริงยังขึ้นอยู่กับน้ำหนักเติมของคุณด้วย. ข้อผิดพลาด ±0.02g ในแพ็ค 10g คือ ±0.2% – ดีมาก. แพ็คเทอะทะ (พูด 100g) อาจคาดหวังประมาณ ±0.1–0.5g (±0.1–0.5%). ระบบหลายช่องทางมักจะเสนอราคาเป็นเปอร์เซ็นต์ (เช่น ±2%) ขึ้นอยู่กับการทดลอง. ตรวจสอบเสมอว่าข้อมูลจำเพาะเป็นแบบปริมาตรเท่านั้นหรือมีการตอบสนองตามขนาด, และทดสอบด้วยแป้งของคุณ.
ใช่, แต่ด้วยความระมัดระวัง. เครื่องแพ็คแบบสติ๊กหลายตัวช่วยให้เปลี่ยนชิ้นส่วนฟีดได้อย่างรวดเร็ว. ในกรณีภาษาฝรั่งเศสข้างต้น, เครื่องหนึ่งใช้ทั้งผงวิตามินที่ไหลอย่างอิสระและโปรตีนเหนียวโดยการเปลี่ยนสกรูสว่านและปรับการตั้งค่าใหม่. เครื่องจักรสมัยใหม่ใช้กรวยป้อนแบบปลดเร็ว, เครื่องมือและเครื่องป้อนสูญญากาศ ดังนั้นการทำความสะอาดและการกำหนดค่าใหม่จึงใช้เวลาไม่กี่นาที. อย่างไรก็ตาม, ผงใหม่แต่ละชนิดมักต้องมีการสอบเทียบของตัวเอง. เพื่อจัดการ SKU หลายรายการได้อย่างราบรื่น, ใช้สว่าน/หัวฉีดแยกกัน และรักษาขั้นตอนการเปลี่ยนให้แม่นยำ (และจัดทำเอกสารไว้).
สำหรับ <ความแม่นยำ ±1%, พิจารณาระบบเติมตามน้ำหนักหรืออย่างน้อยสว่านบวกเครื่องตรวจสอบน้ำหนักบนสายพาน. ยังให้ความสำคัญกับการปรับสภาพแป้งด้วย: ถอดอากาศ (E.G. สูญญากาศอ่อน), หลีกเลี่ยงการเชื่อม (การสั่นสะเทือน), และใช้การเติมแบบละเอียด 2 ขั้นตอน. ความสม่ำเสมอของผงและสารก่อนการผสมด้วย - ส่วนผสมที่สม่ำเสมอจะเติมได้อย่างสม่ำเสมอมากขึ้น. ในที่สุด, ลงทุนในเซ็นเซอร์ที่ดี (โหลดเซลล์, หัววัดระดับ) และระบบควบคุม. แม้แต่สว่านที่ดีที่สุดก็ไม่สามารถเอาชนะฟิลเลอร์กราวิเมตริกด้วยลูปป้อนกลับแบบไดนามิกหากต่ำกว่า-0.5% เป็นสิ่งจำเป็น.
ความถี่ในการปรับเทียบขึ้นอยู่กับการใช้งาน. สำหรับการใช้งานที่สำคัญ, คุณควรทำการตรวจสอบโดยย่อ (จับและชั่งน้ำหนัก) เมื่อเริ่มแต่ละรันหรือแบทช์. หากตัวเครื่องมีระบบกราวิเมตริก, โดยจะปรับเทียบด้วยตนเองอย่างต่อเนื่อง. แต่ถึงอย่างนั้น, การตรวจสอบยืนยันเป็นระยะด้วยตัวอย่างน้ำหนักที่ทราบถือเป็นแนวปฏิบัติที่ดี. เมื่อใดก็ตามที่คุณเปลี่ยนแป้งหรือเติมตุ้มน้ำหนัก, ปรับเทียบใหม่ในกรณีที่ความสัมพันธ์มีการเปลี่ยนแปลง.
ใช้การกวนหรือการสั่นสะเทือนทางกลเพื่อแยกส่วนโค้ง. บรรจุถังให้เรียบร้อย (พร้อมด้วยเครื่องขูดด้านข้าง) และการหลีกเลี่ยงมุมที่แหลมคมจะช่วยลดการเชื่อมต่อ. กรวยบรรจุแบบแท่งบางอันมียางรองหรืออุปกรณ์เขย่าที่ยืดหยุ่นได้เพื่อจุดประสงค์นี้. ตรวจสอบให้แน่ใจว่าแป้งไม่ชื้นหรืออัดแน่นจนเกินไป - การควบคุมความชื้นและการจัดการช่วยได้.
อ้างอิง:
1.ภาคผนวก 13 ความหนาแน่นรวมและความหนาแน่นกรีดของผงบททั่วไป —— อย / ฉัน Q4B
2.การเปรียบเทียบอย่างเป็นระบบของวิธีการทางเภสัชตำรับสี่วิธีในการวัดความสามารถในการไหลของผง —— วิทยาศาสตร์โดยตรง
3.การตรวจสอบผลกระทบของขนาดอนุภาคของส่วนเติมเนื้อยา, เทคนิคการผสมและพารามิเตอร์การประมวลผลเกี่ยวกับความเป็นเนื้อเดียวกันและความสม่ำเสมอของปริมาณของส่วนผสมที่ประกอบด้วยยาแบบจำลองขนาดยาต่ำ —— ผับเมด เซ็นทรัล
4.ความเสี่ยงของการอุดตันของการไหลของผงในถังและถังที่ปล่อยออกมาในการผลิตรูปแบบยาที่เป็นของแข็งควรได้รับการคาดการณ์ภายใต้สภาวะความเครียดที่ใช้งานอยู่ —— วิทยาศาสตร์โดยตรง
5.การศึกษาผลกระทบของการโค้งงอผงในการบรรจุแม่พิมพ์ขนาดเล็ก —— ผับเมด
6.การป้อนผงอย่างต่อเนื่องสำหรับการผลิตยาในรูปแบบปริมาณของแข็ง: รีวิวสั้นๆ —— ผับเมด
7.อิทธิพลของการเติมต่อความแม่นยำในการจ่ายของเครื่องป้อนผงแบบสูญเสียน้ำหนักในการผลิตต่อเนื่อง —— วิทยาศาสตร์โดยตรง