
Представьте, что вы увеличили скорость своего роторный таблеточный пресс (машина для прессования таблеток или машина для прессования таблеток) чтобы повысить производительность – и вдруг таблетки начинают становиться мягкими, треснутый, или ограничение. Что случилось? В высокоскоростном ротационном прессе, время пребывания – время, которое каждый планшет проводит при максимальном сжатии – сократилось. Время выдержки — это просто период, в течение которого плоская головка пуансона находится в полном контакте с прижимным роликом.. В практическом плане, это миллисекунды сжатия, которые получает каждая таблетка. Тщательно контролируйте время пребывания, и ты станешь сильным, последовательные таблетки; спешите, и вы рискуете получить дефекты.
Время пребывания при сжатии таблетки является критическим параметром.. Это напрямую влияет на твердость таблетки., предел прочности, и уровень дефектов (как укупорка, ламинирование, или фангация). Это также связано со скоростью печати и выбор инструментов. В этой статье, мы разберем, что такое время задержки, как это рассчитывается, почему это важно для качества планшета, и как вы можете управлять этим на своей ротационной таблеточной машине (Машина для изготовления планшетов). Мы поделимся отраслевой информацией и недавними исследованиями, чтобы дать вам четкую картину – без жаргона из учебников.. Давайте погрузимся.
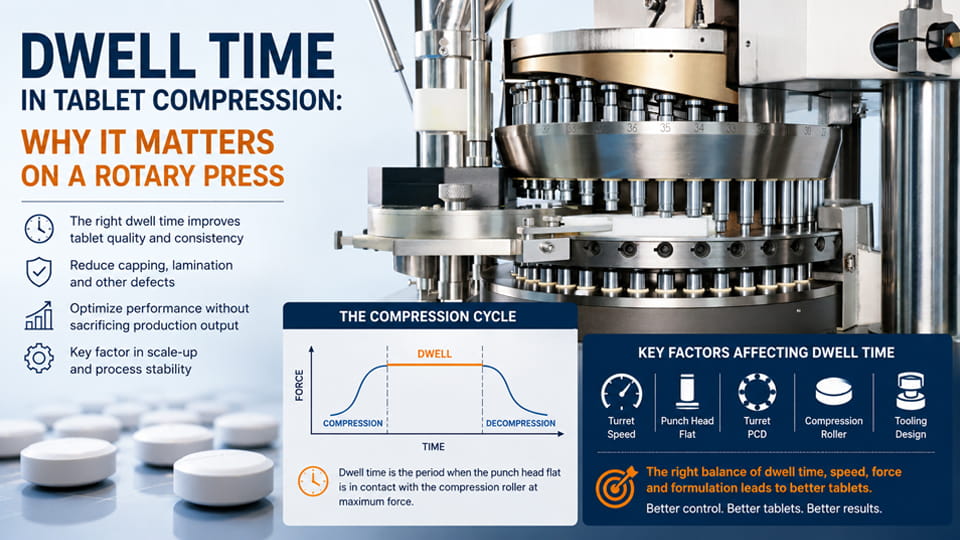
Время задержки это время, в течение которого плоская головка пуансона остается в контакте с прижимным роликом во время формирования таблетки.. Распространенное определение: период, в течение которого сила сжатия превышает примерно 90% его пикового значения. В ротационном таблеточном прессе, это происходит сразу после засыпки порошка и предварительное сжатие, когда оба пуансона фиксируются с полной силой и сжимают порошок.
Например, таблеточный пресс JinLu (410 мм PCD) бег на 50 Об/мин со стандартом 9.525 мм плоский пуансон дает около 8.9 мс пребывания. Если вы перейдете на расширенный 15 мм плоский (та же скорость), задержка скачет до ~14,0 мс – примерно 50% увеличивать. Вы можете увидеть, какую большую роль играет дизайн инструмента..
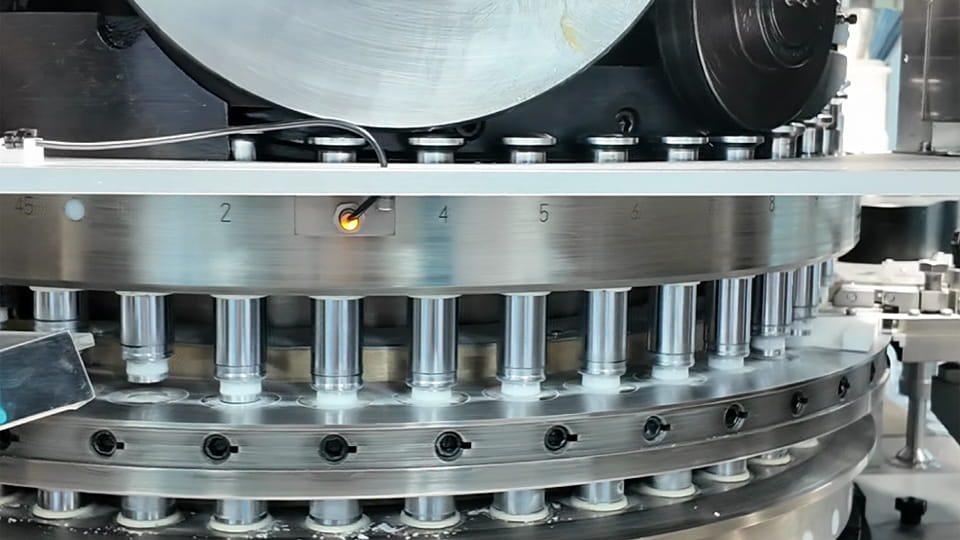
В роторной таблетовой прессе, скорость башни (об/мин) и время пребывания обратно связаны. Чем быстрее вращается турель, чем короче время пребывания на удар. Думайте об этом как о затворе камеры.: тем быстрее он движется, тем меньше времени у каждого кадра на экспозицию. В многостанционном планшетном автомате , все удары проходят под катком один раз за оборот башни, так:
Например, пресс на 30 RPM может дать 15 мс обитает (просто как иллюстрация), но в 60 Об/мин это будет всего ~ 7,5 мс. Многие производители планшетов отмечают этот компромисс.: ускорить машину, и таблетки могут стать мягче или начать блокироваться, если вы не измените что-то еще. Как отмечает один из гидов Джинлу, «Более высокая скорость турели означает более короткое время уплотнения, поэтому может потребоваться дополнительное предварительное сжатие, чтобы компенсировать потерю задержки».. Суммируя, увеличение количества оборотов в минуту для достижения результата происходит за счет времени простоя – ключевого качества по сравнению с. количественный баланс.
Время выдержки имеет значение, поскольку оно определяет, как долго слой порошка находится под максимальным давлением.. Более длительное пребывание позволяет частицам деформироваться., переставить, и связать более тщательно. Слишком короткий, и таблетки могут не образовывать прочных связей. Вот основные причины, по которым время задержки является критическим параметром при сжатии планшета.:
Ключевой момент: Время ожидания – один из ключевых факторов (с силой сжатия и рецептурой) это определяет качество планшета. Производители часто решают проблемы, настраивая выдержку.: «Многие рецептуры таблеток чувствительны к выдержке, и им требуется больше времени для сжатия, чтобы они вышли из пресса без каких-либо дефектов». В сумме, Правильное время выдержки помогает достичь заданной твердости, избегая при этом дефекты, такие как покрытие или растрескивание.
Когда время выдержки слишком короткое для данного состава, могут появиться распространенные дефекты планшетов. Проще говоря, порошок не выдерживает достаточного времени прессования. Некоторые эффекты включают:
Однако, важно отметить, что эффект может быть зависящий от материала. Недавнее исследование с использованием симулятора уплотнения показало, что в пределах фактического диапазона времени выдержки современных прессов (примерно 10–100 мс), влияние на прочность таблетки может быть «от незначительного до полного отсутствия в зависимости от материала». Другими словами, для некоторых материалов, есть порог, за которым дополнительная задержка мало что меняет. В этом исследовании даже делается вывод, что на практике только скорость деформации (скорость) вопросы в реалистичных временных рамках. Но в целом, если на ваших планшетах появились трещины, слабые места, или неровные свойства при ускорении пресса, сокращенное время пребывания часто является виновником.
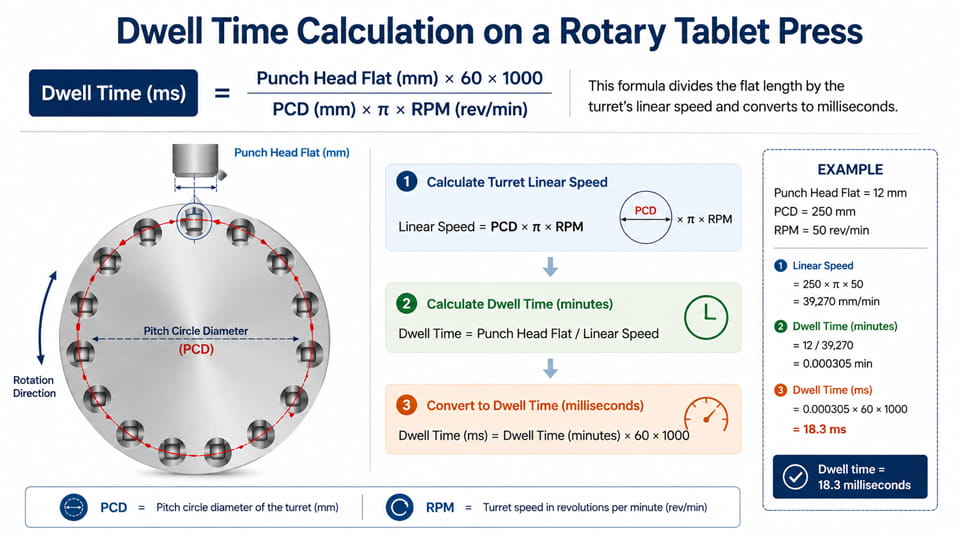
Поскольку время выдержки зависит от геометрии пуансона и скорости, мы можем рассчитать это по простой формуле. Отраслевые ссылки дают геометрическое время пребывания (ГДТ) как:
Время задержки (РС) = (Диаметр плоской головки пуансона (мм) × 60 × 1000) / (π × ПКД (мм) × об/мин)
Где ПКД - диаметр делительной окружности башни, и об/мин скорость башни в оборотах в минуту. Эта формула в основном делит плоскую длину на линейную скорость башни и преобразует ее в миллисекунды..
Например, Технический бюллетень JinLu показывает, что на 410 мм башни на 50 об/мин, стандарт 9.525 мм, плоская текучесть около 8.88 РС, в то время как 15.0 мм расширенная плоская поверхность дает около 13.98 РС. Это соответствует формуле выше. На практике, вы часто видите диаграммы или калькуляторы, основанные на этой формуле; более крупные плоские части пуансона и большие револьверные головки (больший PCD) обеспечить более длительную задержку при тех же оборотах в минуту.
Пример: Предположим, у вас есть удар 6 мм плоско на прессе с 350 мм PCD работает при 120 об/мин. Подставляем в формулу:
Жить (РС) ≈ (6 × 60,000) / (р × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 РС.
Только 2.7 мс обитает! Уменьшите обороты до 60, и задержка удваивается до ~5,4 мс. Или увеличьте плоскость головы до 12 мм, и жить снова удваивается. Эти простые расчеты помогают R&D и инженеры-технологи понимают, как выбор конструкции влияет на выдержку.
За пределами скорости башни, несколько факторов влияют на фактическое время пребывания в прессе:
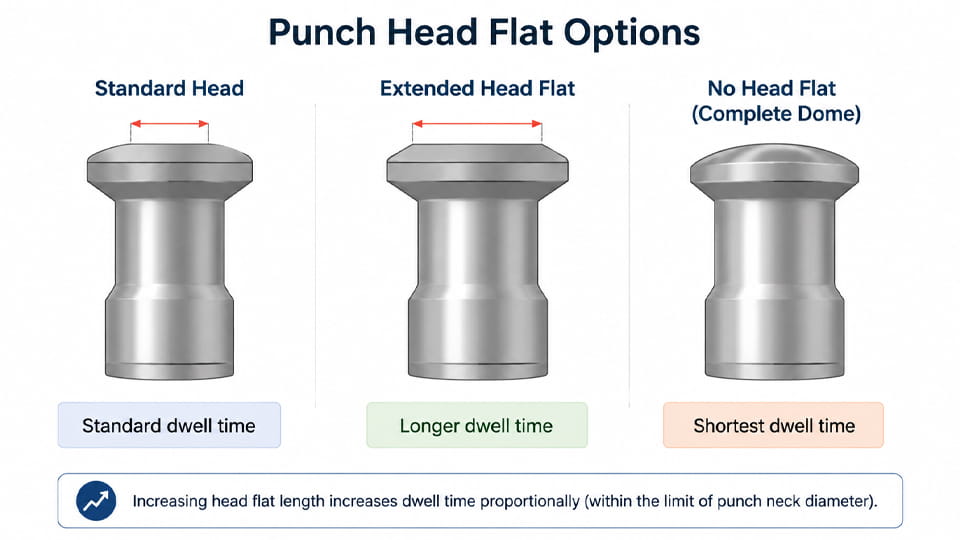
Суммируя, чтобы увеличить время ожидания без замедления турели, вы обычно делаете головку пуансона плоской (или используйте удлиненные/эллиптические удары) или использовать пресс с револьверной головкой большего диаметра. Современные поставщики инструментов (как ЦзиньЛу) предлагаем удлиненные плоские пуансоны, подходящие к существующим кулачкам. Чаще всего самое простое решение — это, как отмечает ДжинЛу., «увеличение диаметра головки — самый простой способ увеличить время выдержки без снижения скорости револьверной головки».
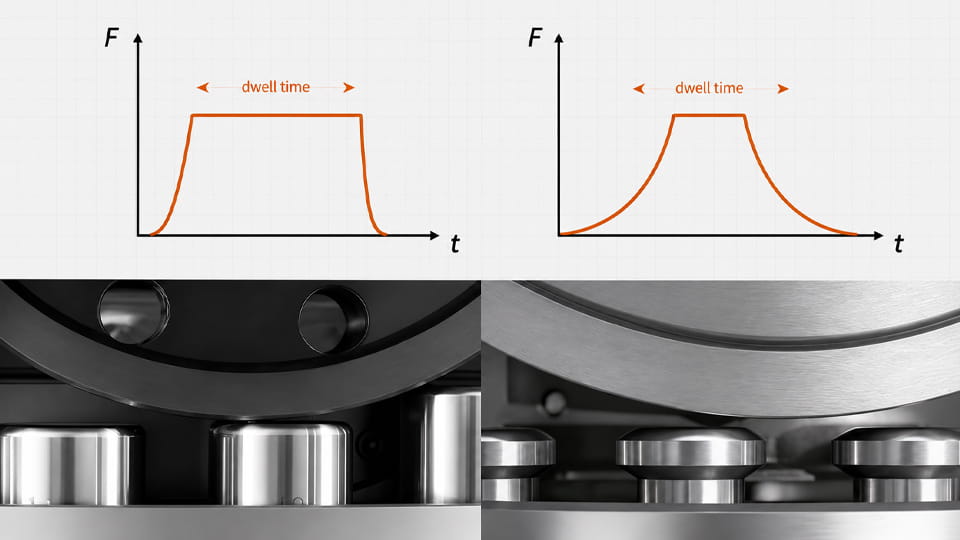
Полезно различать геометрический жить (рассчитывается на основе геометрии оборудования) от основанный на силе жить (фактическое время, когда планшет воспринимает пиковую силу). Геометрическая задержка — это то, что вы рассчитываете по приведенной выше формуле.. Но на практике, максимальная сила не мгновенна – она слегка увеличивается, особенно с эластичными материалами или с различной степенью сжатия.
Недавний Р&D подчеркивает это: а 2024 исследование сравнило геометрическую задержку (ГДТ) времени выдержки, измеренному с помощью симулятора уплотнения (ДТФ) когда сила выше 90%. Они обнаружили, что DTF варьируется в зависимости как от силы сжатия, так и от состава.. Другими словами, если вы установите пресс на определенные обороты в минуту, фактическое «время выше 90% усилие» может быть короче, чем GDT, если таблетка жесткая или если изменение силы медленное.. Разница в DTF между составами уменьшалась по мере увеличения силы сжатия., это означает, что большая сила имеет тенденцию использовать больше доступного геометрического времени.
Импликация: Геометрические расчеты являются хорошей основой, но для точных предсказаний (особенно в Р&D и масштабирование) необходимо учитывать фактическое поведение сжатия. Многие эксперты предлагают измерять профили зависимости силы от времени для рецептуры, если выдержка имеет решающее значение.. Все еще, для большинства производственных нужд, геометрическая задержка и расширенная смена инструмента достаточны для настройки процесса.
Замедление пресса — очевидный способ продлить пребывание, но это снижает пропускную способность. Вот стратегии, которые помогут вам больше жить сохраняя при этом производительность на высоком уровне:
Суммируя: Увеличенные лыски головки и оптимизированная оснастка — лучшее решение. Как говорит один отраслевой эксперт, «Плоская оснастка с эллиптической головкой… увеличивает время простоя существующего пресса без каких-либо дорогостоящих модификаций». Это позволяет вам сохранять ту же скорость башни и кулачков, одновременно увеличивая задержку.. Именно по этой причине собственная продукция Jinlu рекламирует конструкции с «длительным временем выдержки при нажатии»..
Соблазнительно подумать: «просто приложи больше силы», чтобы компенсировать непродолжительную задержку., но это имеет пределы. Увеличение силы иногда может повысить прочность планшета., но это также увеличивает нагрузку на инструмент и может ухудшить укупорку, если в нем задерживается воздух.. Джинлу отмечает увеличение времени ожидания может уменьшить силу, необходимую для заданной твердости таблетки. Наоборот, если вы наберете силу без задержки, вы рискуете столкнуться с проблемами выброса и дефектами тиснения.
Современные исследования добавляют нюанс: вместо того, чтобы оставаться в одиночестве, скорость деформации (связано со скоростью сжатия) часто является ключевым фактором в масштабах производства. Вывод: простое поднятие силы не всегда означает лучший планшет, особенно если задержка очень короткая. Сбалансированный подход — умеренная сила сжатия с достаточной выдержкой — обычно лучше всего влияет на качество и срок службы инструмента..
Увеличение размера R&D или пилотный пресс для коммерческой ротационной печатной машины, как известно, является сложной задачей.. Одна главная причина: время пребывания на лабораторной прессе (часто низкоскоростной или одностанционный) обычно намного дольше, чем на высокоскоростном производственном прессе. Если состав чувствителен к выдержке, рецепт, который выглядел хорошо в лаборатории, может ограничиться или размягчиться из-за масштаба.
Чтобы справиться с этим, эксперты советуют:
В итоге, всегда проверяйте прочность таблетки при переходе на производственную скорость. Если таблетки ослабевают на высоких оборотах, потерянное жилище, скорее всего, виновато. Немного Р&Команды D даже корректируют формулировки (связующие, смазочные материалы) чтобы уменьшить чувствительность к задержке перед масштабированием.
Поскольку время ожидания напрямую связано с конструкцией печатной машины, это влияет на выбор оборудования. Для высокоскоростного производства, учитывать:
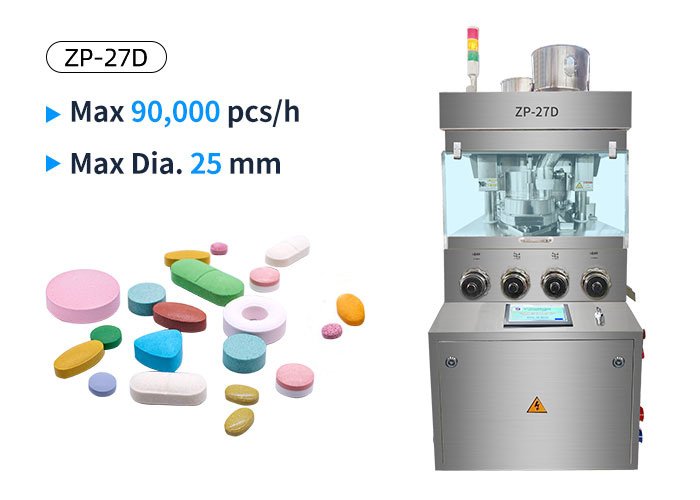
В конечном счете, спроси себя: вам нужно 100 тысяч таблеток в час в 8 диаметр мм, или 60к хватит на ту же доходность? Выбор правильного пресса — это компромисс между скоростью и выдержкой, и лучшая машина — это та, которая обеспечивает необходимое качество и желаемую производительность..
Время задержки – миллисекунды сжатия при сжатии планшета – могут быть мелочью, но это имеет большое влияние. Это влияет твердость таблетки, рыхлость, и дефекты, такие как покрытие или ламинирование. В высокоскоростном производстве планшетов, время задержки связывает точки между скоростью пресса, проектирование оснастки, и качество планшета. Короткая пауза может привести к тому, что планшеты станут мягкими или неисправными.; хорошо управляемая задержка может заставить сложные рецептуры работать в больших масштабах.
Хорошей новостью является то, что временем ожидания также можно управлять.. Понимая факторы (частота вращения башни, размер плоского пуансона, пресс-дизайн) и применение исправлений, таких как расширенные возможности или оптимизированное предварительное сжатие., вы можете достичь как своих целей в области качества, так и производственных целей. Не забудьте рассчитать ожидаемую задержку, используя характеристики пуансона и револьверной головки., и всегда проверяйте масштаб с помощью реальных измерений. Как подтверждают недавние исследования, скорость деформации и состав также являются ключевыми, но даже в этом случае, правильное время выдержки часто имеет качественное значение.
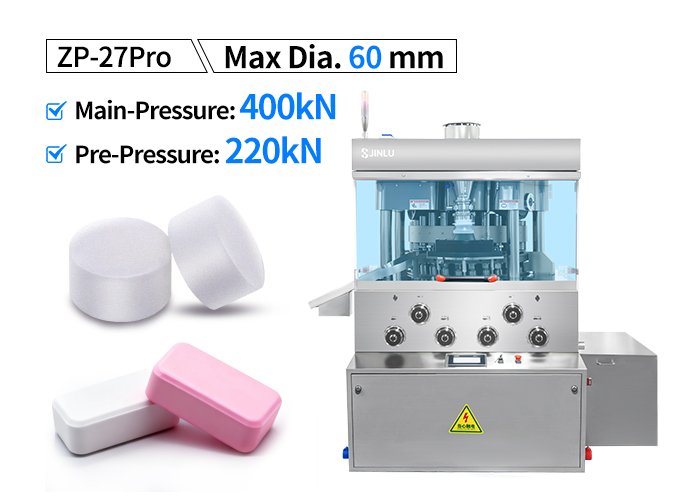
Если в вашем производстве есть проблемы с задержкой, принять меры. Попробуйте туфли на плоской подошве большего размера., отрегулировать предварительное сжатие, или проконсультируйтесь со специалистами по оборудованию. Джинлу упаковывает Высокоскоростные нажатия ротационных таблеток и инструменты разработаны с учетом этих факторов – например,, Таблеточный пресс с усилием 400 кН включает в себя «Дизайн с более длительным временем ожидания» чтобы обеспечить полное сжатие. Наши инженеры могут помочь вам подобрать подходящую машину и настройку, чтобы время пребывания поможет вам, не причиняет тебе вреда.
Готовы оптимизировать производство планшетов? Связаться с Джинлу Упаковка сегодня. Наша команда может просмотреть вашу рецептуру и параметры пресса., предложите идеальную скорость револьверной головки или изменения в инструментах, и даже провести испытания на наших собственных печатных машинах. Мы предлагаем широкий выбор ротационные таблеточные прессы – от настольных моделей до высокопроизводительных систем – все спроектировано для надежного контроля времени выдержки. Не позволяйте кратковременному выдержке подорвать эффективность ваших планшетов. Свяжитесь с нами прямо сейчас, и давайте позаботимся о том, чтобы каждая таблетка, выпущенная из вашего пресса, была сильной., нетронутый, и именно то, что вам нужно.
Время выдержки при сжатии таблетки — это период, в течение которого плоская часть пуансонной головки остается под основным прижимным роликом во время формирования таблетки.. Обычно измеряется в миллисекундах. (РС). На ротационном таблеточном прессе, время выдержки в основном зависит от геометрии пуансонной головки, скорость башни, и нажмите геометрию.
Время выдержки важно, поскольку оно влияет на реакцию состава на сжатие., особенно на более высоких скоростях производства. Более короткое время выдержки может сократить время, необходимое для консолидации, и может способствовать снижению прочности таблеток или появлению дефектов, таких как образование крышек и ламинирование в рецептурах, чувствительных к выдержке.. Однако, его эффект зависит от состава и должен оцениваться вместе с силой сжатия., скорость деформации, инструмент, и другие параметры процесса.
Увеличение скорости револьверной головки обычно сокращает время ожидания, поскольку пуансоны быстрее перемещаются по прижимным роликам.. Снижение частоты вращения револьверной головки увеличивает время простоя, но также снижает производительность производства таблеток.. Поэтому, Производителям таблеток необходимо сбалансировать скорость прессования с качеством таблеток и возможностями обработки, а не просто использовать таблеточный пресс на максимальной скорости вращения..
Обычно используемый геометрический расчет:
Время задержки (РС) = (Головка пуансона плоская × 60 × 1000) / (ПКД × π × об/мин)
Здесь, Плоская головка пуансона и PCD измеряются в миллиметрах, в то время как RPM представляет скорость башни. Например, с 12 мм пуансон с плоской головкой, 250 мм PCD, и 50 об/мин, рассчитанное геометрическое время пребывания составляет приблизительно 18.34 РС. Этот расчет описывает геометрическое время пребывания; фактическое время выдержки, основанное на силе, может отличаться в зависимости от условий прессования и сжатия..
К основным факторам относится скорость башни., плоская геометрия пуансона, диаметр делительной окружности (ПКД), проектирование оснастки, и геометрия таблеточного пресса. Увеличение скорости турели обычно сокращает время ожидания., в то время как более плоская головка пуансона обычно увеличивает геометрический период выдержки. Конструкция пресса и конфигурация оснастки также влияют на фактический профиль сжатия..
Более длительное время пребывания может улучшить прочность таблеток для некоторых составов, позволяя увеличить время прессования., но он не всегда автоматически производит более твердые таблетки. Твердость таблетки и прочность на разрыв также зависят от свойств рецептуры., сила сжатия, скорость деформации, инструмент, и другие условия процесса. Поэтому, время выдержки должно быть оптимизировано для конкретной рецептуры, а не максимизировано по умолчанию..
Недостаточное время выдержки может способствовать укупорке или ламинированию в составах, чувствительных к скорости сжатия и коротким периодам сжатия.. Однако, эти дефекты могут иметь несколько причин, включая захват воздуха, эластичное восстановление, свойства рецептуры, недостаточное предварительное сжатие, сила сжатия, смазка, и состояние инструмента. Поэтому время задержки следует исследовать как часть более широкого процесса устранения неполадок сжатия..
Варианты могут включать использование инструмента с плоской пуансонной головкой большего размера., оптимизация геометрии пуансона и прижимных валков, используя соответствующее предварительное сжатие, или выбрать ротационный таблеточный пресс, предназначенный для обеспечения подходящего профиля сжатия.. Простое снижение скорости револьверной головки — самый прямой способ увеличить геометрическое время ожидания., но это также снижает пропускную способность. Лучшее решение зависит от рецептуры, инструмент, размер планшета, и требуемая производительность.
Время выдержки конкретно связано с периодом, когда плоская часть головки пуансона контактирует с прижимным роликом и пуансон не меняет своего вертикального положения относительно валика.. Время сжатия — это более широкий термин, который может описать период, в течение которого происходит сжатие.. Поэтому, время задержки не должно автоматически рассматриваться как идентичное общему времени сжатия..
Время задержки важно во время масштабирования, поскольку изменение с R&D или лабораторный таблеточный пресс на производственный ротационный таблеточный пресс может изменять скорость револьверной головки., геометрия пуансона, условия сжатия, и время, доступное для уплотнения. Если производственный пресс работает с существенно другим профилем сжатия, твердость таблетки, предел прочности, рыхлость, или процент дефектов может измениться. Таким образом, сравнение соответствующих условий сжатия во время масштабирования может помочь выявить потенциальные проблемы до начала полномасштабного производства..
Ссылки:
1.Исследование влияния времени выдержки и скорости деформации под нагрузкой на уплотнение порошка и свойства таблеток.: Исследование на симуляторе уплотнения —— ScienceDirect
2.Время ожидания при приеме таблеток: время выдержки в зависимости от силы и геометрического времени выдержки —— Тейлор & Фрэнсис Онлайн
3.Влияние длительного времени пребывания во время предварительной- и основное сжатие о свойствах таблеток ибупрофена —— Национальная библиотека медицины
4.Влияние конструкции головки пуансона на физическое качество таблеток, производимых на ротационном прессе —— Национальная библиотека медицины
5.Роль задержки при компактной деформации во время таблетирования: обзор —— Университет Монаша
6.Физика сжатия при разработке рецептур таблеток —— Национальная библиотека медицины