
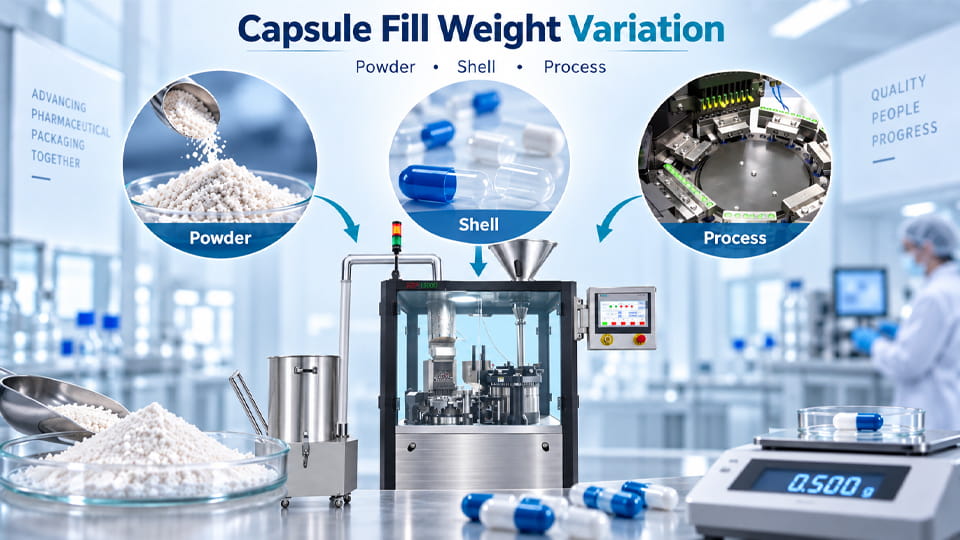
Variaties in het vulgewicht van de capsules kunnen verschillende oorzaken hebben: een inconsistente poederstroom, capsulehuls verschillen, of apparatuurinstellingen. Wanneer uw lopende gewichtscontroles willekeurige of afwijkende vulgewichten beginnen te tonen, pas de machine niet onmiddellijk aan. Eerst bevestig wat echt varieert (bruto versus netto gewicht, station patroon), volg vervolgens een logische probleemoplossingsvolgorde. Deze handleiding toont een stapsgewijs diagnostisch proces (Meten → Patroon → Poeder versus Shell versus Proces → Machine → Bevestigen) om de oorzaak te identificeren, met praktische tips en checklists.
Variatie in vulgewicht van de capsule verwijst naar ongewenste verschillen of afwijkingen in het nettogewicht van de formulering gevuld in individuele capsules binnen dezelfde batch. Met andere woorden, sommige capsules zijn te weinig of te veel gevuld in vergelijking met de doeldosis. Sinds capsulevullers doseren volume, niet op gewicht, zelfs kleine verschuivingen in materiaalgedrag of machinebediening kunnen de werkelijke massa in elke capsule veranderen. De belangrijkste vraag is niet: kan elke capsule precies hetzelfde wegen??”, Maar “kan het proces de verschillen binnen de specificaties houden”.
Per definitie, gewichtsvariatie wordt beoordeeld op de netto vulgewicht van capsules (actieve ingrediënten + hulpstoffen). Operators meten vaak bruto capsulegewicht (schelp + vullen) en trek daar een standaard gewicht van de lege schaal vanaf (afstoten). Merk op dat lege schalen zelf een gewichtsspreiding hebben. Als de schaalgewichten variëren, Veranderingen in het brutogewicht kunnen schaalverschillen weerspiegelen, geen poederdosering. In werkelijkheid, het gebruik van een gemiddeld schaalgewicht introduceert bias. Voor precisie, vergelijk altijd brutogewicht plus tarra:
Bruto capsulegewicht = omhulsel + Vullen.
Netto vulgewicht = Bruto – Leeg schaalgewicht.
In de praktijk, controleer zowel bruto- als nettogewichten. Gewichtsvariaties van schaal tot schaal kunnen een stabiele poedertoevoer ‘maskeren’ of een schijnbare drift overdrijven. Een goed gecontroleerd proces houdt stand individuele netvullingen strak geclusterd rond het doel, zelfs als de capsules een beetje verschillen in schaalgewicht.
Variatie in het capsulegewicht is in de eerste plaats een procesbeheersing probleem. Het laat zien of het doseersysteem (aanstampende schijf, dosator, enz.) levert een herhaalbaar volume poeder. Inhoudelijke uniformiteit (testen) en homogeniteit van het mengsel zijn afzonderlijke zaken. Met andere woorden, een strakke gewichtsverdeling bewijst alleen volumetrische consistentie – het garandeert geen chemische uniformiteit. Toch, controle van de gewichtsvariatie (en zijn trend) is van cruciaal belang om aan de specificaties voor de voltooide dosis te voldoen.
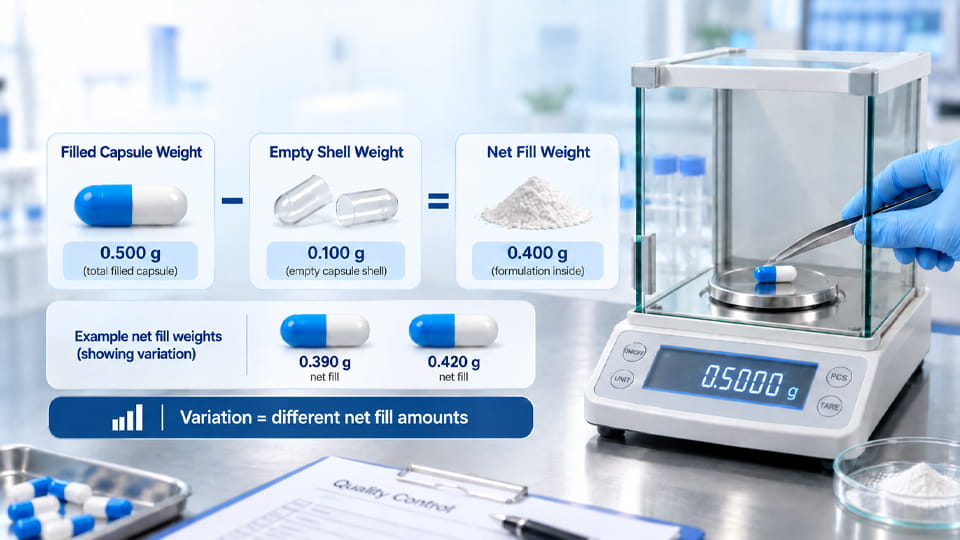
Houd rekening met de gewichtsvariatie (massa-gebaseerd) en inhoudsuniformiteit (API-test) zijn verschillende kwaliteitstesten. USP <905> staat het gebruik van gewichtsvariatie voor harde capsules alleen toe als het medicijn minimaal is 25 mg en ≥25% van het capsulegewicht. Anders, capsules moeten voldoen aan de vereisten voor uniformiteit van de inhoud (analyseer elke eenheid). Controles van het vulgewicht tijdens het proces zijn een hulpmiddel voor procescontrole, maar de naleving van het uiteindelijke product hangt af van de toepasselijke USP-methode.
Een goede manier om zoek de ware oorzaak van gewichtsvariatie is het vergelijken van bruto- en nettogewichtstrends. De formules zijn:
| Gewicht Termijn | Definitie | Typisch gebruik |
|---|---|---|
| Bruto capsulegewicht | Gevulde capsule (schelp + inhoud) | Snelle IPC-controle; inclusief schaalmassa |
| Leeg schaalgewicht | Gewicht van capsulelichaam + dop | Evalueer de leverancier/specificatie van de capsule |
| Netto vulgewicht | Alleen dosis poeder (bruto – schaal) | Machine-aanpassing & uiteindelijke QC van uniformiteit van het vulgewicht |
Elke capsulewand heeft van nature enige gewichtsvariatie. Als uw schelpen ± 5 mg rond het gemiddelde zitten, en de poederdosis is 500 mg, en dan overschakelen naar shells die dat wel zijn 10 mg zwaarder zal de bruto gewicht lijken +10 mg, zelfs als de vulling identiek is. Deze “valse” verschuiving vindt plaats omdat we doorgaans een vaste tarra aftrekken. In werkelijkheid, correctie voor individuele schaalgewichten laat zien dat het werkelijke vulgewicht niet veranderde.
Belangrijk punt: Als het brutogewicht afwijkt, maar netto vulgewichten blijf plat, de poederdosering is prima. De verandering komt waarschijnlijk door variatie in het gewicht van de capsulehuls. Als zowel bruto als netto samen bewegen, vermoed het vulproces of de formulering. Onderzoek een set lege gewichten altijd afzonderlijk. Bijvoorbeeld, als het totale capsulegewicht plotseling omhoog of omlaag gaat wanneer een nieuwe batch omhulsels wordt geïntroduceerd, de boosdoener is waarschijnlijk shell, niet de capsulevulapparatuur.
Formule:
Netto vulgewicht (mg) ≈ Doseervolume (ml) × (Bulkdichtheid van poeder, g/ml) × 1000 – bindmiddel/absorberend gewicht.
Omdat vulstoffen meestal meten volume, zelfs een kleine dichtheidsverandering (vanwege poederbatch of vocht) verandert de massa.
Wanneer variatie wordt gedetecteerd, volg een systematische werkstroom in plaats van overhaaste aanpassingen. De stappen zijn:
Een vereenvoudigd beslissingsboomdiagram illustreert deze aanpak:
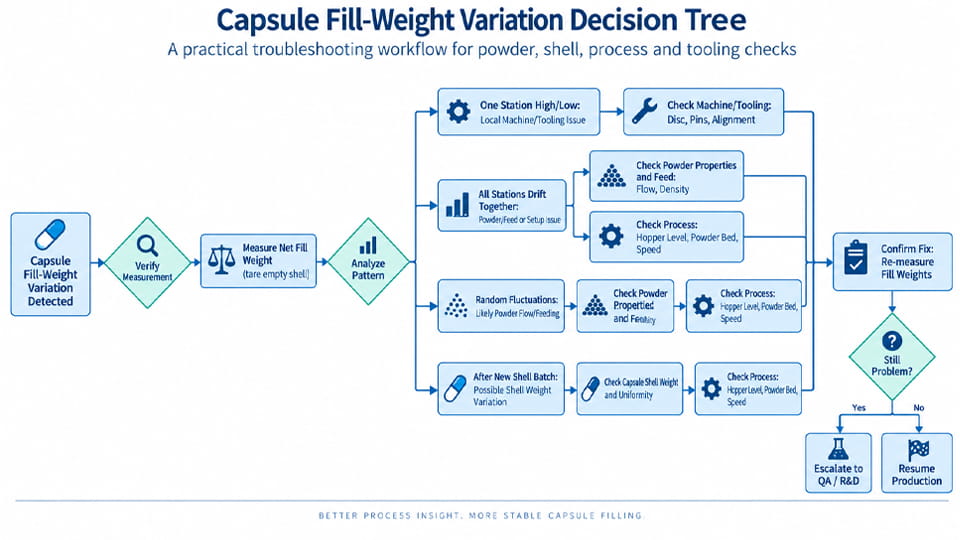
Elk knooppunt vertegenwoordigt een aanwijzing. Bijvoorbeeld, als Het brutogewicht verschuift, maar de nettovulling is stabiel, Controleer onmiddellijk de variatie in het schaalgewicht. Als variatie groeit met hogere snelheden, vermoed problemen met voeding of verblijftijd. Het doel is om de categorie van waarschijnlijke oorzaken te verkleinen (poeder versus schaal versus machine) voordat je in details duikt.
Voor de meeste met poeder gevulde capsuleprocessen, de poeder formulering is de meest voorkomende bron van variatie in vulgewicht. Los problemen met het poeder op door het te onderzoeken:
In de praktijk, begin bij zeven het mengsel om grote agglomeraten te verwijderen, controleren of de doorstroming verbetert. Zachtjes schudden of een draagbare poederreometer kan uitwijzen of het materiaal de neiging heeft om brugvorming te vertonen. Vergeet niet dat kleine veranderingen (±5% in stortdichtheid) kan ±5% of meer verandering in vulgewicht veroorzaken. Het corrigeren van doorstroomproblemen (door zweefvliegtuigen toe te voegen, ontvochtigen, of wisselend feedertype) kan de variatie geheel elimineren.
Als poeder consistent lijkt, onderzoek de capsules zelf:
Als de variabiliteit van het gewicht in de lege schaal de boosdoener is, de oplossing is om de schaalspecificaties aan te scherpen of individuele tarrametingen te gebruiken. Op de korte termijn, focus op netto vulgewichten (het gewicht van elke schaal aftrekken) om te zien of de poedervulling echt varieert. Een scenario om naar te kijken: brutogewicht drijft maar netto stabiel betekent verdachte granaten.
Na het uitsluiten van grote poeder- of granaatproblemen, kijk naar het capsulevulproces zelf. Belangrijke controlepunten zijn onder meer:
Een enkele kleine aanpassing (zoals het iets meer comprimeren van pinnen, of het vertragen van de rotatie) lost vaak een kruitprobleem niet op. Concentreer u eerst op factoren die de situatie veranderen massa die de holte binnendringt, zoals voergeometrie en bedhoogte. De oplossingen hier (zodra u een procesoorzaak bevestigt) meestal gaat het om aanpassingen of vervanging van machineonderdelen.
Vaak, het patroon van hoe gewichten variëren, vertelt u waar u eerst moet kijken. Hier zijn enkele veelvoorkomende scenario's (“patronen”) en voorgestelde cheques:
Tafel: Variatiepatronen versus waarschijnlijke oorzaak (veelvoorkomende voorbeelden):
| Observatie | Waarschijnlijk poeder-/materiaalproblemen | Waarschijnlijke machine-/procesproblemen |
| Alle stations volgen samen hoog of laag | Slechte doorstroming (overbrugging), verandering van de bulkdichtheid, ongelijkmatige vulling van de trechter | Gemeenschappelijke opstelling (bijv. doeldosis te hoog/laag), uniforme gereedschapswisseling |
| Eén station is voortdurend onder/overvol | Onwaarschijnlijk | Doseerpen/schijf slijtage, vastzittende afdichting, verkeerde wisseldeel op dat station |
| Het gewicht neemt geleidelijk af (omhoog/omlaag) | Segregatie in poeder, wijziging van het trechterniveau, vochteffecten | Variabele voedingssnelheid, onvoldoende roeren in de trechter |
| Stapsgewijze wijziging na opnieuw opstarten | Volgorde van bezinken of bijvullen van poeder | Hotstart-probleem, klepvolgorde, onvolledig opnieuw nivelleren |
| Variatie alleen na nieuwe poederlot | Poedervariabiliteit van batch tot batch (dikte, stroom) | |
| Variatie alleen na nieuwe capsulepartij | Verschil in schaalgewicht/afmeting | |
| Variatie groter bij hoge snelheid (maar stabiel langzaam) | Toevoer- of stroomlimiet overschreden bij snelheid | Doseringstijdstip, onvolledige vulling op snelheid |
| Poederbruggen of rattenhol in trechter | Poeder probleem (slechte doorstroming) |
Gebruik deze aanwijzingen als een “triage” om controles prioriteit te geven. Bijvoorbeeld, als variatie pas optreedt nadat een nieuw poedermengsel is geladen, poeder verschillen zijn aangegeven. Als de snelheid toeneemt, verdachte mechanische voeding. Als er maar één doseerring uit is, verdachte slijtage/uitlijning van gereedschap. Een kort overzicht van de gewichtsgrafiek (capsule # versus gewicht) wijst er vaak op of het om poeder of om een machine gaat.
Hieronder vindt u een verkorte weergave controlelijst om ervoor te zorgen dat geen enkele factor over het hoofd wordt gezien. Vink vakjes aan terwijl u bezig bent:
Ter verduidelijking wat je als eerste moet vermoeden, overweeg deze snelle tabel met veel voorkomende observaties:
| Observatie | Poeder/schelp waarschijnlijk? | Machine/proces waarschijnlijk? |
| De variatie begon onmiddellijk na een nieuwe poederpartij | ✔ Poeder (partijdichtheid/stroomverandering) | |
| Variatie begon na een nieuw schelpenlot | ✔ Schelp (verandering van leeggewicht) | |
| Eén station (of zak) staat consequent uit | ✔ Machine/gereedschap (probleem met pin/schijf) | |
| Alle stations verspreiden zich willekeurig hoog/laag | ✔ Poeder (stroom/voeding) | |
| Variatie ontstaat pas bij productiesnelheid (stabiel langzaam) | ✔ Proces (voedingssnelheid, timing) | |
| De variatie neemt toe naarmate de hopper leeg raakt | ✔ Poeder (overbrugging) | ✔ Voersysteem (vastlopen) |
| Het verwisselen van doseerschijf/pin verhelpt het probleem | ✔ Machine/gereedschap (verkeerde schijf, dragen) | |
| Poeder stroomt slecht op de ene machine, maar goed op de andere | ✔ | ✔ Eventueel machinaal (roerwerk, drijfveer) |
| Dezelfde machine voert een ander poederfijn uit | ✔ Poeder (materiaalspecifiek) |
Het invullen van een gestructureerde controle voordat u de service belt, kan uren besparen. Als het bovenstaande toch blijft bestaan, dan voorzichtig machine-instellingen aanpassen: Bijvoorbeeld, verhoog de diepte van de aanstamppen of de drukkracht alleen na het verifiëren van de stabiliteit van poeder / granaat. Herinneren, Het verbergen van een onstabiel poeder met meer kracht kan een probleem maskeren, maar zal het op de lange termijn niet oplossen.
Er zijn vaak oplossingen voor de lange termijn nodig controles stroomopwaarts:
Door betere materiaalcontrole en slimme apparatuurselectie te combineren, veel fabrikanten bereiken een gewichtsvariatie van ±2–3% of beter.
Een veel voorkomende fout is eerst de machine de schuld geven. Hier zijn enkele vuistregels:
Kortom: Haast u niet om de diepte van de doseerpen te veranderen, hartinfarct, of snelheid totdat je zeker weet dat het poeder niet het echte probleem is. Als door poeder veroorzaakte problemen niet worden aangepakt, een “vaste” machine zal het symptoom onder verschillende omstandigheden gewoon verbergen. Bijvoorbeeld, als de bulkdichtheid van het mengsel lager is dan verwacht, het forceren van de machine zal de vullingen in de volgende batch niet stabiliseren. Los materiële problemen altijd eerst op, Stel vervolgens de machine nauwkeurig af.
Als u op zoek bent naar een nieuwe machine of upgrade, onthoud dat geen enkele machine echt ‘universeel’ is. De beste machine is degene waarvan bewezen is dat hij mee werkt jouw formulering. Belangrijke factoren om te overwegen:

Herinneren: een glanzend nieuw vulmiddel zal de gewichtsvariatie niet automatisch corrigeren als de formulering niet wordt aangepakt. De beste ROI komt uit een goed op elkaar afgestemde combinatie van poeder en apparatuur.
Variatie in het vulgewicht van capsules is een complex probleem met meerdere mogelijke oorzaken. De effectieve aanpak is gestructureerd volgorde van probleemoplossing: bevestig de variatie, interpreteer het patroon, controleer dan poeder, schelp, en systematisch machinaal bewerken. Zoals deskundigen opmerken, consistentie vereist zowel een stabiele formulering als een goed afgestelde machine.
Samengevat:
Als je na al deze controles nog steeds ongecontroleerde variatie ziet, Het kan tijd zijn om uw leverancier van farmaceutische machines te raadplegen. Fabrikanten houden van Jinlu-verpakking bied capsulevulproeven aan om te verifiëren dat een bepaalde machine aan uw exacte poeder- en vulgewichtvereisten voldoet. Door je te concentreren op de hoofdoorzaken voordat je de machine aanpast, u bespaart tijd en zorgt voor een robuustheid, reproduceerbaar vulproces.
Volgende stappen: Gebruik de checklist en beslissingsboom hierboven om uw probleem te diagnosticeren. Als u advies nodig heeft bij het selecteren of configureren van een capsulevulmachine, De ingenieurs van Jinlu Packing kunnen u helpen bij het evalueren van uw formulering en het beoogde vulgewicht om de meest geschikte oplossing aan te bevelen. Stabiele capsulegewichten zijn haalbaar met de juiste combinatie van materiële controle En machineconfiguratie.
Lees meer over het oplossen van problemen met het vullen van capsules bij Jinlu's Gids voor defecten bij het vullen van capsules, of verken onze Automatische capsulevulmachines voor productie op hoge snelheid.
Variatie in het vulgewicht van de capsule kan worden veroorzaakt door een inconsistente poederstroom, veranderingen in bulkdichtheid of vocht, poeder segregatie, onstabiele poedertoevoer, onjuiste doseringsinstellingen, machinesnelheid, of versleten vulcomponenten. Het beste uitgangspunt is om het variatiepatroon te identificeren voordat u de machine-instellingen wijzigt. Onderzoek heeft een verband aangetoond tussen de vloei-eigenschappen van het poeder en de variatie in het vulgewicht van de capsule.
Het vulgewicht van de capsule kan variëren als het poeder stroomt, dichtheid van het poederbed, voedingsomstandigheden, of doseerparameters veranderen tijdens de productie. Een geleidelijke drift, willekeurige variatie, of stationspecifiek verschil kan op verschillende oorzaken wijzen, het bekijken van de gewichtstrend is dus nuttiger dan alleen naar het gemiddelde gewicht kijken.
Poeder is een belangrijke eerste controle, vooral wanneer de formulering of materiaalpartij is veranderd. Controleer de vloeibaarheid, bulkdichtheid, vocht, deeltjeskarakteristieken, segregatie, en poederbedgedrag voordat grote aanpassingen aan de machine worden uitgevoerd. Echter, het variatiepatroon moet de daadwerkelijke volgorde van probleemoplossing bepalen.
Een slechte of inconsistente poederstroom kan de toevoer en de poederbedvorming minder uniform maken, waardoor de variatie in het vulgewicht van de capsule kan toenemen. Studies hebben relaties gevonden tussen de vloei-eigenschappen van poeder, poederbeddichtheid en capsulevulprestaties.
Ja. De bulkdichtheid beïnvloedt hoeveel poeder een bepaald doseervolume of capsulevolume in beslag neemt. Als de poederdichtheid tussen batches of tijdens de verwerking verandert, dezelfde doseringsomstandigheden kunnen verschillende vulgewichten opleveren. Bulkdichtheid is daarom een belangrijk materiaalattribuut om te monitoren bij het onderzoeken van variaties in vulgewicht.
Vergelijk het brutogewicht van gevulde capsules met het netto vulgewicht, rekening houdend met het lege omhulselgewicht. Als het bruto capsulegewicht verandert terwijl het netto vulgewicht relatief stabiel blijft, Het gewicht van de capsulehuls of de variabiliteit van de schaal kunnen bijdragen aan het resultaat. USP-procedures voor capsules met harde schaal maken specifiek gebruik van het individuele gewicht van de lege schaal om, indien nodig, de netto capsule-inhoud te berekenen.
Het bruto capsulegewicht is het gewicht van de volledig gevulde capsule, inclusief de schaal en inhoud. Het netto vulgewicht is uitsluitend het gewicht van de inhoud:
Netto vulgewicht = Bruto capsulegewicht − Leeg gewicht capsulehuls.
Dit onderscheid is belangrijk omdat een verandering in het gewicht van de schaal het brutogewicht kan beïnvloeden zonder dat dit wijst op een probleem met het poederdoseringsproces.
Ja. Doseringsinstellingen, poederbedomstandigheden, gereedschapsgeometrie, aanstampen of dosatorcomponenten, stabiliteit van de voeding, uitlijning en mechanische slijtage kunnen allemaal de consistentie van de vulling beïnvloeden. Echter, machine-instellingen mogen niet automatisch de schuld krijgen; materiaaleigenschappen en procesomstandigheden kunnen ook een belangrijke bijdrage leveren.
Het kan, maar het effect hangt af van de formulering en het vulsysteem. Veranderingen in de snelheid kunnen de poedertoevoer veranderen, bezinkings- of doseringsomstandigheden, maar snelheid is niet altijd de voornaamste oorzaak. Om deze reden, vergelijk de gewichtsvariatie bij gecontroleerde bedrijfsomstandigheden in plaats van aan te nemen dat een hogere snelheid automatisch een slechtere nauwkeurigheid veroorzaakt.
Begin met het stabiliseren van de poedereigenschappen en de kwaliteit van de capsulehuls, optimaliseer vervolgens het vulproces en de doseerparameters. Bewaak de poederstroom, bulkdichtheid, vocht, poederbedomstandigheden, gereedschaps- en machine-instellingen. Voor een nieuwe capsulevulmachine, Het testen van de feitelijke formulering onder representatieve productieomstandigheden kan helpen bevestigen of de apparatuur de vereiste consistentie van het vulgewicht kan bereiken.
Referenties:
1.Uniformiteit van doseringseenheden —— USP <905>
2.Effecten van de vloei-eigenschappen van het poeder op de uniformiteit van het vulgewicht van de capsule —— PubMed
3.De vloeibaarheid van het poeder als indicatie van de vulprestatie van de capsule —— WetenschapDirect
4.Poederstroomstudies III: treksterkte, consolidatieverhouding, stroomsnelheid, en relaties tussen capsulevulling en gewichtsvariatie —— PubMed
5.De effecten van materiaaleigenschappen op het vulgewicht van capsules en de gewichtsvariatie in doseerspuitmondmachines —— PubMed
6.Invloed van de samenstelling van de capsulewand op de prestatie-indicatoren van hypromellosecapsules in vergelijking met harde gelatinecapsules —— PubMed