
シングルサーブスティックパック生産の場合, 線量精度 各小袋に適切な量の粉末が含まれることを意味します. 実際に, 多くの場合、粉末自体の特性や粉末の供給方法によって変動が生じます。. 例えば, 2 つの異なる粉末 – たとえば 自由に流れる ビタミンミックスとビタミンA 凝集性のある プロテインパウダー – 同じマシンでもまったく異なる動作をする可能性があります. 1 つの粉末のかさ密度が低い場合、または凝集する傾向がある場合, 充填重量がドリフトします. 要するに, かさ密度, 流動性, 粒径, そして 投与方法 協力して実際の充填重量を決定します. これらの要因を理解し、制御することが、各スティックパックを許容範囲内に保つ鍵となります.
ジンルーパッキングにて, 私たちはこれらの要因がどのように展開するかをお客様に示すことがよくあります. 最近の現場テストでは, 当社のエンジニアは、フランスの栄養補助食品会社による 10g スティックパックの充填を支援しました (30–35パック/分) ビタミンパウダーと プロテインパウダー. を使用して 交換可能なオーガ デザイン (ビタミン用ショートネジ, プロテインが待ち遠しい), マシンは印象的なヒットを打った 98.7% そのトライアルの一貫性を埋める. この 1 つのケースは、適切な設定が必要であることを強調しています。, トリッキーなパウダーでも厳しい精度を満たすことができますが、同時に次のことも明らかになります。 精度はパウダーと設定によって異なります. この記事では、充填のばらつきの主な原因と、粉末投与の精度を向上させる実際的な方法について説明します。 スティックパックマシン.
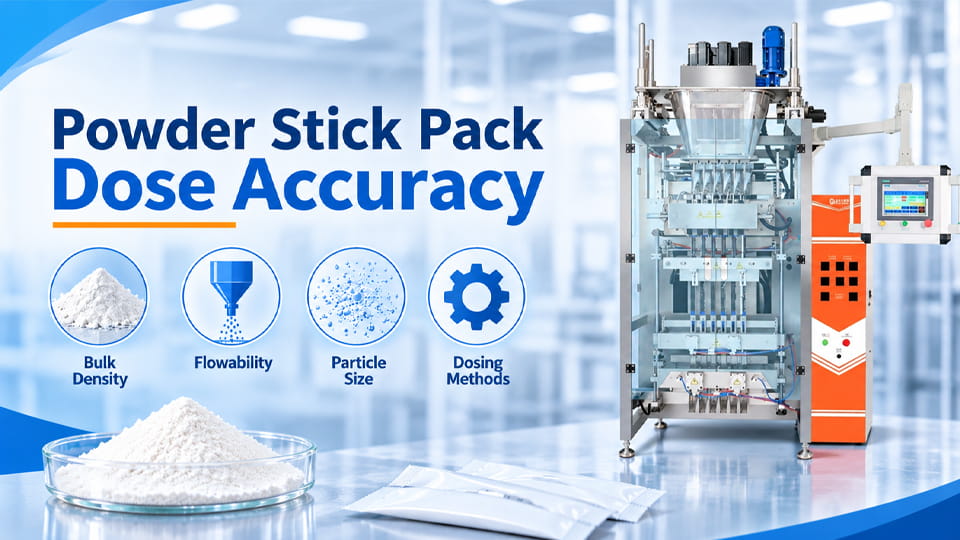
製薬や栄養補助食品などの業界では、正確な投与が重要です. 小袋の充填量が不足すると、規制違反や顧客の満足度が低下するリスクがあります; 詰めすぎると高価な材料が無駄になる. 例えば, ある 0.5% プレゼントの削減 (余分な粉末を払い出す) 毎月数千ドルを節約できる. メーカーは多くの場合、充填誤差を ±1 ~ 2% 以上以内にすることを目標としています。. これを定量化する 1 つの方法は、 充填エラー 式:
フィルエラー (%) = (|実際の体重 − 目標体重| / 目標体重) × 100
例えば, ±0.1gの変動がある10gのターゲットは 1% エラー. これらの仕様を満たすということは、変動のすべての原因を考慮することを意味します. かさ密度の変化や粒子流量の変化により、標準的な容積測定オーガーは簡単に目標を超える可能性があります。 1%. だからこそ私たちは理解しなければなりません 何 一貫性のない塗りつぶしが発生する:
それぞれの袋を適切に処理するということは、適切な機械設計と適切な設定および手順を組み合わせるということです。. それぞれの要素について順番に説明します, 次に、投与の一貫性を高めるための 7 つの実践的なヒントについて説明します。.
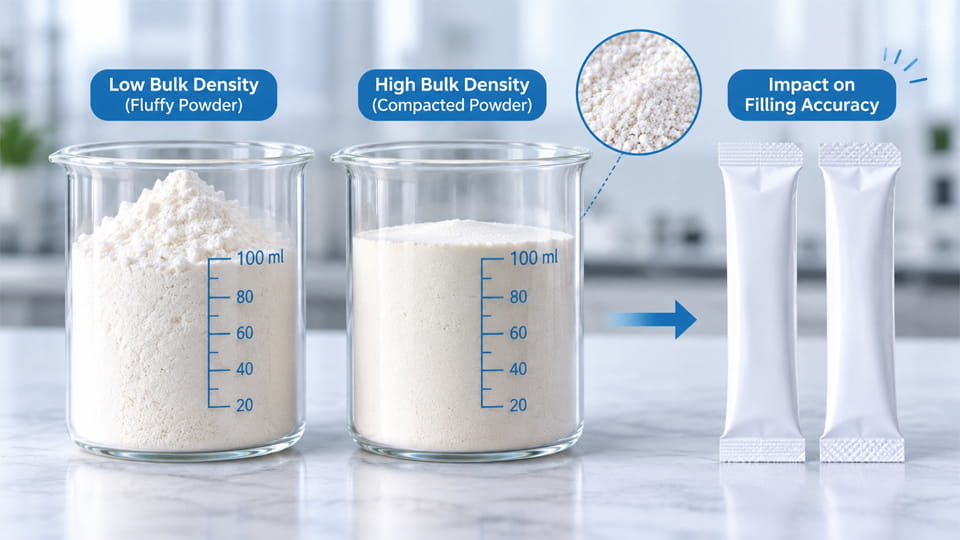
かさ密度 単位体積あたりの粉末の質量です (グラム/ml). 梱包中, パウダーには「ゆるみ」がある場合があります (毛羽立った) 密度と「沈降/タップ」密度. ホッパー内の粉体がゆるく詰まった状態から、より密な状態に変化した場合, オーガ1回転あたりの重量が変化する. 事実上, オーガーフィラーが容積を計量する – そのボリュームに突然多かれ少なかれ粉末が入った場合, 充填重量は異なります.
例えば, かさ密度が 0.5g/ml のビタミンパウダーを想像してください。. オーガー 1 回転で X ml が動きます, つまり 5.0g が期待されます (のために 10 ml). しかし、製造中に粉末が振動し、タップ密度が 0.55g/ml に増加すると、, 同じ体積に 5.5g が入ります。 +10% 修正しないとオーバーシュート. 逆に, エアレーションや補充が緩んで充填不足が発生する可能性があります.
ホッパー補充などの要素, 振動, または湿気により、詰め替えごとに密度が変化する可能性があります. 実際に, オペレーターは両方を測定します ルーズ密度とタップ密度 裁判中. 共通のインデックス (ハウスナー比またはカー指数) タッピングまたは圧縮下で嵩密度がどの程度変化するかを定量化します。値が高いほど変動が大きいことを意味します. 粉末の密度変動が大きい場合, オーガーはバッチごとに再調整する必要があります, または、重量フィードバックを備えた重量システムを使用する必要があります。.
コントロールのヒント: 密度による誤差を最小限に抑えるには, ホッパーの充填を一貫して維持し、充填後の振動/振幅を最小限に抑えます。. レベルセンサーと撹拌を使用して沈降を軽減します. デリケートな商品については, 体重の減少 (計量ホッパー) システムは密度ドリフトを継続的に調整できます. 一般的に, かさ密度が安定しているため、容積測定が容易になります; 可変密度には慎重なテストと補正が必要.
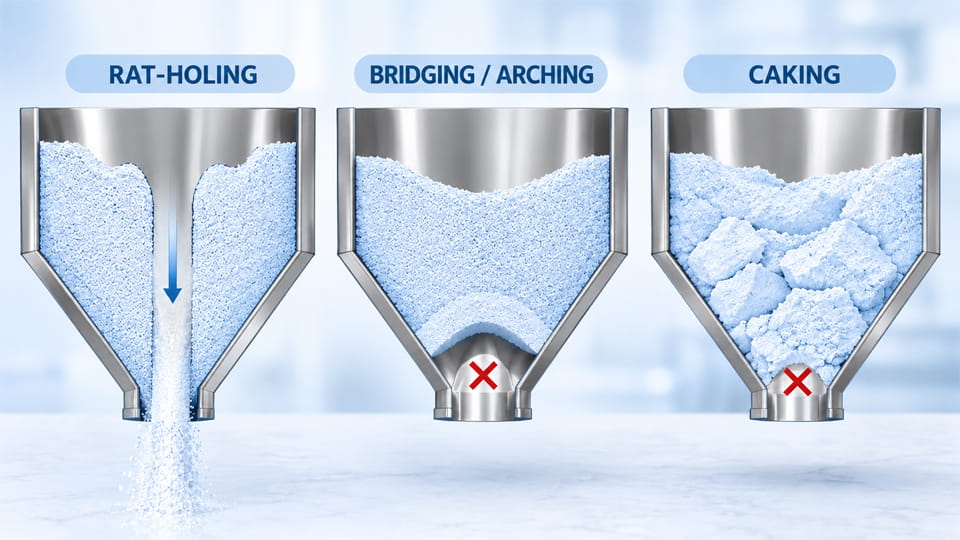
粉末の流動性が低いと、充填中に予期せぬ停止や始動が発生する可能性があります. 一般的なフローの問題には次のものがあります。:
これらのフローの問題はそれぞれ、投与エラーやダウンタイムにつながります。. ブリッジとラットホールによる塗りつぶしの欠落の原因; ケーキングにはラインクリアリングが必要です; エアレーションがドリフトを引き起こす; 速度依存性による不整合の原因. それらを防ぐために, 多くの機械はホッパー内で撹拌機またはバイブレーターを使用します。, 適切なホッパー壁角度 (急な傾斜) そしてインサートさえも (パドル) 凝集した塊を壊す. センサーまたは高精度重量チェック計量機をインラインに組み込むことで、流れの問題により 1 つのレーンのパフォーマンスが低下している場合にそれを検出できます。, 即時修正を促す.
粉末ブレンド内の粒子サイズの混合は、充填の均一性に大きく影響する可能性があります. 一般的に, 細かい粒子がより密に固まる – 大きな粒子の間の空隙に流れ込む可能性があります. これにより嵩密度が上がります (ある時点までは) しかし、粉末の凝集性が高くなる傾向もあります. 非常に細かい小麦粉と比べて考えてみましょう. 粗糖: 小麦粉 (小さな粒子) 簡単に圧縮して固まります, 粗い結晶は容易に注ぎますが、より多くの空隙が残ります. 細かい粒子は大きな粒子の間の空隙を埋めることができ、ブレンドのかさ密度を変化させることができます。. しかし, 過剰な微粉も凝集力を高め、流動性を低下させる可能性があります, 一貫したオーガー供給がより困難になる.
粒度分布が広いと、 分離 充填中. 粗い粒子は、ホッパー内または振動中に転がったり、微粒子から分離したりする可能性があります, したがって、一部のスティックにはより細かい粒子が含まれ、一部にはより粗い粒子が含まれます。. この不均一な混合により、たとえ粉末の総重量が正しくても、スティックあたりの有効成分が異なる可能性があります。. 例えば, ビタミンと繊維の混合物が分離した場合, 一部のスティックには、小さなビタミン粒子の沈殿方法が異なるため、ビタミンが少ない場合があります。. 充填重量が一定であっても、内容物の均一性が自動的に保証されるわけではありません. 取り扱い中または供給中に粉末ブレンドが分離した場合, 個々のスティックパックには、総重量が同じであっても、含まれる有効成分の割合が異なる場合があります。.
要約すれば, スティックパックに最適なパウダーは、サイズのブレンドが制御されていることが多い: 十分に詰めるのに十分な細粒が含まれていますが、固まったり固まったりするほど多くはありません. メーカーは、これらの影響を把握するために代表的な粉末を使用してテストを行うことがよくあります。バルクでは均一に見えるものでも、充填中には大きく異なる挙動を示す可能性があります。.
投与システム (機械が粉末を計量する方法) 同様に重要です. 主なアプローチは次のとおりです。 体積測定 (オーガー) そして 重量測定 (重量による充填), オージェによる供給メカニズムの説明, 一方、容積測定と重量測定は、線量の測定または制御方法を説明します。. アン オーガーフィラー 容積測定システムとして動作することも、重量測定フィードバックと統合することもできます. それぞれに長所と短所があります:
| 投与方法 | 仕組み | 速度と精度 | 注意事項 |
| 容積オージェ (オープンループ) | オーガー1回転ごとに一定量を吐出します (プリセット回転数または時間). | 高速, 中程度の精度: 粉末の密度と供給の一貫性に大きく依存します. | シンプルかつ高速. 粉体の密度や流量が変化すると精度が低下します (フィードバックはありません). フリーフローに最適, 均一な粉末または±2%で十分な場合. |
| 重量フィードバック付きオージェ | 容積測定を開始します, 次に、スケールを使用して各投与量を微調整します. | 中速, 高精度: フィードバック制御により重量偏差を補償可能. | 2段階充填: 高速バルク部分, それからターゲットに向けてゆっくりとした「ドリブル」. 閉ループ制御により密度シフトを軽減. 計量によりサイクルが遅くなる. |
| 容積カップまたはピストン | 固定キャビティまたはピストン容積 (機械的ストローク) 充填あたり. | 高速, 中程度の精度: 一貫した嵩密度とキャビティ充填に依存. | 顆粒またはペレットに適しています. オーガと同様の密度の問題が発生する. 自由流動性の製品によく使用されます. |
| 重量測定 (体重の減少) | ホッパーの重量を継続的に測定し、目標質量が分配されると停止します. | 中速, 最高の精度: 実際の質量を測定し、より厳密な重量管理を実現します。. | 真の閉ループ: 実際の質量を測定します. さまざまな密度に最適. より複雑でコストがかかる. 製薬/規制当局に最適. |
充填バイウェイト vs. 体積測定: 実際に, 「重量充填」システムとは、計量セルに接続されたオーガを指します (重量測定). これらは高速で開始し、自動的に低速/目標体重で停止します。, 与える 並外れた精度 (多くの場合、±0.5% 以上). コストが高く、重量フィードバック手順のため動作がわずかに遅くなります。. 従来の容積測定オーガーは、スクリューを設定量だけ回すだけです, 粉末の粘稠度に依存する. 彼らは非常に速いことができます (計量のための休憩なし) ただし、通常は平均 ±1 ~ 2%.
オージェ=機構, 相互に排他的な方法ではない. 「オーガフィラー」は基本的に容積測定システムです, ただし、閉ループフィードバックを備えたオーガーを使用することもできます. 重量による注入にはオーガーを使用する場合があります, マルチヘッド計量機, または他の方法. 鍵となるのは: 容積測定投与 かさ密度に依存する; 重量測定による投与 実際の体重に依存します. 容積測定または「重量充填量の増加」として宣伝されている機械をよく見かけます。.
いずれの場合も, 先進的なオーガシステムを使用 サーボモーターとスマートコントロール 一貫性を向上させるために. 高解像度サーボドライブにより、各ネジの回転が正確で再現性があることが保証されます。. でも覚えておいてください: たとえサーボであっても、粉体が緻密化したり橋が架けたりした場合、魔法のように修復することはできません。. 言われたとおりにネジを回すだけです. サーボオーガとロードセルを組み合わせたシステムが可能: サーボは正確なボリュームを処理します, 計量セルはリアルタイムで重量を確認または微調整します.
これらの手順を実行する - 適切なネジの選択, 安定したホッパー流量, 慎重なサイクル制御, 入念なテスト – ばらつきを大幅に削減できます. それでも, ある程度の変動は避けられない; 目標はそれを知り、コントロールすることです. フランスの顧客を対象とした Jinlu のオンサイトテストで, 彼らはこれを実証した: 粉体ごとに適切なオーガーに切り替えることにより, 彼らは殴った 98.7% 30 ~ 35 スティック/分でターゲット内のスティックの数, 10 グラムの用量. これは、賢いセットアップとフィードバックがもたらす違いを示しています.
機械を選ぶときは, 粉末と生産ニーズの両方を考慮する:

要約すれば, 機械を製品とライン速度に合わせて調整する. 精度が最も重要な場合, 許可するマシンを探す 現実的な製品トライアル 購入前に. 彼らは, 例えば, クライアントパウダーを使用した顧客トライアルを頻繁に実施します. そしてトレードオフを覚えておいてください: 重量測定 (重さを量る) 機械は通常、精度の点で純粋な容積測定機械に勝ります, ただし速度と複雑性が犠牲になります. 絶対的な体重管理を優先するかどうかを決定する (製薬標準) または最大スループット (大量消費財).
一貫したスティックパックの投与は、粉末の特性を理解し、適切な充填方法を選択することから始まります。. かさ密度, 流動性と粒子サイズはそれぞれ重量にばらつきを引き起こす可能性がありますが、 (粉体の挙動をテストする, 適切なオーガの選択, 撹拌とフィードバックを使用する), 充填精度を大幅に高めることができます. ジンルの場合に見られるように, 難しいパウダーの組み合わせにも対応 98.7% 適切なオーガとコントロールを使用すると一貫性が得られます.
スティックパックマシンを購入する場合, 製品に合った機能を探す: 調整可能または交換可能なネジ, サーボ駆動の投与, 統合された計量または重量チェックシステム. 必ず実際の製品サンプルを使用してテストしてください. そして覚えておいてください, 公開されているスペック (±0.02gの精度) 通常、理想的な実験室条件下にあります – どのような材料が使用されているかをサプライヤーに確認してください, それを達成するために使用された速度と方法.
情報に基づいたセットアップとチューニング, スティックパックは目標用量を確実に達成できるため、無駄を最小限に抑え、品質基準と顧客の期待の両方を満たします.
信頼できるパウダースティックパックソリューションを探しています? Jinlu Packing のチームにお問い合わせください パウダーについて話し合うために, 目標充填重量と生産量のニーズ. 適切なオーガーを備えたスティックパックマシンの構成をお手伝いします, 生産に必要な精度を達成するための供給システムと制御.
これまでのところ最大の原因は、かさ密度と流動挙動の変化です。. 粉末が沈殿したり、空気が混入したりした場合, 同じオーガー回転でも異なる質量を供給します. ブリッジまたはネズミ穴が予期せず流れを停止する. 小さな変化でも - かさ密度の数パーセントポイント, またはわずかな湿度上昇により、充填重量が変化する可能性があります. フィーダーの緩みや速度の変化などの機械的要因も変動の原因となります. 実際に, 粉末の状態や機械の設定が変化したとき, 充填重量を再確認する必要があります.
かさ密度は体積と質量の間の変換を設定します. オージェフィラーは回転ごとに一定の量を供給します. かさ密度が高くなると, 配達される重量は比例して増加します. 例えば, 10mL 用量での密度が 0.10g/mL 増加すると、10g パックに 1.0g が追加されます。 (10% エラー). これが、容積測定システムが安定した密度を仮定する理由です。; 変動は重量誤差に直結します.
サーボにより再現性が向上 (各ターンは正確です), しかし、粉末の物理学を変えることはできません. サーボオーガはサイクルごとに正確に N 回転します, ただし、このサイクルで粉末がさらに圧縮または架橋した場合は、, それらのターンの質量が違うだけです. サーボ制御により機械誤差を低減 (バックラッシュ, スリップ) しかし、凝集性粉末は依然として充填不足または詰まりの可能性があります. だからこそ良いデザイン (ホッパー形状, 攪拌) 場合によっては体重のフィードバックも必要です.
プロセス調整に重点を置く: ホッパーが安定したレベルに維持され、密度が均一に保たれるように撹拌されていることを確認します。. 実行の間に穏やかな振動またはエアレーションを追加します。. 重要な充填の場合は充填速度を遅くする. ホッパーにブリッジ防止インサートを使用する. 実際の粉体の状態に合わせて頻繁に校正する. 重量チェック機能も忘れないでください。充填後に重量チェックを追加すると、外れ値を検出し、大規模なハードウェアのアップグレードを行わずに拒否または修正が可能になります。.
オーガーフィラーとは、この機構を指します。 (回転するネジ). 通常、オーガはデフォルトで容積測定され、設定された容積を堆積させます。. 「容積測定」とは開ループを意味します (重量フィードバックなし) – 機械は事前に設定されたオーガーの回転数または時間によって投与します. 「重量測定」とは、重量による充填を意味し、スケールを使用します。. 最新のオーガフィラーの多くは両方を組み合わせています: 素早く実行し、スケールを使用して微調整します (「計量充填」と呼ばれることもあります). したがって、オーガーマシンは容積測定のみを行うことも、重量測定フィードバック用の計量機能を装備することもできます。.
機種や条件により異なります. 一部のハイエンド スティック パッカーでは、許容誤差 ±0.02 ~ 0.1g を宣伝しています。. 例えば, Jinlu のシングル レーン スティック パッカーの仕様は、長いオーガで ±0.02g の精度を保証します. 実際の運用では, 実際のパーセント誤差は充填重量によっても異なります. 10g パックでの ±0.02g の誤差は ±0.2% で、非常に良好です。. かさばるパック (100gと言います) 約±0.1~0.5gが予想される (±0.1~0.5%). マルチレーン システムでは、パーセンテージが示されることがよくあります。 (±2%くらい) 試験に基づいて. 仕様が体積のみであるか、スケール フィードバックが含まれているかを常に確認してください。, そしてあなたのパウダーでテストしてください.
はい, ただし注意して. 多くのスティックパッカーにより、フィードパーツの迅速な切り替えが可能. 上記のフランス語の場合, 1台のマシンでは、オーガースクリューを交換して設定を再調整することで、自由に流れるビタミンパウダーと粘着性プロテインの両方を実行しました. 最新の機械はクイックリリースフィードホッパーを使用しています, ツールと真空フィーダーを使用するため、清掃と再構成には数分かかります. しかし, 通常、新しい粉末にはそれぞれ独自の校正が必要です. 複数のSKUをスムーズに扱うために, 別々のオーガー/ノズルを使用し、切り替え手順を正確に保ちます (そしてそれらを文書化する).
のために <±1%の精度, 重量充填システム、または少なくともオーガーと重量チェック計量機を検討してください. パウダーコンディショニングも優先: 空気を取り除く (例えば. 弱真空), ブリッジを避ける (振動), 細かい 2 段階の充填を使用します. 粉末の均一性と事前ブレンドも重要です - 一貫したブレンドはより安定して充填されます. ついに, 優れたセンサーに投資する (ロードセル, レベルプローブ) および制御システム. 最高のオーガであっても、動的フィードバック ループを備えた重量式フィラーを上回ることはできません。-0.5% 必要です.
校正頻度は使用状況によって異なります. クリティカルなアプリケーション向け, 簡単な検証を行うのが賢明です (キャッチアンドウェイト) 各実行またはバッチの開始時. 機械に重量測定システムがある場合, 継続的に自己調整します. しかしそれでも, 既知の重量サンプルを使用して定期的に検証することをお勧めします. パウダーを交換したりウェイトを充填したりするたびに, 関係が変わった場合に備えて再調整する.
機械的な撹拌または振動を使用してアーチを破壊します。. ホッパーをしっかりと詰めた状態に保つ (サイドウォールスクレーパー付き) 鋭い角を避けることでブリッジングが減少します. 一部のスティックパックホッパーには、この目的のために柔軟なゴムインサートまたは振盪装置が付いています。. また、粉末が湿りすぎたり、圧縮されすぎたりしないようにしてください。湿度と取り扱いを制御することが役立ちます。.
参考文献:
1.別館 13 粉末のかさ密度とタップ密度総章 —— FDA / I Q4B
2.粉末の流動性を測定するための 4 つの薬局方方法の体系的な比較 —— サイエンスダイレクト
3.賦形剤の粒径の影響に関する調査, 低用量モデル薬物を含むブレンドの均質性と内容均一性に関するブレンド技術と処理パラメータ —— パブメッド・セントラル
4.固形剤形製造におけるホッパーおよびビン排出における粉体の流れの障害のリスクは、アクティブなストレス状態下で予測する必要があります —— サイエンスダイレクト
5.小型金型充填における粉末アーチングの影響に関する調査 —— パブメッド
6.医薬品固形剤形製造のための連続粉末供給: 短いレビュー —— パブメッド
7.連続製造における減量粉末フィーダーの注入精度に対する補充の影響 —— サイエンスダイレクト