
कल्पना कीजिए कि आपने अपनी गति बढ़ा दी है रोटरी टैबलेट प्रेस मशीन (एक गोली दबाने वाली मशीन या टैबलेट संपीड़न मशीन) आउटपुट को बढ़ावा देने के लिए - और अचानक गोलियाँ नरम होने लगती हैं, फटा हुआ, या कैपिंग. क्या हुआ? हाई-स्पीड रोटरी प्रेस में, निवास का समय - प्रत्येक टैबलेट द्वारा अधिकतम संपीड़न के तहत व्यतीत किया जाने वाला समय - कम हो गया है. रुकने का समय बस वह अवधि है जिसके दौरान पंच हेड फ्लैट संपीड़न रोलर के पूर्ण संपर्क में होता है. व्यवहारिक अर्थों में, यह प्रत्येक टैबलेट को मिलने वाला मिलीसेकंड निचोड़ है. निवास समय को अच्छी तरह से नियंत्रित करें, और आप मजबूत हो जाते हैं, सुसंगत गोलियाँ; यह भीड़, और आप दोषों का जोखिम उठाते हैं.
टैबलेट संपीड़न में विलंब समय एक महत्वपूर्ण पैरामीटर है. यह सीधे टैबलेट की कठोरता को प्रभावित करता है, तन्यता ताकत, और दोष दर (कैपिंग की तरह, फाड़ना, या भुरभुरापन). यह प्रेस की गति और से भी जुड़ा है टूलींग विकल्प. इस आलेख में, हम बताएंगे कि रहने का समय क्या है, इसकी गणना कैसे की जाती है, यह टैबलेट की गुणवत्ता के लिए क्यों महत्वपूर्ण है, और आप इसे अपनी रोटरी टैबलेट मशीन पर कैसे प्रबंधित कर सकते हैं (टैबलेट मेकिंग मशीन). हम आपको पाठ्यपुस्तक के शब्दजाल के बिना एक स्पष्ट तस्वीर देने के लिए उद्योग अंतर्दृष्टि और हाल के अध्ययन साझा करेंगे. आइए इसमें गोता लगाएँ.
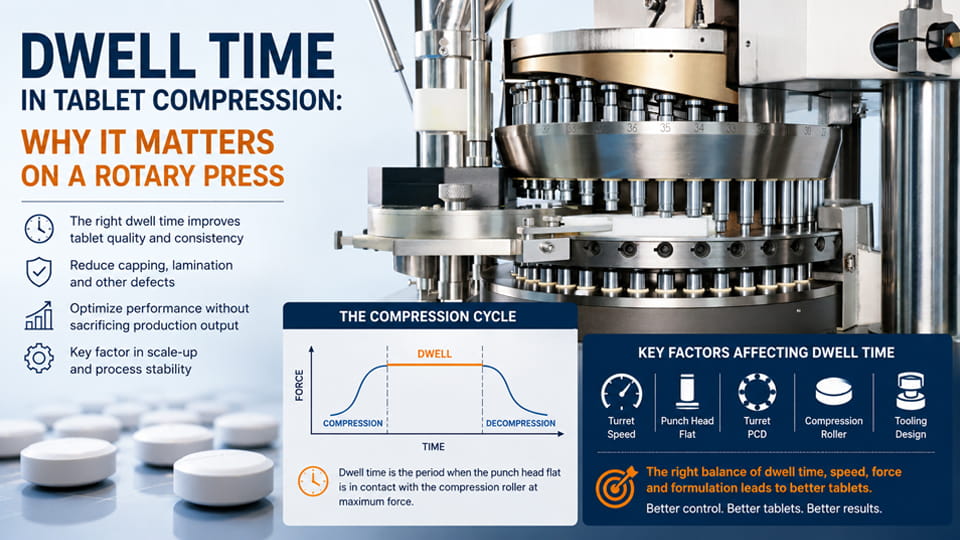
निवास का समय वह समय है जब टैबलेट निर्माण के दौरान पंच हेड फ्लैट संपीड़न रोलर के संपर्क में रहता है. एक सामान्य परिभाषा है: वह अवधि जिसके दौरान संपीड़न बल लगभग ऊपर होता है 90% इसके चरम मूल्य का. एक रोटरी टेबलेट प्रेस मशीन में, यह पाउडर भरने के ठीक बाद होता है और पूर्व संपीड़न, जब दोनों पंच पूरी ताकत से लॉक हो जाएं और पाउडर को संपीड़ित करें.
उदाहरण के लिए, एक जिनलू टैबलेट मशीन प्रेस (410 मिमी पीसीडी) पर चल रहा है 50 एक मानक के साथ आरपीएम 9.525 मिमी पंच फ्लैट के बारे में देता है 8.9 रहने की एमएस. यदि आप किसी विस्तारित पर स्वैप करते हैं 15 मिमी फ्लैट (समान गति), ड्वेल ~14.0 एमएस तक बढ़ जाता है - मोटे तौर पर ए 50% बढ़ोतरी. आप देख सकते हैं कि टूल डिज़ाइन कैसे एक बड़ी भूमिका निभाता है.
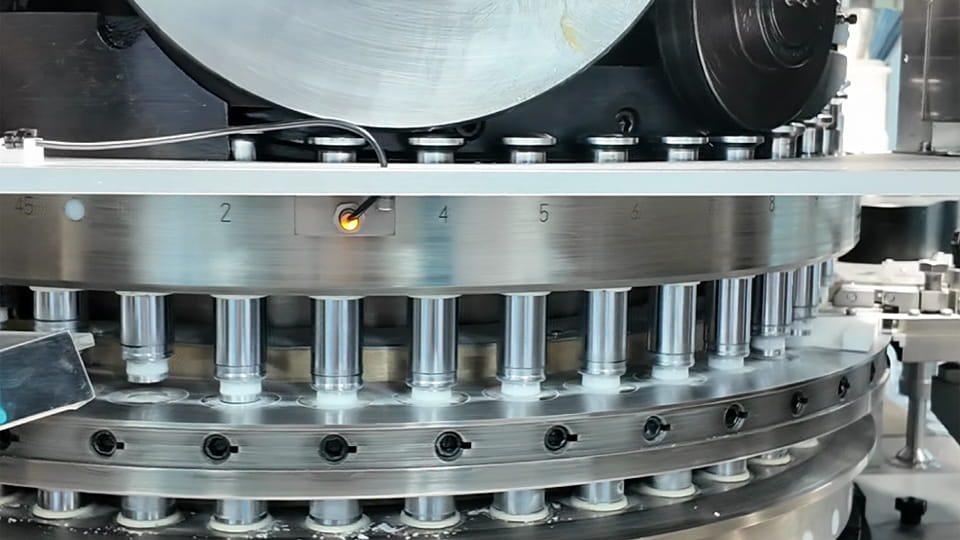
एक रोटरी टैबलेट में प्रेस, बुर्ज गति (आरपीएम) और रुकने का समय विपरीत रूप से जुड़ा हुआ है. बुर्ज उतनी ही तेजी से घूमता है, प्रति पंच रुकने का समय उतना ही कम होगा. इसे एक कैमरा शटर की तरह समझें: यह उतनी ही तेजी से आगे बढ़ता है, प्रत्येक शॉट को उजागर करने के लिए उतना ही कम समय मिलता है. मल्टी-स्टेशन टैबलेट मशीन में , सभी पंच बुर्ज घुमाव के अनुसार एक बार रोलर के नीचे से गुजरते हैं, इसलिए:
उदाहरण के लिए, एक प्रेस पर 30 आरपीएम दे सकता है 15 सुश्री निवास (बस एक दृष्टांत के रूप में), लेकिन पर 60 आरपीएम यह केवल ~7.5 एमएस होगा. कई टैबलेट निर्माता इस व्यापार-बंद पर ध्यान देते हैं: मशीन की गति बढ़ाओ, और जब तक आप कुछ और समायोजित नहीं करते तब तक गोलियाँ नरम हो सकती हैं या कैपिंग शुरू कर सकती हैं. जैसा कि एक जिनलू गाइड बताता है, “उच्च बुर्ज गति का मतलब कम संघनन समय है, इसलिए खोए हुए स्थान की भरपाई के लिए अधिक पूर्व-संपीड़न की आवश्यकता हो सकती है". संक्षेप में, आउटपुट के लिए RPM को आगे बढ़ाने से रुकने के समय की कीमत चुकानी पड़ती है - एक प्रमुख गुणवत्ता बनाम. मात्रा संतुलन.
रुकने का समय मायने रखता है क्योंकि यह नियंत्रित करता है कि पाउडर बिस्तर कितने समय तक अधिकतम दबाव में है. लंबे समय तक रहने से कणों को विकृत होने की अनुमति मिलती है, को पुनर्व्यवस्थित, और अधिक अच्छी तरह से बंधें. बहुत छोटा, और गोलियाँ मजबूत बंधन नहीं बना सकती हैं. यहां मुख्य कारण दिए गए हैं कि टैबलेट संपीड़न में विलंब समय एक महत्वपूर्ण पैरामीटर है:
मुख्य बिंदु: निवास का समय प्रमुख कारकों में से एक है (संपीड़न बल और सूत्रीकरण के साथ) जो टैबलेट की गुणवत्ता निर्धारित करता है. निर्माता अक्सर आवास में बदलाव करके समस्याओं का समाधान करते हैं: "कई टैबलेट फॉर्मूलेशन ड्वेल-सेंसिटिव होते हैं और उन्हें बिना किसी दोष के प्रेस से बाहर निकलने के लिए संपीड़न के तहत अधिक समय की आवश्यकता होती है". राशि में, उचित निवास समय टालते हुए लक्ष्य कठोरता प्राप्त करने में मदद करता है कैपिंग या क्रैकिंग जैसे दोष.
जब किसी दिए गए फॉर्मूलेशन के लिए रुकने का समय बहुत कम हो, सामान्य टेबलेट दोष प्रकट हो सकते हैं. स्पष्ट शब्दों में, पाउडर को पर्याप्त निचोड़ने का समय नहीं मिलता है. कुछ प्रभावों में शामिल हैं:
तथापि, यह ध्यान रखना महत्वपूर्ण है कि प्रभाव हो सकता है सामग्री पर निर्भर. संघनन सिम्युलेटर का उपयोग करके हाल ही में किए गए एक अध्ययन में पाया गया कि आधुनिक प्रेस की वास्तविक समय-सीमा के भीतर (लगभग 10-100 एमएस), टेबलेट की ताकत पर पड़ सकता है असर "सामग्री के आधार पर सीमांत से अस्तित्वहीन तक". दूसरे शब्दों में, कुछ सामग्रियों के लिए, एक सीमा होती है जिसके परे अतिरिक्त रहने से बहुत अधिक परिवर्तन नहीं होता है. यह अध्ययन व्यवहार में भी यही निष्कर्ष निकालता है केवल तनाव दर (रफ़्तार) यथार्थवादी समयमान पर मायने रखता है. लेकिन सामान्य तौर पर, यदि आपकी गोलियों में दरारें दिखने लगें, मुलायम धब्बे, या असमान गुण जब आप प्रेस को तेज करते हैं, कम रुकने का समय अक्सर दोषी होता है.
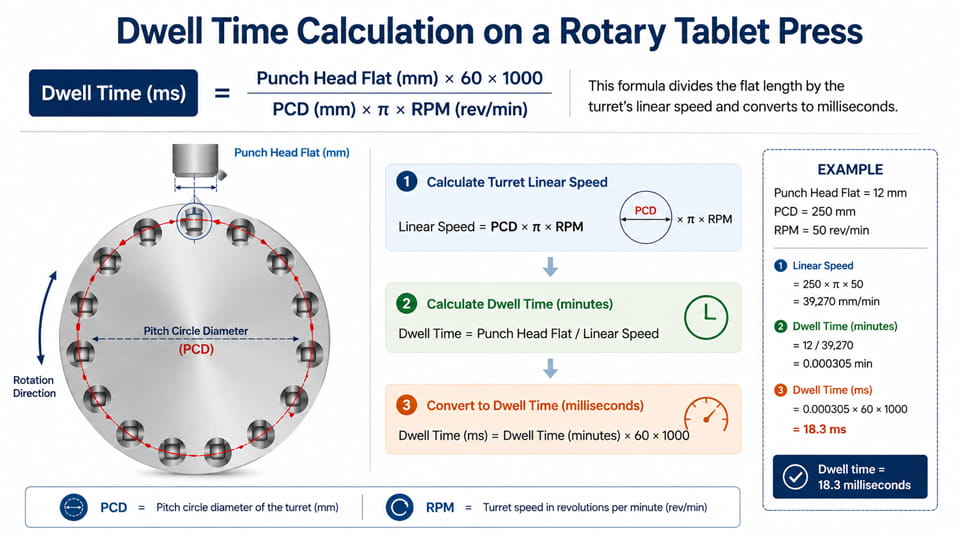
चूंकि रुकने का समय पंच ज्यामिति और गति पर निर्भर करता है, हम इसकी गणना एक सरल सूत्र से कर सकते हैं. उद्योग संदर्भ देते हैं ज्यामितीय निवास समय (जी.डी.टी) जैसा:
निवास का समय (एमएस) = (पंच सिर सपाट व्यास (मिमी) × 60 × 1000) / (π × पीसीडी (मिमी) × आरपीएम)
कहाँ पीसीडी बुर्ज का पिच सर्कल व्यास है, और आरपीएम प्रति मिनट क्रांतियों में बुर्ज गति है. यह सूत्र मूल रूप से फ्लैट की लंबाई को बुर्ज की रैखिक गति से विभाजित करता है और मिलीसेकंड में परिवर्तित करता है.
उदाहरण के लिए, एक JinLu तकनीकी बुलेटिन से पता चलता है कि a 410 मिमी बुर्ज पर 50 आरपीएम, स्टैन्डर्ड 9.525 मिमी फ्लैट पैदावार के बारे में 8.88 एमएस, जबकि ए 15.0 मिमी विस्तारित फ्लैट पैदावार के बारे में 13.98 एमएस. यह उपरोक्त सूत्र से मेल खाता है. व्यवहार में, आप अक्सर इस फॉर्मूले पर आधारित चार्ट या कैलकुलेटर देखते हैं; बड़े पंच फ़्लैट और बड़े बुर्ज (बड़ा PCD) एक ही RPM पर अधिक देर तक रुकें.
उदाहरण: मान लीजिए कि आपके पास एक मुक्का है 6 एक प्रेस पर मिमी फ्लैट के साथ 350 मिमी पीसीडी पर चल रहा है 120 आरपीएम. सूत्र में प्लग करें:
बसना (एमएस) ≈ (6 × 60,000) / (पी × 350 × 120) ≈ (360000) / (131946) ≈ 2.7 एमएस.
केवल 2.7 सुश्री निवास! RPM को यहां छोड़ें 60, और ड्वेल दोगुना होकर ~5.4 एमएस हो जाता है. या फिर सिर को सपाट कर लें 12 मिमी, और फिर से दोगुना हो जाता है. ये सरल गणनाएँ R की सहायता करती हैं&डी और प्रोडक्शन इंजीनियर समझते हैं कि डिज़ाइन विकल्प कैसे प्रभावित करते हैं.
बुर्ज गति से परे, कई कारक किसी प्रेस पर वास्तविक ठहराव समय को प्रभावित करते हैं:
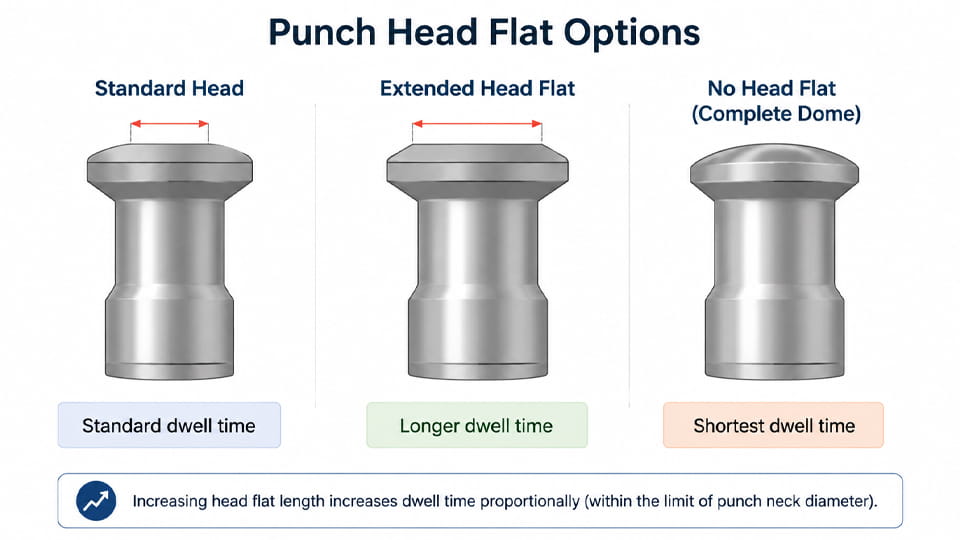
संक्षेप में, बुर्ज को धीमा किए बिना रुकने का समय बढ़ाने के लिए, आप आम तौर पर पंच हेड को फ्लैट बढ़ाते हैं (या विस्तारित/अण्डाकार घूंसे का उपयोग करें) या बड़े बुर्ज व्यास वाले प्रेस का उपयोग करें. आधुनिक टूलींग विक्रेता (जिनलू की तरह) मौजूदा कैम में फिट होने वाले विस्तारित फ्लैट पंच पेश करें. सबसे आसान समाधान अक्सर यही होता है - जैसा कि जिनलू बताते हैं, "बुर्ज की गति को कम किए बिना हेड फ़्लैट का व्यास बढ़ाना, रुकने के समय को बढ़ाने का सबसे आसान तरीका है".
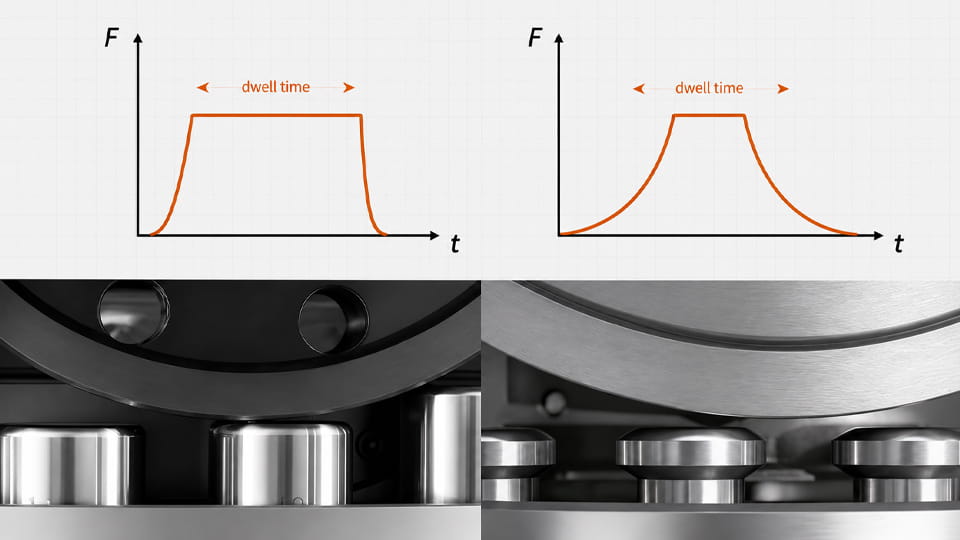
भेद करना उपयोगी है ज्यामितिक बसना (उपकरण ज्यामिति से गणना की गई) से बल के आधार पर बसना (वास्तविक समय जब एक टैबलेट चरम बल देखता है). ज्यामितीय निवास वह है जिसकी गणना आप उपरोक्त सूत्र से करते हैं. लेकिन व्यवहार में, अधिकतम बल तत्काल नहीं है - यह थोड़ा बढ़ जाता है, विशेष रूप से लोचदार सामग्री के साथ या विभिन्न संपीड़न दरों पर.
हाल ही में आर&डी इस पर प्रकाश डालता है: ए 2024 अध्ययन ने ज्यामितीय निवास की तुलना की (जी.डी.टी) एक संघनन सिम्युलेटर द्वारा मापा गया ठहराव-समय (डीटीएफ) जब बल ऊपर हो 90%. उन्होंने पाया कि डीटीएफ संपीड़न बल और फॉर्मूलेशन दोनों के साथ भिन्न होता है. दूसरे शब्दों में, यदि आप प्रेस को एक निश्चित आरपीएम पर सेट करते हैं, वास्तविक "ऊपर का समय 90% यदि टैबलेट कठोर है या यदि बल रैंप धीमा है तो बल" जीडीटी से कम हो सकता है. संपीड़न बल बढ़ने के कारण फॉर्मूलेशन के बीच डीटीएफ में अंतर कम हो गया, अर्थात उच्च बल उपलब्ध ज्यामितीय समय का अधिक उपयोग करता है.
निहितार्थ: ज्यामितीय गणना एक अच्छी आधार रेखा है, लेकिन सटीक भविष्यवाणियों के लिए (विशेषकर आर में&डी और स्केल-अप) किसी को वास्तविक संपीड़न व्यवहार पर विचार करना चाहिए. कई विशेषज्ञ किसी फॉर्मूलेशन के लिए बल-बनाम-समय प्रोफाइल को मापने का सुझाव देते हैं यदि ड्वेल महत्वपूर्ण है. फिर भी, अधिकांश उत्पादन आवश्यकताओं के लिए, ज्यामितीय निवास और विस्तारित टूलींग परिवर्तन प्रक्रिया को स्थापित करने के लिए पर्याप्त हैं.
प्रेस को धीमा करना समय को लंबा करने का स्पष्ट तरीका है, लेकिन यह थ्रूपुट में कटौती करता है. यहां अधिक ध्यान आकर्षित करने की रणनीतियां दी गई हैं आउटपुट को उच्च रखते हुए:
संक्षेप में: विस्तारित हेड फ़्लैट और अनुकूलित टूलींग ही समाधान हैं. जैसा कि एक उद्योग विशेषज्ञ कहते हैं, "अण्डाकार हेड फ्लैट टूलींग... बिना किसी महंगे संशोधन के मौजूदा प्रेस पर रुकने का समय बढ़ाता है". यह आपको ड्वेल को बढ़ावा देते समय समान बुर्ज गति और कैम बनाए रखने की सुविधा देता है. जिनलू के स्वयं के उत्पाद इसी कारण से "लंबे समय तक दबाने वाले" डिज़ाइन का प्रचार करते हैं.
यह सोचना आकर्षक है कि थोड़े समय के लिए रहने के लिए "बस अधिक बल लगाएं"।, लेकिन इसकी सीमाएं हैं. अधिक बल कभी-कभी टैबलेट की ताकत में सुधार कर सकता है, लेकिन यह टूलींग पर तनाव भी बढ़ाता है और अगर इसमें हवा फंस जाती है तो कैपिंग खराब हो सकती है. जिनलू ने ध्यान दिया कि रुकने का समय बढ़ रहा है किसी दिए गए टैबलेट की कठोरता के लिए आवश्यक बल को कम कर सकता है. के साथ -साथ, यदि आप बिना रुके बल को क्रैंक करते हैं, आप इजेक्शन संबंधी समस्याओं और एम्बॉसिंग दोषों का जोखिम उठाते हैं.
आधुनिक शोध एक सूक्ष्मता जोड़ता है: अकेले समय बिताने के बजाय, तनाव दर (संपीड़न गति से संबंधित) अक्सर उत्पादन पैमाने पर मुख्य चालक होता है. टेकअवे: बस ताकत बढ़ाने का मतलब हमेशा एक बेहतर टैबलेट नहीं होता, विशेषकर यदि निवास बहुत छोटा हो. एक संतुलित दृष्टिकोण - पर्याप्त स्थान के साथ मध्यम संपीड़न बल - आमतौर पर गुणवत्ता और उपकरण जीवन के लिए सर्वोत्तम होता है.
आर से स्केलिंग&व्यावसायिक रोटरी प्रेस के लिए डी या पायलट प्रेस बेहद मुश्किल है. एक मुख्य कारण: लैब प्रेस पर रुकने का समय (अक्सर धीमी गति या एकल-स्टेशन) यह आमतौर पर हाई-स्पीड प्रोडक्शन प्रेस की तुलना में अधिक लंबा होता है. यदि कोई फॉर्मूलेशन ड्वेल-सेंसिटिव है, एक नुस्खा जो प्रयोगशाला में ठीक दिखता था वह पैमाने पर सीमित या नरम हो सकता है.
इसे संभालने के लिए, विशेषज्ञ सलाह देते हैं:
सारांश, उत्पादन की गति पर आगे बढ़ते समय हमेशा टैबलेट की ताकत की जांच करें. यदि टैबलेट उच्च आरपीएम पर कमजोर हो जाते हैं, खोया हुआ आवास संभवतः अपराधी है. कुछ आर&डी टीमें फॉर्मूलेशन को भी समायोजित करती हैं (बाँधने, स्नेहक) स्केल-अप से पहले ड्वेल संवेदनशीलता को कम करने के लिए.
चूँकि ड्वेल टाइम सीधे प्रेस डिज़ाइन से जुड़ा होता है, यह उपकरण चयन को प्रभावित करता है. उच्च गति उत्पादन के लिए, विचार करना:
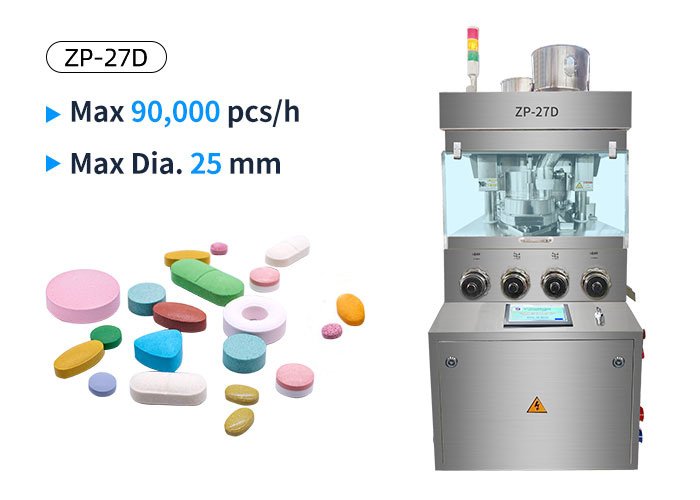
अंत में, खुद से पूछें: क्या आपको 100k टैबलेट/घंटा की आवश्यकता है? 8 मिमी व्यास, या समान उपज के लिए 60k पर्याप्त होगा? सही प्रेस का चयन गति और गति के बीच एक समझौता है, और सबसे अच्छी मशीन वह है जो आपको आपके वांछित आउटपुट पर आवश्यक गुणवत्ता प्रदान करती है.
निवास का समय - टैबलेट संपीड़न में मिलीसेकेंड का निचोड़ - एक छोटी सी बात हो सकती है, लेकिन इसका बहुत बड़ा असर होता है. यह प्रभावित करता है गोली की कठोरता, मुलायमता, और कैपिंग या लेमिनेशन जैसे दोष. हाई-स्पीड टैबलेट निर्माण में, ड्वेल टाइम प्रेस गति के बीच बिंदुओं को जोड़ता है, टूलींग डिजाइन, और टैबलेट की गुणवत्ता. थोड़ी देर रुकने से गोलियाँ नरम या ख़राब हो सकती हैं; एक अच्छी तरह से प्रबंधित आवास कठिन फॉर्मूलेशन को बड़े पैमाने पर काम कर सकता है.
अच्छी खबर यह है कि रुकने का समय भी प्रबंधनीय है. कारकों को समझकर (बुर्ज आरपीएम, पंच फ्लैट आकार, प्रेस डिजाइन) और विस्तारित पंच या अनुकूलित पूर्व-संपीड़न जैसे सुधार लागू करना, आप अपने गुणवत्ता और उत्पादन दोनों लक्ष्यों को प्राप्त कर सकते हैं. पंच फ्लैट और बुर्ज स्पेक्स का उपयोग करके अपेक्षित निवास की गणना करना याद रखें, और हमेशा वास्तविक माप के साथ पैमाने पर सत्यापन करें. जैसा कि हालिया शोध पुष्टि करता है, तनाव दर और सूत्रीकरण भी महत्वपूर्ण हैं - लेकिन फिर भी, उचित निवास समय अक्सर गुणात्मक अंतर लाता है.
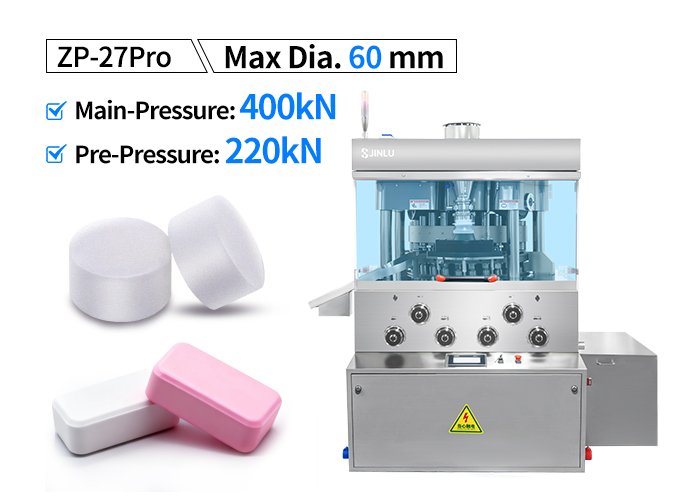
यदि आपके उत्पादन में स्थानीय-संवेदनशील समस्याएं हैं, कार्यवाही करना. बड़े हेड फ़्लैट आज़माएँ, पूर्व-संपीड़न समायोजित करें, या उपकरण विशेषज्ञों से परामर्श लें. जिंलू पैकिंग हाई-स्पीड रोटरी टैबलेट प्रेस और टूलींग को इन कारकों को ध्यान में रखकर डिज़ाइन किया गया है - उदाहरण के लिए, 400kN गोली टैबलेट प्रेस मशीन में एक शामिल है "लंबे समय तक रहने वाला प्रेसिंग डिज़ाइन" पूर्ण संपीड़न सुनिश्चित करने के लिए. हमारे इंजीनियर आपको सही मशीन और सेटअप ढूंढने में मदद कर सकते हैं रुकने का समय आपकी मदद करता है, तुम्हें दर्द नहीं होता.
आपके टेबलेट उत्पादन को अनुकूलित करने के लिए तैयार है? जिनलू पैकिंग से संपर्क करें आज. हमारी टीम आपके फॉर्मूलेशन और प्रेस मापदंडों की समीक्षा कर सकती है, आदर्श बुर्ज गति या टूलींग परिवर्तन का सुझाव दें, और यहां तक कि हमारे इन-हाउस प्रेस पर परीक्षण भी चलाएं. हम की एक श्रृंखला पेश करते हैं रोटरी टैबलेट प्रेस मशीनें - बेंचटॉप मॉडल से लेकर हाई-आउटपुट सिस्टम तक - सभी विश्वसनीय ड्वेल टाइम नियंत्रण के लिए इंजीनियर किए गए हैं. छोटी अवधि को अपनी टेबलेट को कमजोर न करने दें. अभी पहुंचें और सुनिश्चित करें कि आपके प्रेस से निकलने वाली प्रत्येक गोली मजबूत है, अखंड, और बिल्कुल वही जो आपको चाहिए.
टैबलेट संपीड़न में ड्वेल टाइम वह अवधि है जिसके दौरान टैबलेट निर्माण के दौरान पंच हेड का सपाट भाग मुख्य संपीड़न रोलर के नीचे रहता है. इसे आमतौर पर मिलीसेकंड में मापा जाता है (एमएस). एक रोटरी टैबलेट प्रेस पर, रुकने का समय मुख्य रूप से पंच हेड ज्यामिति से प्रभावित होता है, बुर्ज गति, और ज्योमेट्री दबाएँ.
रुकने का समय महत्वपूर्ण है क्योंकि यह प्रभावित करता है कि कोई फॉर्मूलेशन संपीड़न पर कैसे प्रतिक्रिया करता है, विशेषकर उच्च उत्पादन गति पर. कम ठहराव समय समेकन के लिए उपलब्ध समय को कम कर सकता है और टैबलेट की ताकत या कमियों जैसे कि विकास-संवेदनशील फॉर्मूलेशन में कैपिंग और लेमिनेशन में योगदान कर सकता है।. तथापि, इसका प्रभाव सूत्रीकरण पर निर्भर करता है और इसका मूल्यांकन संपीड़न बल के साथ किया जाना चाहिए, तनाव दर, टूलींग, और अन्य प्रक्रिया पैरामीटर.
बुर्ज की गति बढ़ने से आम तौर पर रुकने का समय कम हो जाता है क्योंकि पंच हेड संपीड़न रोलर्स पर तेजी से चलते हैं. बुर्ज आरपीएम को कम करने से रुकने का समय बढ़ जाता है लेकिन टैबलेट उत्पादन थ्रूपुट भी कम हो जाता है. इसलिए, टैबलेट निर्माताओं को टैबलेट प्रेस को केवल अधिकतम आरपीएम पर चलाने के बजाय टैबलेट की गुणवत्ता और प्रक्रिया क्षमता के साथ प्रेस गति को संतुलित करने की आवश्यकता है.
आमतौर पर इस्तेमाल की जाने वाली ज्यामितीय गणना है:
निवास का समय (एमएस) = (पंच हेड फ्लैट × 60 × 1000) / (पीसीडी × π × आरपीएम)
यहाँ, पंच हेड फ्लैट और पीसीडी को मिलीमीटर में मापा जाता है, जबकि RPM बुर्ज गति का प्रतिनिधित्व करता है. उदाहरण के लिए, के साथ 12 मिमी पंच सिर सपाट, 250 मिमी पीसीडी, और 50 आरपीएम, परिकलित ज्यामितीय निवास समय लगभग है 18.34 एमएस. यह गणना ज्यामितीय निवास समय का वर्णन करती है; वास्तविक बल-आधारित ठहराव समय प्रेस और संपीड़न स्थितियों के आधार पर भिन्न हो सकता है.
मुख्य कारकों में बुर्ज गति शामिल है, पंच हेड फ्लैट ज्यामिति, पिच सर्कल व्यास (पीसीडी), टूलींग डिजाइन, और टैबलेट प्रेस ज्यामिति. बुर्ज की गति बढ़ने से आम तौर पर रुकने का समय कम हो जाता है, जबकि एक बड़ा पंच हेड फ्लैट आम तौर पर ज्यामितीय निवास अवधि को बढ़ाता है. प्रेस डिज़ाइन और टूलींग कॉन्फ़िगरेशन भी वास्तविक संपीड़न प्रोफ़ाइल को प्रभावित करते हैं.
लंबे समय तक रुकने का समय संपीड़न के तहत अधिक समय की अनुमति देकर कुछ फॉर्मूलेशन के लिए टैबलेट की ताकत में सुधार कर सकता है, लेकिन यह हर मामले में स्वचालित रूप से कठिन टैबलेट का उत्पादन नहीं करता है. टैबलेट की कठोरता और तन्य शक्ति भी फॉर्मूलेशन गुणों पर निर्भर करती है, संपीड़न बल, तनाव दर, टूलींग, और अन्य प्रक्रिया शर्तें. इसलिए, रुकने का समय डिफ़ॉल्ट रूप से अधिकतम करने के बजाय विशिष्ट फॉर्मूलेशन के लिए अनुकूलित किया जाना चाहिए.
अपर्याप्त ठहराव समय उन फॉर्मूलेशन में कैपिंग या लेमिनेशन में योगदान कर सकता है जो संपीड़न गति और छोटी संपीड़न अवधि के प्रति संवेदनशील हैं. तथापि, इन दोषों के कई कारण हो सकते हैं, जिसमें वायु फंसाना भी शामिल है, लोचदार पुनर्प्राप्ति, सूत्रीकरण गुण, अपर्याप्त पूर्वसंपीड़न, संपीड़न बल, स्नेहन, और टूलींग की स्थिति. इसलिए व्यापक संपीड़न समस्या निवारण प्रक्रिया के भाग के रूप में ठहराव समय की जांच की जानी चाहिए.
विकल्पों में बड़े पंच हेड फ्लैट के साथ टूलींग का उपयोग शामिल हो सकता है, पंच और संपीड़न-रोल ज्यामिति का अनुकूलन, उचित प्रीकंप्रेशन का उपयोग करना, या एक उपयुक्त संपीड़न प्रोफ़ाइल प्रदान करने के लिए डिज़ाइन की गई रोटरी टैबलेट प्रेस का चयन करना. बस बुर्ज गति को कम करना ज्यामितीय निवास समय को बढ़ाने का सबसे सीधा तरीका है, लेकिन यह थ्रूपुट को भी कम करता है. सर्वोत्तम समाधान सूत्रीकरण पर निर्भर करता है, टूलींग, टेबलेट का आकार, और आवश्यक उत्पादन दर.
रुकने का समय विशेष रूप से उस अवधि से जुड़ा होता है जब पंच हेड का सपाट भाग संपीड़न रोलर के संपर्क में होता है और पंच रोलर के सापेक्ष अपनी ऊर्ध्वाधर स्थिति नहीं बदल रहा होता है. संपीड़न समय एक व्यापक शब्द है जो उस अवधि का वर्णन कर सकता है जिसमें संपीड़न होता है. इसलिए, ठहराव समय को स्वचालित रूप से कुल संपीड़न समय के समान नहीं माना जाना चाहिए.
स्केल-अप के दौरान रुकने का समय महत्वपूर्ण है क्योंकि आर से बदलना&डी या प्रयोगशाला टैबलेट प्रेस से उत्पादन रोटरी टैबलेट प्रेस बुर्ज गति को बदल सकता है, पंच ज्यामिति, संपीड़न की स्थिति, और संघनन के लिए उपलब्ध समय. यदि उत्पादन प्रेस काफी भिन्न संपीड़न प्रोफ़ाइल के साथ संचालित होता है, गोली की कठोरता, तन्यता ताकत, मुलायमता, या दोष दरें बदल सकती हैं. इसलिए स्केल-अप के दौरान प्रासंगिक संपीड़न स्थितियों की तुलना करने से पूर्ण पैमाने पर उत्पादन से पहले संभावित समस्याओं की पहचान करने में मदद मिल सकती है.
संदर्भ:
1.पाउडर संघनन और टैबलेट गुणों पर विलंब समय और लोडिंग तनाव दर के प्रभावों की जांच: एक संघनन सिम्युलेटर अध्ययन —— साइंसडायरेक्ट
2.टेबलेट पर रहने का समय: बल के अनुसार निवास समय बनाम ज्यामितीय निवास समय —— टेलर & फ्रांसिस ऑनलाइन
3.पूर्व के दौरान विस्तारित निवास समय का प्रभाव- और इबुप्रोफेन गोलियों के गुणों पर मुख्य संपीड़न —— नेशनल लाइब्रेरी ऑफ मेडिसिन
4.रोटरी प्रेस में उत्पादित टैबलेट की भौतिक गुणवत्ता पर पंच हेड डिज़ाइन का प्रभाव —— नेशनल लाइब्रेरी ऑफ मेडिसिन
5.टेबलेटिंग के दौरान कॉम्पैक्ट विरूपण पर ड्वेल की भूमिका: एक अवलोकन —— मोनाश विश्वविद्यालय
6.गोलियों के निर्माण विकास में संपीड़न भौतिकी —— नेशनल लाइब्रेरी ऑफ मेडिसिन