ক্যাপসুল ফিল-ওয়েট বৈচিত্র অনেক উত্স থেকে উদ্ভূত হতে পারে - অসামঞ্জস্যপূর্ণ পাউডার প্রবাহ, ক্যাপসুল শেল পার্থক্য, বা সরঞ্জাম সেটিংস. যখন আপনার ইন-প্রসেস ওয়েট চেক র্যান্ডম বা ড্রিফটিং ফিল ওয়েট দেখাতে শুরু করে, অবিলম্বে মেশিন খামচি করবেন না. প্রথম সত্যিই কি পরিবর্তিত তা নিশ্চিত করুন (স্থূল বনাম নেট ওজন, স্টেশন প্যাটার্ন), তারপর একটি যৌক্তিক সমস্যা সমাধানের ক্রম অনুসরণ করুন. এই নির্দেশিকা একটি ধাপে ধাপে ডায়গনিস্টিক প্রক্রিয়া দেখায় (পরিমাপ → প্যাটার্ন → পাউডার বনাম শেল বনাম প্রক্রিয়া → মেশিন → নিশ্চিত করুন) মূল কারণ চিহ্নিত করতে, কর্মযোগ্য টিপস এবং চেকলিস্ট সহ.
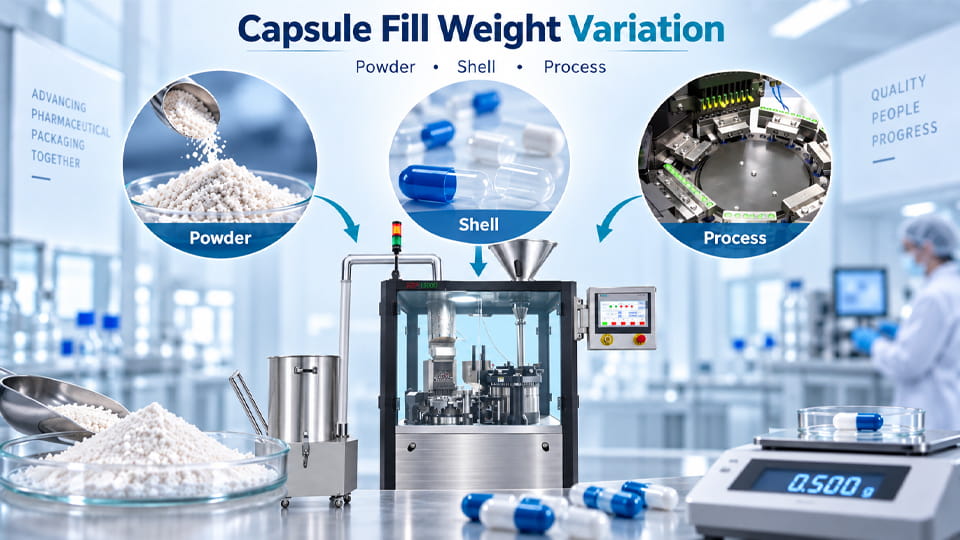
ক্যাপসুল ভরাট ওজন বৈচিত্র্য একই ব্যাচের মধ্যে পৃথক ক্যাপসুলে ভরা ফর্মুলেশনের নেট ওজনে অবাঞ্ছিত পার্থক্য বা প্রবাহকে বোঝায়. অন্য কথায়, কিছু ক্যাপসুল টার্গেট ডোজের তুলনায় আন্ডারফিল বা অতিরিক্ত ভরা হয়. যেহেতু ক্যাপসুল ফিলার ডোজ দ্বারা আয়তন, ওজন দ্বারা না, এমনকি বস্তুগত আচরণ বা মেশিন অপারেশনের ছোট পরিবর্তন প্রতিটি ক্যাপসুলে স্থাপিত প্রকৃত ভরকে পরিবর্তন করতে পারে. মূল প্রশ্নটি হল না "প্রত্যেক ক্যাপসুলের ওজন ঠিক একই রকম হতে পারে?", কিন্তু "প্রক্রিয়াটি কি বৈশিষ্টের মধ্যে পার্থক্য রাখতে পারে".
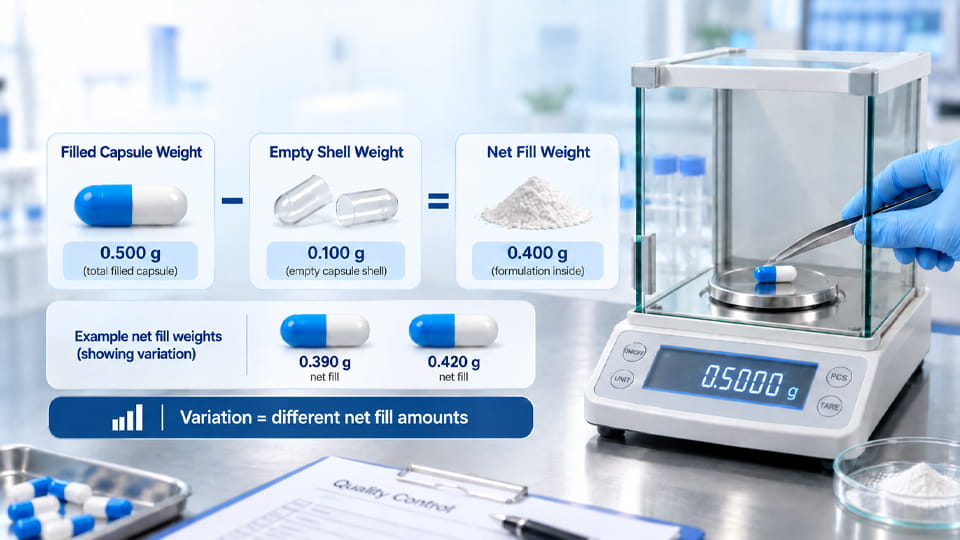
সংজ্ঞা অনুসারে, ওজন তারতম্য উপর মূল্যায়ন করা হয় নেট ভরাট ওজন ক্যাপসুল এর (সক্রিয় উপাদান + excipients). অপারেটররা প্রায়ই পরিমাপ করে স্থূল ক্যাপসুল ওজন (শেল + পূরণ) এবং একটি আদর্শ খালি-শেলের ওজন বিয়োগ করুন (বিকর্ষণ). মনে রাখবেন যে খালি শাঁসের নিজের ওজন ছড়িয়ে আছে. শেল ওজন পরিবর্তিত হলে, স্থূল-ওজন পরিবর্তন শেল পার্থক্য প্রতিফলিত হতে পারে, পাউডার ডোজ না. আসলে, গড় শেল ওজন ব্যবহার করে পক্ষপাতের পরিচয় দেয়. নির্ভুলতার জন্য, সবসময় তুলনা স্থূল ওজন প্লাস tare:
স্থূল ক্যাপসুলের ওজন = শেল + ভরাট.
নেট ভরাট ওজন = স্থূল - খালি শেল ওজন.
অনুশীলনে, স্থূল এবং নেট ওজন উভয়ই নিরীক্ষণ করুন. শেল থেকে শেল ওজনের বৈচিত্র একটি স্থিতিশীল পাউডার ফিডকে "মাস্ক" করতে পারে বা একটি আপাত প্রবাহকে অতিরঞ্জিত করতে পারে. একটি ভাল-নিয়ন্ত্রিত প্রক্রিয়া রাখে স্বতন্ত্র নেট পূরণ টার্গেটের চারপাশে শক্তভাবে ক্লাস্টার করা, এমনকি ক্যাপসুল শেলের ওজনে কিছুটা ভিন্ন হলেও.
ক্যাপসুল ওজনের তারতম্য প্রাথমিকভাবে ক প্রক্রিয়া-নিয়ন্ত্রণ সমস্যা. এটি ডোজিং সিস্টেম কিনা তা দেখায় (ট্যাম্পিং ডিস্ক, ডোজেটর, ইত্যাদি) পাউডার একটি পুনরাবৃত্তিযোগ্য ভলিউম প্রদান করা হয়. বিষয়বস্তুর অভিন্নতা (পরীক্ষা) এবং একজাতীয়তা মিশ্রিত করা পৃথক বিষয়. অন্য কথায়, একটি শক্ত ওজন বন্টন শুধুমাত্র ভলিউমেট্রিক সামঞ্জস্য প্রমাণ করে - এটি রাসায়নিক অভিন্নতা নিশ্চিত করে না. তবুও, ওজনের তারতম্য নিয়ন্ত্রণ করা (এবং এর প্রবণতা) সমাপ্ত-ডোজ চশমা পূরণ করার জন্য গুরুত্বপূর্ণ.
খেয়াল করুন ওজনের তারতম্য (ভর-ভিত্তিক) এবং বিষয়বস্তুর অভিন্নতা (API পরীক্ষা) বিভিন্ন মানের পরীক্ষা হয়. ইউএসপি <905> হার্ড ক্যাপসুল জন্য ওজন বৈচিত্র ব্যবহার করার অনুমতি দেয় শুধুমাত্র যদি ড্রাগ অন্তত হয় 25 মিলিগ্রাম এবং ক্যাপসুলের ওজনের ≥25%. অন্যথায়, ক্যাপসুল অবশ্যই বিষয়বস্তু অভিন্নতা প্রয়োজনীয়তা পূরণ করতে হবে (প্রতিটি ইউনিট পরীক্ষা). ইন-প্রসেস ফিল-ওয়েট চেক একটি প্রক্রিয়া নিয়ন্ত্রণ টুল, কিন্তু চূড়ান্ত পণ্য সম্মতি প্রযোজ্য ইউএসপি পদ্ধতির উপর নির্ভর করে.
একটি ভাল উপায় প্রকৃত কারণ চিহ্নিত করুন ওজনের তারতম্য হল স্থূল এবং নেট ওজনের প্রবণতা তুলনা করা. সূত্রগুলো হলো:
| ওজন মেয়াদ | সংজ্ঞা | সাধারণ ব্যবহার |
|---|---|---|
| স্থূল ক্যাপসুলের ওজন | ভর্তি ক্যাপসুল (শেল + বিষয়বস্তু) | দ্রুত আইপিসি চেক; শেল ভর অন্তর্ভুক্ত |
| খালি শেল ওজন | ক্যাপসুল শরীরের ওজন + ক্যাপ | ক্যাপসুল সরবরাহকারী/স্পেসিফিকেশন মূল্যায়ন করুন |
| নেট ভরাট ওজন | শুধুমাত্র পাউডার ডোজ (স্থূল - শেল) | মেশিন সমন্বয় & ভরাট ওজন অভিন্নতার চূড়ান্ত QC |
প্রতিটি ক্যাপসুল শেল প্রাকৃতিকভাবে কিছু ওজন পরিবর্তনশীলতা আছে. যদি আপনার শাঁস গড়ে ±5 মিলিগ্রাম হয়, এবং পাউডার ডোজ হয় 500 মিলিগ্রাম, তারপর শেল যা হয় সুইচিং 10 মিলিগ্রাম ভারী করে তুলবে স্থূল ওজন মনে হয় +10 মিলিগ্রাম, এমনকি যদি ভরাট অভিন্ন হয়. এই "মিথ্যা" স্থানান্তর ঘটে কারণ আমরা সাধারণত একটি নির্দিষ্ট টেয়ার বিয়োগ করি. আসলে, পৃথক শেলের ওজনের জন্য সংশোধন করা দেখায় যে প্রকৃত ভরাট ওজন পরিবর্তিত হয়নি.
মূল পয়েন্ট: যদি স্থূল ওজন ড্রিফট কিন্তু নেট ভরাট ওজন সমতল থাকুন, পাউডার মিটারিং ঠিক আছে. পরিবর্তনটি সম্ভবত ক্যাপসুল শেল ওজনের পরিবর্তন থেকে আসে. যদি স্থূল এবং নেট উভয়ই একসাথে চলে, ভরাট প্রক্রিয়া বা ফর্মুলেশন সন্দেহ. সর্বদা আলাদাভাবে খালি-শেলের ওজনের একটি সেট পরীক্ষা করুন. উদাহরণস্বরূপ, যদি একটি নতুন শেল ব্যাচ প্রবর্তিত হয় তখন সামগ্রিক ক্যাপসুলের ওজন হঠাৎ উপরে বা নিচে নেমে যায়, অপরাধী সম্ভবত শেল, ক্যাপসুল ভর্তি সরঞ্জাম নয়.
সূত্র:
নেট ভরাট ওজন (মিলিগ্রাম) ≈ ডোজ ভলিউম (mL) × (পাউডার বাল্ক ঘনত্ব, g/mL) × 1000 – বাইন্ডার/শোষক ওজন.
কারণ ফিলার সাধারণত মিটার আয়তন, এমনকি সামান্য ঘনত্ব পরিবর্তন (পাউডার ব্যাচ বা আর্দ্রতার কারণে) ভর পরিবর্তন করে.
যখন বৈচিত্র্য সনাক্ত করা হয়, অনুসরণ a পদ্ধতিগত কর্মপ্রবাহ দ্রুত সমন্বয়ের পরিবর্তে. ধাপগুলো হলো:
একটি সরলীকৃত সিদ্ধান্ত গাছের চিত্র এই পদ্ধতির ব্যাখ্যা করে:
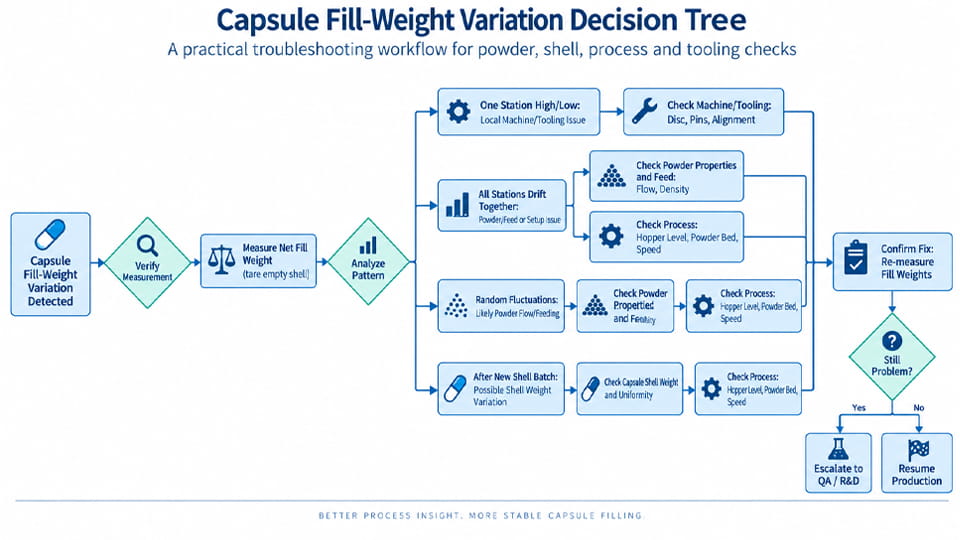
প্রতিটি নোড একটি সূত্র প্রতিনিধিত্ব করে. উদাহরণস্বরূপ, যদি স্থূল ওজন স্থানান্তর কিন্তু নেট পূরণ স্থিতিশীল, অবিলম্বে শেল ওজন তারতম্য চেক করুন. যদি বৈচিত্র দ্রুত গতিতে বৃদ্ধি পায়, সন্দেহভাজন খাওয়ানো বা থাকার সময় সমস্যা. লক্ষ্য হল সম্ভাব্য কারণ বিভাগ সংকীর্ণ করা (পাউডার বনাম শেল বনাম মেশিন) বিস্তারিত ডাইভিং আগে.
বেশিরভাগ পাউডার-ভরা ক্যাপসুল প্রক্রিয়ার জন্য, দ্য পাউডার গঠন ফিল-ওয়েট বৈচিত্র্যের সবচেয়ে সাধারণ উৎস. পরীক্ষা করে পাউডারের সমস্যা সমাধান করুন:
অনুশীলনে, দ্বারা শুরু sieving মিশ্রন বড় agglomerates অপসারণ, প্রবাহের উন্নতি হয় কিনা তা পরীক্ষা করা হচ্ছে. মৃদু কাঁপুনি বা একটি পোর্টেবল পাউডার রিওমিটার প্রকাশ করতে পারে যে উপাদানটি সেতুতে থাকে কিনা. মনে রাখবেন যে ছোট পরিবর্তন (বাল্ক ঘনত্বে ±5%) ভরাট ওজনে ±5% বা তার বেশি পরিবর্তন করতে পারে. প্রবাহ সমস্যা সংশোধন (গ্লিডেন্ট যোগ করে, dehumidifying, অথবা স্যুইচিং ফিডার টাইপ) বৈচিত্র সম্পূর্ণরূপে দূর করতে পারে.
যদি পাউডার সামঞ্জস্যপূর্ণ মনে হয়, ক্যাপসুল নিজেরাই পরীক্ষা করুন:
যদি খালি-শেলের ওজন পরিবর্তনশীলতা অপরাধী হয়, সমাধান হল শেল স্পেসিফিকেশন আঁট করা বা পৃথক টেয়ার পরিমাপ ব্যবহার করা. স্বল্প মেয়াদে, নেট-ফিল ওজনের উপর ফোকাস করুন (প্রতিটি শেলের ওজন বিয়োগ করা) পাউডার ভরাট সত্যিই পরিবর্তিত কিনা দেখতে. দেখার জন্য একটি দৃশ্যকল্প: স্থূল ওজন প্রবাহিত কিন্তু নেট স্থিতিশীল মানে সন্দেহভাজন শেল.
প্রধান পাউডার বা শেল সমস্যা বাতিল করার পরে, ক্যাপসুল ভর্তি প্রক্রিয়া নিজেই তাকান. মূল চেকপয়েন্ট অন্তর্ভুক্ত:
একটি একক ছোট খামচি (একটু বেশি পিন কম্প্রেসিং মত, অথবা ঘূর্ণন ধীর) প্রায়ই একটি পাউডার চালিত সমস্যা সমাধান করবে না. পরিবর্তনকারী কারণগুলির উপর প্রথমে ফোকাস করুন ভর গহ্বর প্রবেশ, যেমন ফিড জ্যামিতি এবং বিছানা উচ্চতা. এখানে সমাধান (একবার আপনি একটি প্রক্রিয়া কারণ নিশ্চিত করুন) সাধারণত মেশিনের অংশগুলির সমন্বয় বা প্রতিস্থাপন জড়িত.
প্রায়ই, ওজন কিভাবে পরিবর্তিত হয় তার প্যাটার্ন আপনাকে প্রথমে কোথায় দেখতে হবে তা বলে. এখানে কিছু সাধারণ পরিস্থিতিতে আছে ("নিদর্শন") এবং চেক প্রস্তাবিত:
টেবিল: তারতম্যের ধরণ বনাম সম্ভাব্য কারণ (সাধারণ উদাহরণ):
| পর্যবেক্ষণ | সম্ভবত পাউডার/উপাদান সংক্রান্ত সমস্যা | সম্ভবত মেশিন/প্রসেস সমস্যা |
| সমস্ত স্টেশন একসাথে উচ্চ বা নিম্ন ট্র্যাক | দরিদ্র প্রবাহ (ব্রিজিং), বাল্ক ঘনত্ব পরিবর্তন, অসম হপার রিফিল | সাধারণ সেটআপ (যেমন. ডোজ টার্গেট খুব বেশি/কম), ইউনিফর্ম টুল পরিবর্তন |
| একটি স্টেশন ধারাবাহিকভাবে কম/ওভারফিল | অসম্ভাব্য | ডোজ পিন/ডিস্ক পরিধান, আটকে যাওয়া সিল, যে স্টেশনে ভুল পরিবর্তন অংশ |
| ধীরে ধীরে ওজন কমতে থাকে (উপরে/নিচে) | গুঁড়ো মধ্যে পৃথকীকরণ, ফড়িং স্তর পরিবর্তন, আর্দ্রতা প্রভাব | পরিবর্তনশীল খাওয়ানোর হার, অপর্যাপ্ত ফড়িং stirring |
| পুনঃসূচনা করার পরে পদক্ষেপ পরিবর্তন করুন | পাউডার সেটলিং বা রিফিল ক্রম | হট-স্টার্ট সমস্যা, ভালভ সিকোয়েন্সিং, অসম্পূর্ণ পুনরায় স্তর |
| নতুন পাউডার লটের পরেই পরিবর্তন | ব্যাচ থেকে ব্যাচ পাউডার পরিবর্তনশীলতা (ঘনত্ব, প্রবাহ) | |
| নতুন ক্যাপসুল লটের পরেই পরিবর্তন | শেল ওজন/মাত্রা পার্থক্য | |
| উচ্চ গতিতে বড় পরিবর্তন (কিন্তু ধীরে ধীরে স্থিতিশীল) | খাওয়ানো বা প্রবাহ সীমা গতিতে অতিক্রম করেছে | ডোজ টাইমিং, গতিতে অসম্পূর্ণ পূরণ |
| পাউডার ব্রিজ বা ইঁদুর-ফড়িং গর্ত | পাউডার সমস্যা (দরিদ্র প্রবাহ) |
চেকগুলিকে অগ্রাধিকার দিতে এই সূত্রগুলিকে "ট্রাইজ" হিসাবে ব্যবহার করুন. উদাহরণস্বরূপ, যদি একটি নতুন পাউডার মিশ্রণ লোড করার পরেই বৈচিত্র দেখা যায়, পাউডার পার্থক্য নির্দেশিত হয়. যদি এটি গতির সাথে র্যাম্প হয়, সন্দেহ যান্ত্রিক খাওয়ানো. যদি শুধুমাত্র একটি ডোজিং রিং বন্ধ থাকে, সন্দেহ টুল পরিধান / প্রান্তিককরণ. ওজন চার্ট একটি দ্রুত পর্যালোচনা (ক্যাপসুল # বনাম ওজন) প্রায়শই সমস্যাটি পাউডার বা মেশিন কিনা তা নির্দেশ করে.
নীচে একটি ঘনীভূত চেকলিস্ট কোন ফ্যাক্টর উপেক্ষা করা হয় তা নিশ্চিত করতে. যেতে যেতে বক্স চেক করুন:
স্পষ্ট করার জন্য প্রথমে কি সন্দেহ করা যায়, সাধারণ পর্যবেক্ষণের এই দ্রুত টেবিলটি বিবেচনা করুন:
| পর্যবেক্ষণ | পাউডার/শেল সম্ভবত? | মেশিন/প্রসেস সম্ভবত? |
| একটি নতুন পাউডার লট পরে অবিলম্বে পরিবর্তন শুরু | ✔ পাউডার (প্রচুর ঘনত্ব/প্রবাহ পরিবর্তন) | |
| একটি নতুন শেল লট পরে পরিবর্তন শুরু | ✔ শেল (খালি ওজন পরিবর্তন) | |
| একটা স্টেশন (বা পকেট) ধারাবাহিকভাবে বন্ধ আছে | ✔ মেশিন/টুলিং (পিন/ডিস্ক সমস্যা) | |
| সমস্ত স্টেশন র্যান্ডম বিক্ষিপ্ত উচ্চ/নিম্ন | ✔ পাউডার (প্রবাহ/ফিড) | |
| পরিবর্তন শুধুমাত্র উত্পাদন গতিতে প্রদর্শিত হবে (স্থিতিশীল ধীর) | ✔ প্রক্রিয়া (খাওয়ানোর হার, সময়) | |
| ফড়িং খালি হওয়ার সাথে সাথে তারতম্য বেড়ে যায় | ✔ পাউডার (ব্রিজিং) | ✔ ফিড সিস্টেম (স্থবির) |
| অদলবদল ডোজ ডিস্ক/পিন সমস্যা সমাধান করে | ✔ মেশিন/টুল (ভুল ডিস্ক, পরিধান) | |
| পাউডার একটি মেশিনে খারাপভাবে প্রবাহিত হয় তবে অন্যটিতে ভাল | ✔ | ✔ সম্ভবত মেশিন (আন্দোলনকারী, ড্রাইভ) |
| একই মেশিন একটি ভিন্ন পাউডার জরিমানা চালায় | ✔ পাউডার (উপাদান-নির্দিষ্ট) |
পরিষেবা কল করার আগে একটি কাঠামোগত চেক সম্পূর্ণ করা ঘন্টা বাঁচাতে পারে. উপরের সব পরে যদি সমস্যা থেকে যায়, তারপর সাবধানে মেশিন সেটিংস সামঞ্জস্য করুন: উদাহরণস্বরূপ, ট্যাম্পিং পিনের গভীরতা বা কম্প্রেসিং ফোর্স বাড়ান শুধুমাত্র পাউডার/শেলের স্থায়িত্ব যাচাই করার পরে. মনে রাখবেন, একটি অস্থির পাউডার বেশি জোরে লুকিয়ে রাখলে সমস্যাটি মুখোশ হয়ে যেতে পারে তবে এটি দীর্ঘমেয়াদী সমাধান করবে না.
দীর্ঘমেয়াদী সংশোধন প্রায়ই জড়িত আপস্ট্রিম নিয়ন্ত্রণ:
আরও ভাল উপাদান নিয়ন্ত্রণ এবং স্মার্ট সরঞ্জাম নির্বাচন একত্রিত করে, অনেক নির্মাতারা ±2-3% ওজনের বৈচিত্র্য বা তার চেয়ে ভালো অর্জন করে.
একটি সাধারণ ভুল প্রথমে মেশিনকে দোষারোপ করা হচ্ছে. এখানে থাম্ব কিছু নিয়ম আছে:
সংক্ষেপে: ডোজ পিনের গভীরতা পরিবর্তন করতে তাড়াহুড়ো করবেন না, স্ট্রোক, বা গতি যতক্ষণ না আপনি নিশ্চিত হন যে পাউডারটি আসল সমস্যা নয়. যদি পাউডার-প্ররোচিত সমস্যাগুলি সমাধান না করা হয়, একটি "স্থির" মেশিন শুধুমাত্র বিভিন্ন অবস্থার অধীনে উপসর্গ লুকাবে. উদাহরণস্বরূপ, যদি মিশ্রিত বাল্ক ঘনত্ব প্রত্যাশিত থেকে কম হয়, মেশিন জোর করে পরের ব্যাচে ভরাট স্থিতিশীল করবে না. সর্বদা প্রথমে বস্তুগত সমস্যাগুলি সমাধান করুন, তারপর মেশিনটি সূক্ষ্ম সুর করুন.
আপনি যদি একটি নতুন মেশিন বা আপগ্রেডের জন্য কেনাকাটা করছেন, মনে রাখবেন যে কোনও মেশিনই সত্যিকারের "সর্বজনীন" নয়। দ সেরা মেশিন সঙ্গে কাজ প্রমাণিত এক আপনার সূত্র. বিবেচনা করার মূল বিষয়গুলি:

মনে রাখবেন: একটি চকচকে নতুন ফিলার স্বয়ংক্রিয়ভাবে ওজনের বৈচিত্র্যকে ঠিক করবে না যদি ফর্মুলেশনটি সমাধান করা না হয়. সেরা ROI আসে পাউডার এবং সরঞ্জামের একটি ভালভাবে মিলে যাওয়া সমন্বয় থেকে.
ক্যাপসুল ফিল ওজনের ভিন্নতা একাধিক সম্ভাব্য কারণ সহ একটি জটিল সমস্যা. কার্যকর পদ্ধতি একটি কাঠামোগত সমস্যা সমাধানের ক্রম: বৈচিত্র নিশ্চিত করুন, প্যাটার্ন ব্যাখ্যা, তারপর পাউডার চেক করুন, শেল, এবং মেশিন পদ্ধতিগতভাবে. বিশেষজ্ঞদের নোট হিসাবে, সামঞ্জস্যের জন্য একটি স্থিতিশীল প্রণয়ন এবং একটি ভালভাবে সামঞ্জস্য করা মেশিন উভয়ই প্রয়োজন.
সংক্ষেপে:
আপনি যদি এই সমস্ত চেক করার পরেও অনিয়ন্ত্রিত পরিবর্তন দেখতে পান, আপনার ফার্মা যন্ত্রপাতি সরবরাহকারীর সাথে পরামর্শ করার সময় হতে পারে. নির্মাতারা পছন্দ করেন জিনলু প্যাকিং একটি প্রদত্ত মেশিন আপনার সঠিক পাউডার এবং ফিল-ওয়েট প্রয়োজনীয়তাগুলি পরিচালনা করবে তা যাচাই করতে ক্যাপসুল ফিলিং ট্রায়াল অফার করুন. মেশিনটি টুইক করার আগে মূল কারণগুলিতে ফোকাস করে, আপনি সময় বাঁচাবেন এবং একটি শক্তিশালী নিশ্চিত করবেন, পুনরুত্পাদনযোগ্য ভরাট প্রক্রিয়া.
পরবর্তী পদক্ষেপ: আপনার সমস্যা নির্ণয় করতে উপরে চেকলিস্ট এবং সিদ্ধান্ত গাছ ব্যবহার করুন. আপনার যদি ক্যাপসুল ফিলিং মেশিন নির্বাচন বা কনফিগার করার বিষয়ে পরামর্শের প্রয়োজন হয়, জিনলু প্যাকিং-এর প্রকৌশলীরা আপনার ফর্মুলেশন মূল্যায়ন করতে এবং সবচেয়ে উপযুক্ত সমাধানের সুপারিশ করতে লক্ষ্য পূরণের ওজনকে সাহায্য করতে পারে. স্থিতিশীল ক্যাপসুল ওজন সঠিক সমন্বয় সঙ্গে অর্জন করা হয় উপাদান নিয়ন্ত্রণ এবং মেশিন কনফিগারেশন.
Jinlu's-এ ক্যাপসুল ভর্তি সমস্যার সমস্যা সমাধান সম্পর্কে আরও জানুন ক্যাপসুল ফিলিং ডিফেক্ট গাইড, অথবা আমাদের অন্বেষণ স্বয়ংক্রিয় ক্যাপসুল ফিলিং মেশিন উচ্চ গতির উত্পাদনের জন্য.
ক্যাপসুল ফিল ওজনের তারতম্য অসামঞ্জস্যপূর্ণ পাউডার প্রবাহের কারণে হতে পারে, বাল্ক ঘনত্ব বা আর্দ্রতার পরিবর্তন, পাউডার বিভাজন, অস্থির পাউডার খাওয়ানো, ভুল ডোজ সেটিংস, মেশিনের গতি, বা ভরাট উপাদান ধৃত. সর্বোত্তম সূচনা পয়েন্ট হল মেশিন সেটিংস পরিবর্তন করার আগে তারতম্য প্যাটার্ন সনাক্ত করা. গবেষণা গুঁড়া প্রবাহ বৈশিষ্ট্য এবং ক্যাপসুল ফিল-ওজন বৈচিত্র্যের মধ্যে একটি সম্পর্ক দেখিয়েছে.
পাউডার প্রবাহের সময় ক্যাপসুল ভরার ওজন পরিবর্তিত হতে পারে, পাউডার-বেডের ঘনত্ব, খাওয়ানোর শর্ত, বা ডোজ পরামিতি উত্পাদন সময় পরিবর্তন. ধীরে ধীরে প্রবাহ, এলোমেলো প্রকরণ, অথবা স্টেশন-নির্দিষ্ট পার্থক্য বিভিন্ন কারণ নির্দেশ করতে পারে, তাই ওজনের প্রবণতা পর্যালোচনা করা শুধুমাত্র গড় ওজন দেখার চেয়ে বেশি কার্যকর.
পাউডার একটি গুরুত্বপূর্ণ প্রথম চেক, বিশেষ করে যখন গঠন বা উপাদান অনেক পরিবর্তিত হয়েছে. প্রবাহযোগ্যতা পর্যালোচনা করুন, বাল্ক ঘনত্ব, আর্দ্রতা, কণা বৈশিষ্ট্য, পৃথকীকরণ, এবং প্রধান মেশিন সমন্বয় করার আগে পাউডার-বিছানা আচরণ. তবে, প্রকরণ প্যাটার্নের প্রকৃত সমস্যা সমাধানের ক্রম নির্ধারণ করা উচিত.
দুর্বল বা অসামঞ্জস্যপূর্ণ পাউডার প্রবাহ খাওয়ানো এবং পাউডার-বেড গঠন কম অভিন্ন করে তুলতে পারে, যা ক্যাপসুল ভরাট-ওজন বৈচিত্র্য বাড়াতে পারে. গবেষণা গুঁড়া প্রবাহ বৈশিষ্ট্য মধ্যে সম্পর্ক পাওয়া গেছে, পাউডার-বেডের ঘনত্ব এবং ক্যাপসুল ফিলিং কর্মক্ষমতা.
হ্যাঁ. বাল্ক ঘনত্ব প্রদত্ত ডোজ ভলিউম বা ক্যাপসুল ভলিউম কতটা পাউডার দখল করে তা প্রভাবিত করে. যদি পাউডার ঘনত্ব ব্যাচের মধ্যে বা প্রক্রিয়াকরণের সময় পরিবর্তিত হয়, একই ডোজ করার অবস্থা বিভিন্ন ভরাট ওজন তৈরি করতে পারে. বাল্ক ঘনত্ব তাই ভরণ-ওজন বৈচিত্র্যের তদন্ত করার সময় নিরীক্ষণের জন্য একটি গুরুত্বপূর্ণ উপাদান বৈশিষ্ট্য.
খালি-শেলের ওজনের জন্য হিসাব করার পরে ভরা ক্যাপসুলের মোট ওজনের সাথে নেট ফিল ওয়েটের তুলনা করুন. যদি গ্রস ক্যাপসুলের ওজন পরিবর্তিত হয় যখন নেট ফিল ওজন তুলনামূলকভাবে স্থিতিশীল থাকে, ক্যাপসুল শেল ওজন বা শেল পরিবর্তনশীলতা ফলাফল অবদান হতে পারে. হার্ড-শেল ক্যাপসুলগুলির জন্য ইউএসপি পদ্ধতিগুলি যখন প্রয়োজন হয় তখন নেট ক্যাপসুলের বিষয়বস্তু গণনা করতে বিশেষভাবে পৃথক খালি-শেলের ওজন ব্যবহার করে.
স্থূল ক্যাপসুলের ওজন হল সম্পূর্ণ ভরা ক্যাপসুলের ওজন, শেল এবং বিষয়বস্তু সহ. নেট ভরাট ওজন শুধুমাত্র বিষয়বস্তু ওজন:
নেট ফিল ওয়েট = গ্রস ক্যাপসুলের ওজন − খালি ক্যাপসুল শেল ওজন.
এই পার্থক্যটি গুরুত্বপূর্ণ কারণ শেলের ওজনের পরিবর্তন পাউডার ডোজ প্রক্রিয়ার সাথে কোনও সমস্যা না করেই মোট ওজনকে প্রভাবিত করতে পারে.
হ্যাঁ. ডোজিং সেটিংস, গুঁড়া বিছানা শর্তাবলী, টুলিং জ্যামিতি, tamping বা dosator উপাদান, খাওয়ানোর স্থায়িত্ব, প্রান্তিককরণ এবং যান্ত্রিক পরিধান সব ভরাট ধারাবাহিকতা প্রভাবিত করতে পারে. তবে, মেশিন সেটিংস স্বয়ংক্রিয়ভাবে দোষারোপ করা উচিত নয়; উপাদান বৈশিষ্ট্য এবং প্রক্রিয়া শর্ত প্রধান অবদানকারী হতে পারে.
এটা পারে, কিন্তু প্রভাব ফর্মুলেশন এবং ফিলিং সিস্টেমের উপর নির্ভর করে. গতির পরিবর্তন পাউডার খাওয়ানোর পরিবর্তন করতে পারে, নিষ্পত্তি বা ডোজ শর্ত, কিন্তু গতি সবসময় প্রাথমিক কারণ নয়. এই কারণে, উচ্চ গতি স্বয়ংক্রিয়ভাবে দুর্বল নির্ভুলতা সৃষ্টি করে এমন অনুমান না করে নিয়ন্ত্রিত অপারেটিং অবস্থায় ওজনের তারতম্যের তুলনা করুন.
পাউডার বৈশিষ্ট্য এবং ক্যাপসুল শেল গুণমান স্থিতিশীল করে শুরু করুন, তারপর ভর্তি প্রক্রিয়া এবং ডোজ পরামিতি অপ্টিমাইজ করুন. পাউডার প্রবাহ নিরীক্ষণ, বাল্ক ঘনত্ব, আর্দ্রতা, গুঁড়া বিছানা শর্তাবলী, টুলিং এবং মেশিন সেটিংস. একটি নতুন ক্যাপসুল ফিলিং মেশিনের জন্য, প্রতিনিধি উৎপাদন অবস্থার অধীনে প্রকৃত ফর্মুলেশন পরীক্ষা করা সরঞ্জামগুলি প্রয়োজনীয় ফিল-ওয়েট সামঞ্জস্য অর্জন করতে পারে কিনা তা নিশ্চিত করতে সহায়তা করতে পারে.
তথ্যসূত্র:
1.ডোজ ইউনিটের অভিন্নতা —— ইউএসপি <905>
2.ক্যাপসুল ভর্তি ওজন অভিন্নতা উপর পাউডার প্রবাহ বৈশিষ্ট্য প্রভাব —— পাবমেড
3.ক্যাপসুল ভর্তি কর্মক্ষমতা একটি ইঙ্গিত হিসাবে পাউডার flowability —— সায়েন্স ডাইরেক্ট
4.পাউডার প্রবাহ অধ্যয়ন III: প্রসার্য শক্তি, একত্রীকরণ অনুপাত, প্রবাহ হার, এবং ক্যাপসুল-ভর্তি-ওজন তারতম্য সম্পর্ক —— পাবমেড
5.ডোসেটর অগ্রভাগ মেশিনে ক্যাপসুল ভরার ওজন এবং ওজনের পরিবর্তনশীলতার উপর উপাদান বৈশিষ্ট্যের প্রভাব —— পাবমেড
6.হার্ড জেলটিন ক্যাপসুলের তুলনায় হাইপ্রোমেলোজ ক্যাপসুলের কর্মক্ষমতা সূচকে ক্যাপসুল শেল রচনার প্রভাব —— পাবমেড