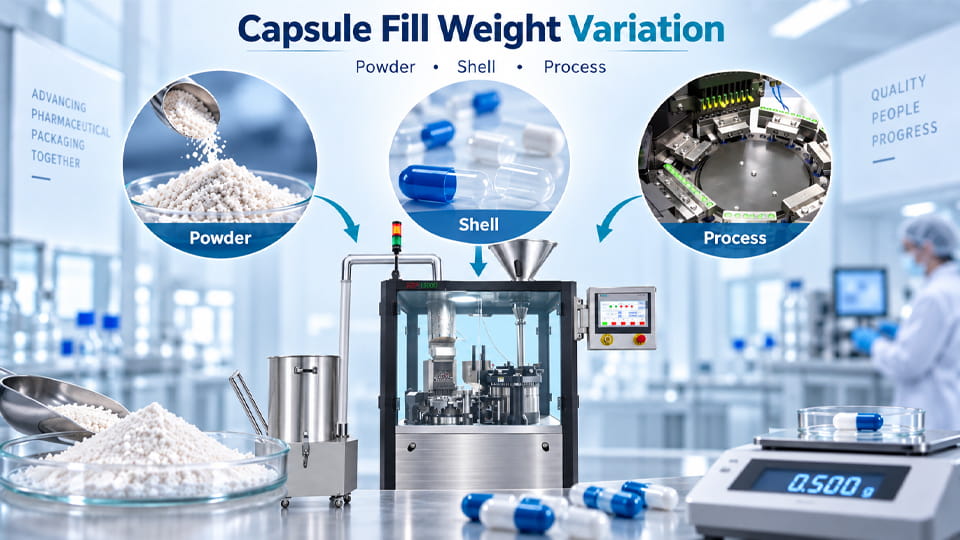
Kapsül dolum ağırlığı değişimi birçok kaynaktan kaynaklanabilir; tutarsız toz akışı, kapsül kabuğu farklılıklar, veya ekipman ayarları. Proses içi ağırlık kontrolleriniz rastgele veya değişen dolum ağırlıkları göstermeye başladığında, makinede hemen değişiklik yapmayın. Birinci gerçekten neyin değiştiğini onaylayın (brüt ve net ağırlık, istasyon deseni), ardından mantıksal sorun giderme sırasını izleyin. Bu kılavuzda adım adım tanılama süreci gösterilmektedir (Ölç → Desen → Toz vs Kabuk vs Proses → Makine → Onayla) Temel nedeni belirlemek için, uygulanabilir ipuçları ve kontrol listeleriyle birlikte.
Kapsül dolum ağırlığı değişimi aynı parti içindeki bireysel kapsüllere doldurulan formülasyonun net ağırlığındaki istenmeyen farklılıkları veya sapmaları ifade eder. Başka bir deyişle, bazı kapsüller hedef doza kıyasla yetersiz veya aşırı doldurulmuş halde kalıyor. Kapsül doldurucular dozlandığından beri hacim, ağırlığa göre değil, Malzeme davranışındaki veya makinenin çalışmasındaki küçük değişiklikler bile her kapsüle yerleştirilen gerçek kütleyi değiştirebilir. Anahtar soru "her kapsül tam olarak aynı ağırlığa sahip olabilir mi?"?”, Ancak “Süreç farklılıkları spesifikasyon dahilinde tutabilir mi?”.
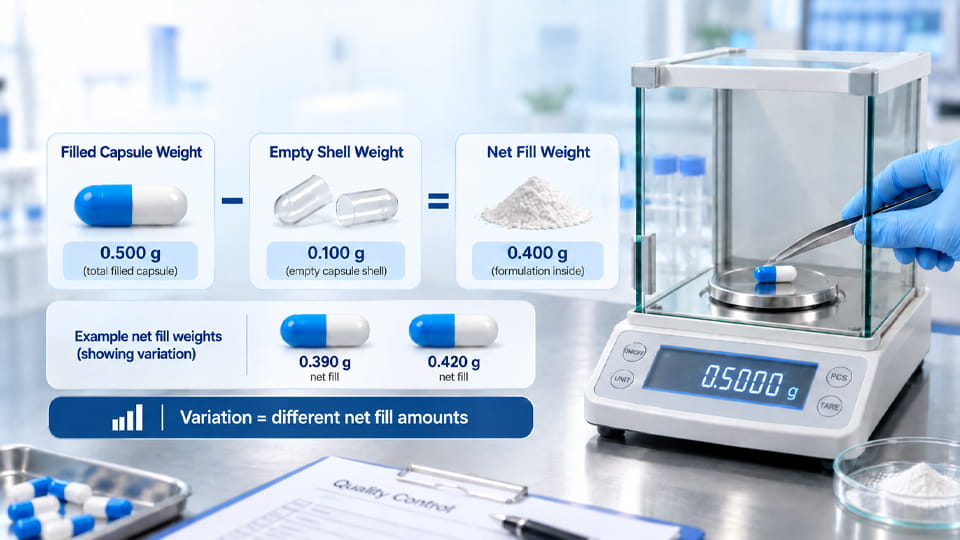
Tanım gereği, ağırlık değişimi değerlendirilir net doldurma ağırlığı Kapsüllerin (aktif maddeler + yardımcı maddeler). Operatörler sıklıkla ölçüm yapar brüt kapsül ağırlığı (kabuk + doldurmak) ve standart boş kabuk ağırlığını çıkarın (püskürtmek). Boş mermilerin ağırlık dağılımına sahip olduğunu unutmayın. Kabuk ağırlıkları değişirse, brüt ağırlık değişiklikleri kabuk farklılıklarını yansıtabilir, toz dozajı değil. Aslında, ortalama bir kabuk ağırlığının kullanılması önyargıya neden olur. Hassasiyet için, her zaman karşılaştır brüt ağırlık artı dara:
Brüt kapsül ağırlığı = Kabuk + Doldurmak.
Net dolum ağırlığı = Brüt – Boş kabuk ağırlığı.
Pratikte, hem brüt hem de net ağırlıkları izleyin. Kabuktan kabuğa ağırlık değişimi, stabil bir toz beslemesini "maskeleyebilir" veya görünürdeki sapmayı abartabilir. İyi kontrol edilen bir süreç bireysel net dolgular hedefin etrafında sıkı bir şekilde kümelenmiş, kapsüllerin kabuk ağırlığı biraz farklı olsa bile.
Kapsül ağırlığı değişimi öncelikle süreç kontrolü sorun. Dozaj sisteminin olup olmadığını gösterir. (sıkıştırma diski, dozatör, vesaire.) tekrarlanabilir hacimde toz sağlıyor. İçerik bütünlüğü (tahlil) ve karışım homojenliği ayrı konulardır. Başka bir deyişle, sıkı ağırlık dağılımı yalnızca hacimsel tutarlılığı kanıtlar; kimyasal bütünlüğü garanti etmez. yine de, ağırlık değişimini kontrol etmek (ve onun eğilimi) bitmiş doz spesifikasyonlarını karşılamak çok önemlidir.
Ağırlık değişimine dikkat edin (kitle bazlı) ve içerik bütünlüğü (API tahlili) farklı kalite testleridir. USP <905> sert kapsüller için ağırlık değişiminin kullanılmasına ancak ilacın en az olması durumunda izin verir 25 mg ve kapsül ağırlığının ≥%'i. Aksi takdirde, kapsüller içerik bütünlüğü gereksinimlerini karşılamalıdır (her birimi test edin). Proses içi dolum ağırlığı kontrolleri bir proses kontrol aracıdır, ancak nihai ürün uyumluluğu geçerli USP yöntemine bağlıdır.
İyi bir yol gerçek nedeni tespit edin ağırlık değişiminin anlamı brüt ve net ağırlık eğilimlerini karşılaştırmaktır. Formüller:
| Ağırlık Dönemi | Tanım | Tipik Kullanım |
|---|---|---|
| Brüt kapsül ağırlığı | Doldurulmuş kapsül (kabuk + içindekiler) | Hızlı IPC kontrolü; kabuk kütlesini içerir |
| Boş kabuk ağırlığı | Kapsül gövdesinin ağırlığı + kapak | Kapsül tedarikçisini/şartnamelerini değerlendirin |
| Net doldurma ağırlığı | Yalnızca toz dozu (brüt – kabuk) | Makine ayarı & Doldurma ağırlığı tekdüzeliğinin son QC'si |
Her kapsül kabuğu doğal olarak bir miktar ağırlık değişkenliğine sahiptir. Kabuklarınız ortalama ±5 mg civarında ise, ve toz dozu 500 mg, daha sonra kabuklara geçiyoruz 10 mg daha ağır hale getirecek Brüt ağırlık gözükmek +10 mg, dolgu aynı olsa bile. Bu "yanlış" değişim, genellikle sabit bir dara çıkarmamız nedeniyle gerçekleşir. Aslında, bireysel mermi ağırlıkları için düzeltme yapılması, gerçek dolum ağırlığının değişmediğini gösteriyor.
Anahtar nokta: Brüt ağırlıklar sürükleniyorsa ancak net doldurma ağırlıkları düz kal, toz ölçümü gayet iyi. Değişiklik muhtemelen kapsül kabuğu ağırlığındaki değişiklikten kaynaklanıyor. Brüt ve net birlikte hareket ederse, doldurma işleminden veya formülasyondan şüpheleniyorum. Her zaman bir dizi boş kabuk ağırlığını ayrı ayrı inceleyin. Örneğin, yeni bir kabuk partisi eklendiğinde genel kapsül ağırlığı aniden artar veya azalırsa, suçlu muhtemelen kabuktur, kapsül doldurma ekipmanı değil.
Formül:
Net doldurma ağırlığı (mg) ≈ Dozaj hacmi (ml) × (Toz kütle yoğunluğu, g/mL) × 1000 – bağlayıcı/emici ağırlığı.
Çünkü dolgu maddeleri genellikle ölçülüdür hacim, hafif bir yoğunluk değişikliği bile (toz yığını veya nem nedeniyle) kütleyi değiştirir.
Değişim tespit edildiğinde, takip etmek sistematik iş akışı aceleci ayarlamalar yerine. Adımlar::
Basitleştirilmiş karar ağacı diyagramı bu yaklaşımı göstermektedir:
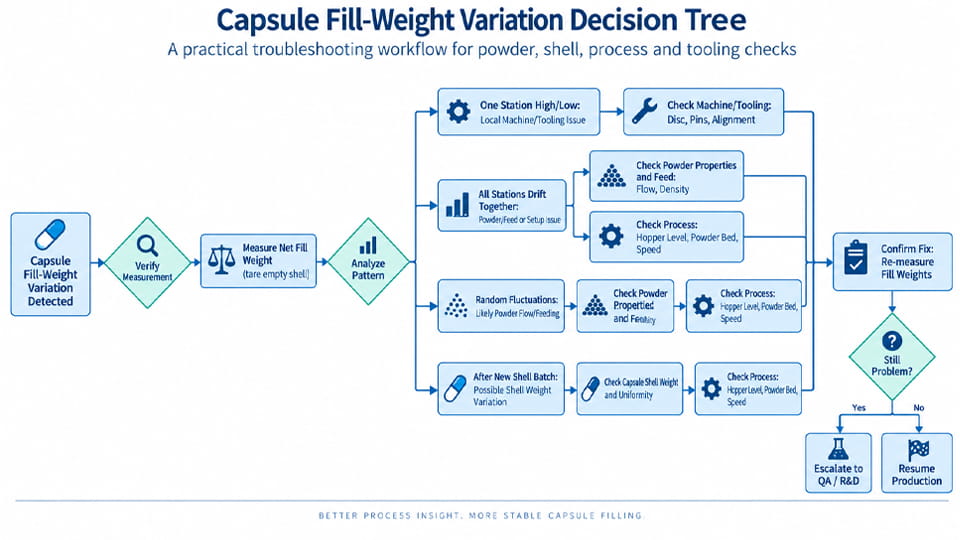
Her düğüm bir ipucunu temsil eder. Örneğin, eğer brüt ağırlık değişiyor ancak net dolum sabit, mermi ağırlığı değişimini derhal kontrol edin. Eğer varyasyon daha yüksek hızlarda büyür, beslenme veya bekleme süresi sorunlarından şüpheleniyorum. Amaç olası neden kategorisini daraltmaktır (toz vs kabuk vs makine) ayrıntılara dalmadan önce.
Tozla doldurulmuş kapsül işlemlerinin çoğu için, . toz formülasyonu Doldurma ağırlığı değişiminin en yaygın kaynağıdır. İnceleyerek tozu giderin:
Pratikte, ile başla eleme büyük topakları gidermek için karışım, akışın iyileşip iyileşmediğini kontrol etme. Hafifçe sallayarak veya portatif bir toz reometresi, malzemenin köprülenme eğiliminde olup olmadığını ortaya çıkarabilir. Küçük değişiklikleri unutmayın (Toplu yoğunlukta ±%5) dolum ağırlığında ±%5 veya daha fazla değişiklik yaratabilir. Akış sorunlarını düzeltme (kayganlaştırıcılar ekleyerek, nem alma, veya besleyici türünü değiştirme) varyasyonu tamamen ortadan kaldırabilir.
Toz tutarlı görünüyorsa, kapsülleri kendileri inceleyin:
Suçlu boş kovan ağırlığı değişkenliğiyse, çözüm, kabuk spesifikasyonlarını sıkılaştırmak veya bireysel dara ölçümlerini kullanmaktır. Kısa vadede, net dolgu ağırlıklarına odaklanın (her kabuğun ağırlığını çıkararak) toz dolumunun gerçekten değişip değişmediğini görmek için. İzlenecek bir senaryo: brüt ağırlık sürükleniyor ancak net stabil şüpheli mermiler anlamına gelir.
Büyük toz veya kabuk sorunlarını eledikten sonra, kapsül doldurma işleminin kendisine bakın. Anahtar kontrol noktaları şunları içerir::
Tek bir küçük ayar (pimleri biraz daha sıkıştırmak gibi, veya dönüşün yavaşlatılması) genellikle barut kaynaklı bir sorunu çözmez. İlk önce durumu değiştiren faktörlere odaklanın boşluğa giren kütle, besleme geometrisi ve yatak yüksekliği gibi. Buradaki çözümler (bir işlemin nedenini onayladıktan sonra) genellikle makine parçalarının ayarlanmasını veya değiştirilmesini içerir.
Sıklıkla, Ağırlıkların nasıl değiştiğini gösteren model size ilk önce nereye bakmanız gerektiğini söyler. İşte bazı yaygın senaryolar (“desenler”) ve önerilen kontroller:
Masa: Varyasyon kalıpları ve olası neden (yaygın örnekler):
| Gözlem | Olası Toz/Malzeme Sorunları | Olası Makine/Süreç Sorunları |
| Tüm istasyonlar yüksek veya düşük değerleri birlikte takip eder | Zayıf akış (köprü oluşturma), toplu yoğunluk değişimi, düzensiz hazne dolumu | Ortak kurulum (örneğin. Doz hedefi çok yüksek/düşük), tekdüze takım değişimi |
| Bir istasyon sürekli olarak eksik/aşırı dolum yapıyor | Olası değil | Dozaj pimi/diski aşınması, sıkışmış mühür, o istasyonda yanlış değişim parçası |
| Ağırlık yavaş yavaş kayar (yukarı/aşağı) | Toz halinde ayrıştırma, hazne seviyesi değişimi, nem etkileri | Değişken besleme hızı, yetersiz hazne karıştırma |
| Yeniden başlatmanın ardından adım değişikliği | Toz çökeltme veya yeniden doldurma sırası | Sıcak başlatma sorunu, valf sıralaması, tamamlanmamış yeniden seviye |
| Yalnızca yeni toz partisinden sonra değişiklik | Partiden partiye toz değişkenliği (yoğunluk, akış) | |
| Yalnızca yeni kapsül partisinden sonra değişiklik | Kabuk ağırlığı/boyut farkı | |
| Yüksek hızda varyasyon daha büyük (ama stabil yavaş) | Hızda besleme veya akış limiti aşıldı | Dozaj zamanlaması, hızda eksik doldurma |
| Haznede toz köprüleri veya fare deliği | Toz sorunu (zayıf akış) |
Kontrollere öncelik vermek için bu ipuçlarını bir "triyaj" olarak kullanın. Örneğin, değişiklik yalnızca yeni bir toz karışımı yüklendikten sonra ortaya çıkarsa, toz farklılıkları belirtilir. Eğer hızla yükselirse, şüphelenmek mekanik besleme. Yalnızca bir dozaj halkası kapalıysa, şüphelenmek takım aşınması/hizalaması. Ağırlık tablosuna hızlı bir bakış (kapsül # ağırlık vs) genellikle sorunun tozdan mı yoksa makineden mi kaynaklandığına işaret eder.
Aşağıda yoğunlaştırılmış bir kontrol listesi hiçbir faktörün gözden kaçırılmamasını sağlamak için. İlerledikçe kutuları işaretleyin:
Açıklığa kavuşturmak için ilk önce neyden şüphelenilmeli, ortak gözlemlerden oluşan bu kısa tabloyu göz önünde bulundurun:
| Gözlem | Toz/Kabuk Muhtemelen? | Makine/Süreç Olasılığı? |
| Değişim yeni bir toz partisinden hemen sonra başladı | ✔ Toz (parti yoğunluğu/akış değişimi) | |
| Yeni mermi partisinden sonra değişiklik başladı | ✔ Kabuk (boş ağırlık değişimi) | |
| Bir istasyon (veya cep) sürekli kapalı | ✔ Makine/takım (pin/disk sorunu) | |
| Tüm istasyonlar yüksek/düşük rastgele dağılıyor | ✔ Toz (akış/besleme) | |
| Değişiklik yalnızca üretim hızında görünür (istikrarlı yavaş) | ✔ Süreç (besleme hızı, zamanlama) | |
| Hazne boşaldıkça çeşitlilik artar | ✔ Toz (köprü oluşturma) | ✔ Besleme sistemi (oyalanmak) |
| Dozaj diskini/pimini değiştirmek sorunu düzeltir | ✔ Makine/araç (yanlış disk, giymek) | |
| Toz bir makinede kötü akıyor ama diğerinde iyi | ✔ | ✔ Muhtemelen makine (karıştırıcı, sürmek) |
| Aynı makine farklı toz inceliğinde çalışır | ✔ Toz (malzemeye özgü) |
Servisi aramadan önce yapılandırılmış bir kontrolün tamamlanması saatler kazandırabilir. Her şeyden önce sorun devam ederse, sonra dikkatlice makine ayarlarını yapın: Örneğin, sıkıştırma pimi derinliğini veya sıkıştırma kuvvetini artırın yalnızca toz/kabuk stabilitesi doğrulandıktan sonra. Hatırlamak, Kararsız bir tozu daha fazla güç kullanarak saklamak bir sorunu maskeleyebilir ancak uzun vadede çözmez.
Uzun vadeli düzeltmeler genellikle şunları içerir: yukarı akış kontrolleri:
Daha iyi malzeme kontrolü ve akıllı ekipman seçimini birleştirerek, birçok üretici ±%2–3 ağırlık değişimine veya daha iyisine ulaşır.
Yaygın bir hata önce makineyi suçlamak. İşte bazı temel kurallar:
Kısacası: Dozaj pimi derinliğini değiştirmek için acele etmeyin, felç, veya hız asıl sorunun tozun olmadığından emin olana kadar. Tozun neden olduğu sorunlar giderilmezse, "sabit" bir makine, farklı koşullar altında semptomu gizleyecektir. Örneğin, karışımın yığın yoğunluğu beklenenden düşükse, makineyi zorlamak bir sonraki partideki dolumları stabilize etmeyecektir. Her zaman önce maddi sorunları çözün, daha sonra makineye ince ayar yapın.
Yeni bir makine veya yükseltme satın alıyorsanız, hiçbir makinenin gerçekten “evrensel” olmadığını unutmayın. en iyi makine birlikte çalıştığı kanıtlanmış olanıdır senin formülasyonun. Dikkate alınması gereken temel faktörler:

Hatırlamak: yeni ve parlak dolgu maddesi, formülasyona dikkat edilmediği takdirde ağırlık değişimini otomatik olarak düzeltmez. En iyi yatırım getirisi, toz ve ekipmanın iyi uyumlu bir kombinasyonundan gelir.
Kapsül dolum ağırlığı değişimi, birçok potansiyel nedeni olan karmaşık bir sorundur. Etkili yaklaşım yapılandırılmış bir yaklaşımdır. sorun giderme sırası: varyasyonu onaylayın, modeli yorumlamak, daha sonra tozu kontrol edin, kabuk, ve makine sistematik olarak. Uzmanların belirttiği gibi, tutarlılık hem stabil bir formülasyon hem de iyi ayarlanmış bir makine gerektirir.
Özetle:
Tüm bu kontrollerden sonra hala kontrolsüz varyasyon görüyorsanız, ilaç makine tedarikçinize danışma zamanı gelmiş olabilir. Üreticiler şunu sever: Jinlu Paketleme Belirli bir makinenin toz ve dolum ağırlığı gereksinimlerinizi tam olarak karşıladığını doğrulamak için kapsül dolum denemeleri sunun. Makinede ince ayar yapmadan önce temel nedenlere odaklanarak, zamandan tasarruf edecek ve sağlam bir, tekrarlanabilir doldurma işlemi.
Sonraki adımlar: Sorununuzu teşhis etmek için yukarıdaki kontrol listesini ve karar ağacını kullanın. Kapsül dolum makinesini seçme veya yapılandırma konusunda tavsiyeye ihtiyacınız varsa, Jinlu Packaging mühendisleri, en uygun çözümü önermek için formülasyonunuzu ve hedef dolum ağırlığınızı değerlendirmenize yardımcı olabilir.. Doğru kombinasyonla istikrarlı kapsül ağırlıklarına ulaşılabilir. malzeme kontrolü Ve makine konfigürasyonu.
Jinlu's'ta kapsül doldurma sorunlarını giderme hakkında daha fazla bilgi edinin Kapsül Doldurma Kusurları Kılavuzu, veya keşfedin Otomatik kapsül dolum makineleri yüksek hızlı üretim için.
Kapsül dolum ağırlığındaki değişiklik tutarsız toz akışından kaynaklanabilir, toplu yoğunluk veya nemdeki değişiklikler, toz ayrımı, kararsız toz besleme, yanlış dozaj ayarları, makine hızı, veya aşınmış dolum bileşenleri. En iyi başlangıç noktası, makine ayarlarını değiştirmeden önce varyasyon modelini belirlemektir. Araştırma, toz akış özellikleri ile kapsül dolum ağırlığı değişimi arasında bir ilişki olduğunu göstermiştir..
Kapsül dolum ağırlığı toz akışına göre değişebilir, toz yatağı yoğunluğu, beslenme koşulları, veya üretim sırasında dozaj parametrelerinin değişmesi. Kademeli bir sürüklenme, rastgele varyasyon, veya istasyona özel farklılık farklı nedenlere işaret edebilir, bu nedenle ağırlık eğilimini gözden geçirmek yalnızca ortalama ağırlığa bakmaktan daha faydalıdır.
Toz önemli bir ilk kontroldür, özellikle formülasyon veya malzeme partisi değiştiğinde. Akışkanlığı inceleyin, toplu yoğunluk, nem, parçacık özellikleri, ayrışma, ve büyük makine ayarlamaları yapmadan önce toz yatağı davranışı. Fakat, varyasyon modeli gerçek sorun giderme sırasını belirlemelidir.
Zayıf veya tutarsız toz akışı, beslemeyi ve toz yatağı oluşumunu daha az üniform hale getirebilir, bu da kapsül dolum ağırlığı değişimini artırabilir. Çalışmalar toz akış özellikleri arasında ilişkiler bulmuştur, toz yatağı yoğunluğu ve kapsül doldurma performansı.
Evet. Yığın yoğunluğu, belirli bir dozaj hacmi veya kapsül hacminde ne kadar tozun yer aldığını etkiler. Partiler arasında veya işleme sırasında toz yoğunluğu değişirse, aynı dozaj koşulları farklı dolum ağırlıklarına neden olabilir. Bu nedenle yığın yoğunluğu, dolum ağırlığı değişimini araştırırken izlenmesi gereken önemli bir malzeme özelliğidir.
Dolu kapsüllerin brüt ağırlığını, boş kabuk ağırlığını hesaba kattıktan sonra net dolum ağırlığıyla karşılaştırın. Net dolum ağırlığı nispeten sabit kalırken brüt kapsül ağırlığı değişirse, kapsül kabuğunun ağırlığı veya kabuğun değişkenliği sonuca katkıda bulunuyor olabilir. Sert kabuklu kapsüllere yönelik USP prosedürleri, gerektiğinde net kapsül içeriğini hesaplamak için özellikle bireysel boş kabuk ağırlığını kullanır.
Brüt kapsül ağırlığı, tamamen doldurulmuş kapsülün ağırlığıdır, kabuk ve içindekiler dahil. Net doldurma ağırlığı yalnızca içeriğin ağırlığıdır:
Net dolum ağırlığı = Brüt kapsül ağırlığı − Boş kapsül kabuğu ağırlığı.
Bu ayrım önemlidir çünkü kabuk ağırlığındaki bir değişiklik, toz dozajlama işleminde bir soruna işaret etmeden brüt ağırlığı etkileyebilir..
Evet. Dozaj ayarları, toz yatağı koşulları, takım geometrisi, sıkıştırma veya dosatör bileşenleri, besleme stabilitesi, hizalama ve mekanik aşınma dolum tutarlılığını etkileyebilir. Fakat, makine ayarları otomatik olarak suçlanmamalıdır; malzeme özellikleri ve proses koşulları da önemli faktörler olabilir.
Bu olabilir, ancak etki formülasyona ve dolum sistemine bağlıdır. Hızdaki değişiklikler toz beslemeyi değiştirebilir, çökeltme veya dozaj koşulları, ancak hız her zaman birincil neden değildir. Bu nedenle, Daha yüksek hızın otomatik olarak daha düşük doğruluğa yol açacağını varsaymak yerine, kontrollü çalışma koşullarında ağırlık değişimini karşılaştırın.
Toz özelliklerini ve kapsül kabuk kalitesini stabilize ederek başlayın, daha sonra dolum sürecini ve dozaj parametrelerini optimize edin. Toz akışını izleyin, toplu yoğunluk, nem, toz yatağı koşulları, takım ve makine ayarları. Yeni bir kapsül dolum makinesi için, gerçek formülasyonun temsili üretim koşulları altında test edilmesi, ekipmanın gerekli dolum ağırlığı tutarlılığını sağlayıp sağlayamadığını doğrulamaya yardımcı olabilir.
Referanslar:
1.Dozaj Birimlerinin Tekdüzeliği —— USP <905>
2.Toz akış özelliklerinin kapsül doldurma ağırlığı homojenliği üzerindeki etkileri —— PubMed
3.Kapsül doldurma performansının bir göstergesi olarak toz akışkanlığı —— Bilimsel
4.Toz akışı çalışmaları III: çekme mukavemeti, konsolidasyon oranı, akış hızı, ve kapsül doldurma-ağırlık değişimi ilişkileri —— PubMed
5.Dosatör nozul makinelerinde malzeme özelliklerinin kapsül dolum ağırlığı ve ağırlık değişkenliğine etkisi —— PubMed
6.Kapsül kabuğu bileşiminin, sert jelatin kapsüllerle karşılaştırıldığında hipromelloz kapsülün performans göstergeleri üzerindeki etkisi —— PubMed