Variasi berat isi kapsul dapat disebabkan oleh banyak sumber – aliran bubuk yang tidak konsisten, cangkang kapsul perbedaan, atau pengaturan peralatan. Saat pemeriksaan berat dalam proses Anda mulai menunjukkan berat isian yang acak atau melayang, jangan langsung men-tweak mesinnya. Pertama konfirmasikan apa yang benar-benar berbeda (berat kotor vs berat bersih, pola stasiun), lalu ikuti urutan pemecahan masalah yang logis. Panduan ini menunjukkan proses diagnostik langkah demi langkah (Ukur → Pola → Bubuk vs Cangkang vs Proses → Mesin → Konfirmasi) untuk mengidentifikasi akar permasalahannya, bersama dengan tip dan daftar periksa yang dapat ditindaklanjuti.
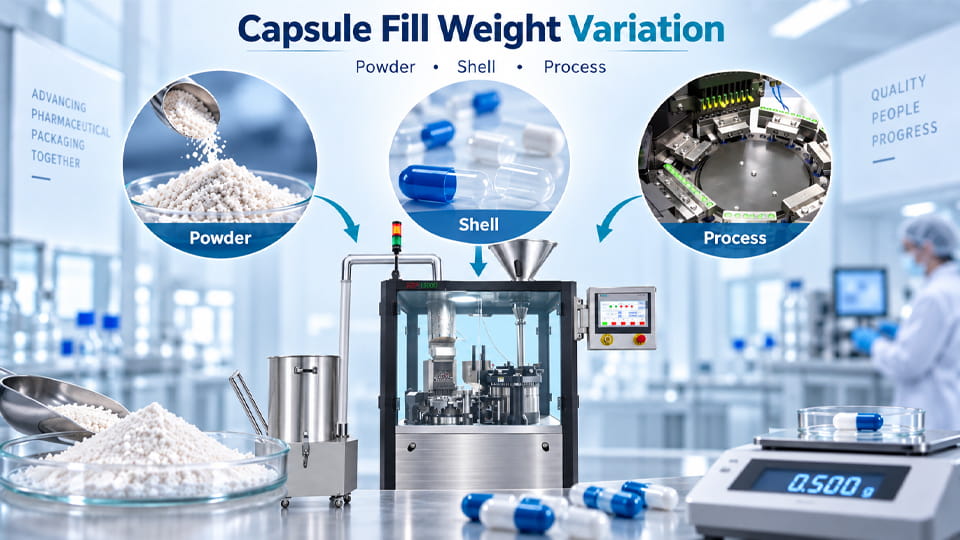
Variasi berat isi kapsul mengacu pada perbedaan atau penyimpangan yang tidak diinginkan dalam berat bersih formulasi yang diisi ke dalam kapsul individu dalam batch yang sama. Dengan kata lain, beberapa kapsul akhirnya terisi kurang atau terlalu penuh dibandingkan dengan dosis target. Karena dosis pengisi kapsul sebesar volume, bukan berdasarkan beratnya, bahkan perubahan kecil dalam perilaku material atau pengoperasian mesin dapat mengubah massa sebenarnya yang ditempatkan di setiap kapsul. Pertanyaan kuncinya bukanlah “dapatkah setiap kapsul memiliki berat yang sama persis??”, Tetapi “dapatkah proses menjaga perbedaan dalam spesifikasi”.
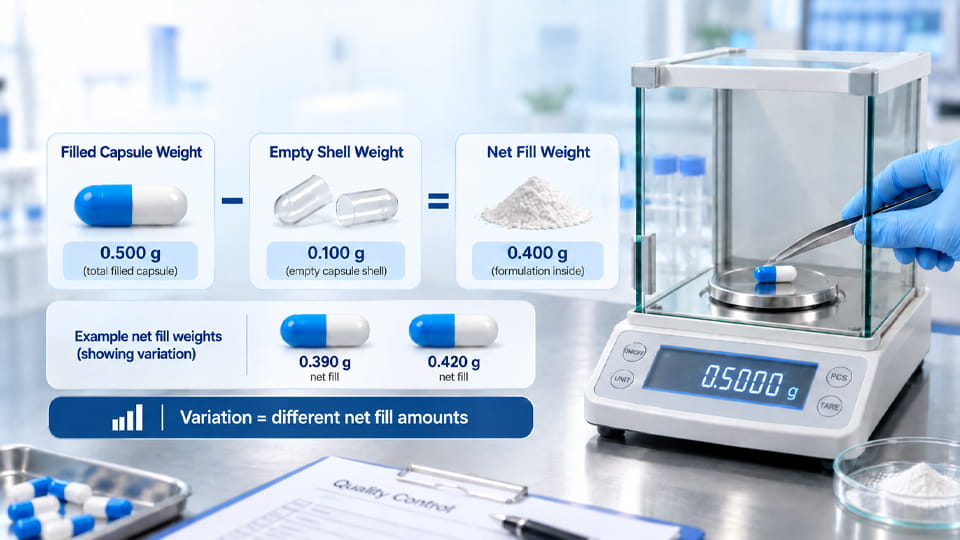
Menurut definisi, variasi berat dinilai pada berat isi bersih kapsul (bahan aktif + eksipien). Operator sering mengukur berat kotor kapsul (kerang + mengisi) dan kurangi bobot cangkang kosong standar (mengusir). Perhatikan bahwa cangkang kosong itu sendiri memiliki penyebaran bobot. Jika berat cangkang bervariasi, perubahan berat kotor mungkin mencerminkan perbedaan cangkang, bukan dosis bubuk. nyatanya, menggunakan berat cangkang rata-rata menimbulkan bias. Untuk presisi, selalu membandingkan berat kotor ditambah tara:
Berat kotor kapsul = Cangkang + Mengisi.
Berat isi bersih = Kotor – Berat cangkang kosong.
Dalam praktiknya, memantau berat kotor dan bersih. Variasi berat cangkang-ke-cangkang dapat “menutupi” umpan bubuk yang stabil atau membesar-besarkan penyimpangan yang terlihat. Proses yang terkendali dengan baik terus berlanjut pengisian bersih individu berkerumun erat di sekitar sasaran, meskipun berat cangkang kapsul sedikit berbeda.
Variasi berat kapsul pada dasarnya adalah a pengendalian proses masalah. Ini menunjukkan apakah sistem pemberian dosis (tamping disk, dosator, dll.) sedang mengirimkan bubuk dalam jumlah yang berulang. Keseragaman konten (pengujian) dan homogenitas campuran adalah hal yang terpisah. Dengan kata lain, distribusi berat yang ketat hanya membuktikan konsistensi volumetrik – tidak menjamin keseragaman kimia. Namun, mengendalikan variasi berat (dan trennya) sangat penting untuk memenuhi spesifikasi dosis akhir.
Perhatikan variasi berat (berbasis massal) dan keseragaman konten (pengujian API) adalah tes kualitas yang berbeda. USP <905> memungkinkan penggunaan variasi berat untuk kapsul keras hanya jika obatnya setidaknya 25 mg dan ≥25% berat kapsul. Jika tidak, kapsul harus memenuhi persyaratan keseragaman isi (uji setiap unitnya). Pemeriksaan berat isi dalam proses adalah alat kontrol proses, namun kepatuhan produk akhir bergantung pada metode USP yang berlaku.
Cara yang bagus untuk melakukannya temukan penyebab sebenarnya variasi berat adalah membandingkan tren berat kotor dan bersih. Rumusnya adalah:
| Istilah Berat | Definisi | Penggunaan Khas |
|---|---|---|
| Berat kotor kapsul | Kapsul terisi (kerang + isi) | Pemeriksaan IPC cepat; termasuk massa cangkang |
| Berat cangkang kosong | Berat badan kapsul + topi | Evaluasi pemasok/spesifikasi kapsul |
| Berat isi bersih | Dosis bubuk saja (kotor – cangkang) | Penyesuaian mesin & QC akhir keseragaman berat isi |
Setiap cangkang kapsul secara alami memiliki variabilitas berat tertentu. Jika cangkang Anda rata-rata ±5 mg, dan dosis bubuknya adalah 500 mg, lalu beralih ke shell yang ada 10 mg lebih berat akan membuat berat kotor tampaknya +10 mg, meskipun isiannya sama. Pergeseran “salah” ini terjadi karena kita biasanya mengurangi tara tetap. nyatanya, koreksi bobot cangkang individu menunjukkan bahwa bobot isi sebenarnya tidak berubah.
Poin penting: Jika beban kotor melayang tapi bobot isi bersih tetap datar, pengukuran bubuk baik-baik saja. Perubahan tersebut kemungkinan besar disebabkan oleh variasi berat cangkang kapsul. Jika bruto dan netto bergerak bersamaan, mencurigai proses pengisian atau formulasi. Selalu periksa sekumpulan bobot cangkang kosong secara terpisah. Misalnya, jika berat keseluruhan kapsul tiba-tiba naik atau turun ketika batch cangkang baru diperkenalkan, pelakunya kemungkinan besar adalah cangkang, bukan peralatan pengisian kapsul.
Rumus:
Berat isi bersih (mg) ≈ Volume dosis (ml) × (Kepadatan curah bubuk, gram/mL) × 1000 – berat pengikat/penyerap.
Karena pengisi biasanya meteran volume, bahkan sedikit perubahan kepadatan (karena tumpukan bubuk atau kelembapan) mengubah massa.
Ketika variasi terdeteksi, ikuti a alur kerja yang sistematis daripada penyesuaian yang terburu-buru. Langkah-langkahnya adalah:
Sebuah disederhanakan diagram pohon keputusan menggambarkan pendekatan ini:
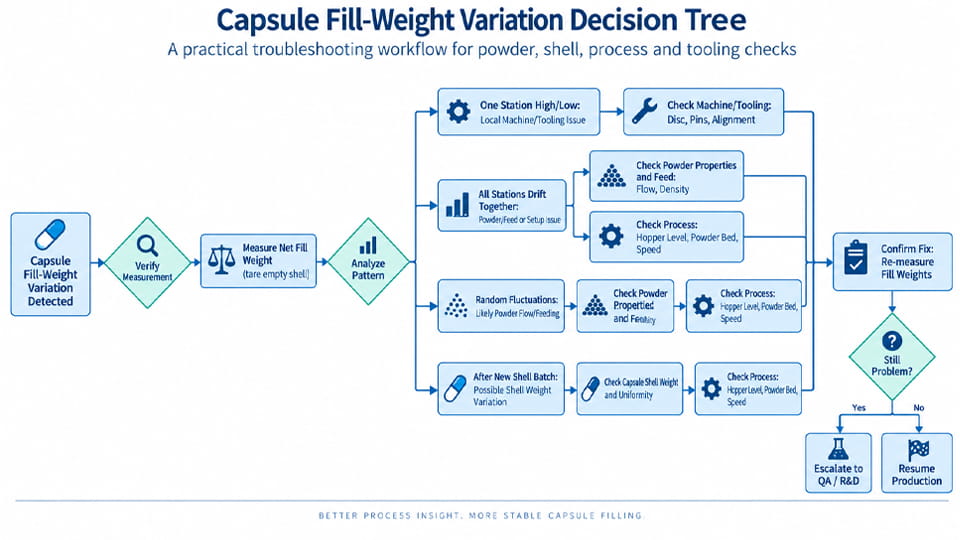
Setiap node mewakili sebuah petunjuk. Misalnya, jika pergeseran berat kotor tetapi pengisian bersih stabil, segera periksa variasi berat cangkang. Jika variasi tumbuh dengan kecepatan lebih cepat, mencurigai adanya masalah makan atau waktu tinggal. Tujuannya adalah untuk mempersempit kategori penyebab yang mungkin terjadi (bubuk vs cangkang vs mesin) sebelum mendalami detailnya.
Untuk sebagian besar proses kapsul berisi bubuk, itu formulasi bubuk adalah sumber variasi berat isi yang paling umum. Pecahkan masalah bedak dengan memeriksanya:
Dalam praktiknya, mulai dari pengayakan campuran untuk menghilangkan aglomerat besar, memeriksa apakah aliran membaik. Pengocokan perlahan atau rheometer bubuk portabel dapat mengetahui apakah material cenderung menjembatani. Ingatlah perubahan kecil itu (±5% dalam kepadatan curah) dapat menghasilkan ±5% atau lebih perubahan berat isi. Memperbaiki masalah aliran (dengan menambahkan gliden, menghilangkan kelembapan, atau mengganti jenis pengumpan) dapat menghilangkan variasi tersebut sepenuhnya.
Jika bedak tampak konsisten, periksa kapsulnya sendiri:
Jika variabilitas bobot cangkang kosong adalah penyebabnya, solusinya adalah dengan memperketat spesifikasi cangkang atau menggunakan pengukuran tara individual. Dalam jangka pendek, fokus pada bobot isi bersih (mengurangi berat masing-masing cangkang) untuk melihat apakah isi bubuk benar-benar bervariasi. Skenario yang harus diperhatikan: berat kotor melayang tetapi bersih stabil berarti cangkang yang dicurigai.
Setelah mengesampingkan masalah besar mengenai bubuk atau cangkang, lihatlah proses pengisian kapsul itu sendiri. Pos pemeriksaan utama meliputi:
Satu perubahan kecil (seperti mengompresi pin sedikit lagi, atau memperlambat putaran) sering kali tidak menyelesaikan masalah yang disebabkan oleh bubuk. Fokus dulu pada faktor-faktor yang mengubah massa memasuki rongga, seperti geometri pakan dan tinggi tempat tidur. Solusinya di sini (setelah Anda mengkonfirmasi penyebab proses) biasanya melibatkan penyesuaian atau penggantian bagian-bagian mesin.
Sering, pola variasi bobot memberi tahu Anda di mana harus mencarinya terlebih dahulu. Berikut adalah beberapa skenario umum (“pola”) dan menyarankan pemeriksaan:
Meja: Pola variasi vs kemungkinan penyebabnya (contoh umum):
| Pengamatan | Kemungkinan Masalah Serbuk/Bahan | Kemungkinan Masalah Mesin/Proses |
| Semua stasiun melacak tinggi atau rendah secara bersamaan | Aliran yang buruk (menjembatani), perubahan kepadatan massal, isi ulang hopper yang tidak rata | Pengaturan umum (misalnya. target dosis terlalu tinggi/rendah), penggantian alat yang seragam |
| Satu stasiun terus menerus terisi/terpenuhi | Tidak mungkin | Keausan pin/cakram dosis, segel macet, salah ganti bagian di stasiun itu |
| Berat badan turun secara bertahap (atas/bawah) | Pemisahan dalam bentuk bubuk, perubahan tingkat hopper, efek kelembaban | Tingkat pemberian makan variabel, pengadukan hopper tidak memadai |
| Ubah langkah setelah restart | Urutan pengendapan bubuk atau pengisian ulang | Masalah awal yang panas, urutan katup, level ulang yang tidak lengkap |
| Variasi hanya setelah bedak baru banyak | Variabilitas bubuk batch-to-batch (kepadatan, mengalir) | |
| Variasi hanya setelah kapsul baru banyak | Perbedaan berat/dimensi cangkang | |
| Variasi lebih besar pada kecepatan tinggi (tapi stabil lambat) | Batas pengumpanan atau aliran terlampaui dengan kecepatan | Waktu pemberian dosis, pengisian tidak lengkap dengan kecepatan |
| Jembatan bubuk atau lubang tikus di hopper | Masalah bedak (aliran yang buruk) |
Gunakan petunjuk ini sebagai “triase” untuk memprioritaskan pemeriksaan. Misalnya, jika variasi muncul hanya setelah campuran bubuk baru dimasukkan, perbedaan bubuk ditunjukkan. Jika itu meningkat dengan kecepatan, mengira pemberian makan secara mekanis. Jika hanya satu cincin dosis yang mati, mengira keausan/penjajaran alat. Tinjauan singkat tentang grafik berat badan (kapsul # vs berat) sering menunjukkan apakah masalahnya adalah bubuk atau mesin.
Di bawah ini adalah ringkasannya daftar periksa untuk memastikan tidak ada faktor yang terlewatkan. Centang kotak saat Anda pergi:
Untuk memperjelas apa yang harus dicurigai terlebih dahulu, pertimbangkan tabel singkat pengamatan umum ini:
| Pengamatan | Kemungkinan Bubuk / Cangkang? | Kemungkinan Mesin/Proses? |
| Variasi dimulai segera setelah banyak bedak baru | ✔ Bedak (kepadatan lot/perubahan aliran) | |
| Variasi dimulai setelah shell baru | ✔ cangkang (perubahan berat kosong) | |
| Satu stasiun (atau saku) selalu mati | ✔ Mesin/perkakas (masalah pin/disk) | |
| Semua stasiun menyebar secara acak tinggi/rendah | ✔ Bedak (aliran/umpan) | |
| Variasi hanya muncul pada kecepatan produksi (stabil lambat) | ✔ Proses (tingkat makan, waktu) | |
| Variasi meningkat saat hopper kosong | ✔ Bedak (menjembatani) | ✔ Sistem umpan (mengulur waktu) |
| Menukar disk/pin dosis akan memperbaiki masalah ini | ✔ Mesin/alat (disk yang salah, memakai) | |
| Bubuk mengalir dengan buruk di satu mesin tetapi bagus di mesin lain | ✔ | ✔ Mungkin mesin (agitator, menyetir) |
| Mesin yang sama menjalankan bubuk halus yang berbeda | ✔ Bedak (spesifik bahan) |
Menyelesaikan pemeriksaan terstruktur sebelum menelepon layanan dapat menghemat waktu. Jika setelah semua hal di atas masalahnya tetap ada, lalu dengan hati-hati menyesuaikan pengaturan mesin: Misalnya, meningkatkan kedalaman pin tamping atau gaya kompresi hanya setelah memverifikasi stabilitas bubuk/cangkang. Ingat, menyembunyikan bubuk yang tidak stabil dengan kekuatan yang lebih besar dapat menutupi masalah tetapi tidak akan menyelesaikannya dalam jangka panjang.
Perbaikan jangka panjang sering kali melibatkan hal ini kontrol hulu:
Dengan menggabungkan kontrol material yang lebih baik dan pemilihan peralatan yang cerdas, banyak produsen mencapai variasi bobot ±2–3% atau lebih baik.
Kesalahan umum adalah menyalahkan mesin terlebih dahulu. Berikut beberapa aturan praktisnya:
Pendeknya: Jangan terburu-buru mengubah kedalaman pin takaran, stroke, atau kecepatan sampai Anda yakin bedak tersebut bukanlah masalah sebenarnya. Jika masalah yang disebabkan oleh bedak tidak terselesaikan, mesin yang “tetap” hanya akan menyembunyikan gejala dalam kondisi yang berbeda. Misalnya, jika densitas curah campuran lebih rendah dari yang diharapkan, memaksa mesin tidak akan menstabilkan pengisian pada batch berikutnya. Selalu selesaikan masalah materi terlebih dahulu, lalu sempurnakan mesinnya.
Jika Anda sedang berbelanja mesin baru atau melakukan upgrade, ingatlah bahwa tidak ada mesin yang benar-benar “universal”. Itu mesin terbaik adalah salah satu yang terbukti berhasil formulasi Anda. Faktor kunci yang perlu dipertimbangkan:

Ingat: bahan pengisi baru yang mengkilap tidak akan secara otomatis memperbaiki variasi berat jika formulasinya tidak ditangani. ROI terbaik berasal dari kombinasi bubuk dan peralatan yang serasi.
Variasi berat isi kapsul adalah masalah kompleks dengan berbagai kemungkinan penyebab. Pendekatan yang efektif adalah pendekatan yang terstruktur urutan pemecahan masalah: konfirmasikan variasinya, menafsirkan polanya, lalu periksa bedak, kerang, dan mesin secara sistematis. Seperti yang dicatat oleh para ahli, Konsistensi memerlukan formulasi yang stabil dan mesin yang disesuaikan dengan baik.
Dalam ringkasan:
Jika Anda masih melihat variasi yang tidak terkontrol setelah semua pemeriksaan ini, mungkin ini saatnya berkonsultasi dengan pemasok mesin farmasi Anda. Produsen seperti Pengepakan Jinlu menawarkan uji coba pengisian kapsul untuk memverifikasi bahwa mesin tertentu akan menangani kebutuhan bubuk dan berat isi Anda dengan tepat. Dengan berfokus pada akar permasalahan sebelum melakukan penyesuaian pada mesin, Anda akan menghemat waktu dan memastikan kekuatan, proses pengisian yang dapat direproduksi.
Langkah selanjutnya: Gunakan daftar periksa dan pohon keputusan di atas untuk mendiagnosis masalah Anda. Jika Anda memerlukan saran dalam memilih atau mengkonfigurasi mesin pengisian kapsul, Insinyur Jinlu Packing dapat membantu mengevaluasi formulasi Anda dan menargetkan berat isi untuk merekomendasikan solusi yang paling sesuai. Bobot kapsul yang stabil dapat dicapai dengan kombinasi yang tepat pengendalian materi Dan konfigurasi mesin.
Pelajari lebih lanjut tentang pemecahan masalah pengisian kapsul di Jinlu's Panduan Cacat Pengisian Kapsul, atau jelajahi milik kami Mesin pengisian kapsul otomatis untuk produksi berkecepatan tinggi.
Variasi berat isi kapsul dapat disebabkan oleh aliran bubuk yang tidak konsisten, perubahan kepadatan massal atau kelembaban, pemisahan bubuk, pemberian bubuk yang tidak stabil, pengaturan dosis yang salah, kecepatan mesin, atau komponen pengisi yang aus. Titik awal terbaik adalah mengidentifikasi pola variasi sebelum mengubah pengaturan mesin. Penelitian telah menunjukkan hubungan antara sifat aliran bubuk dan variasi berat isi kapsul.
Berat isi kapsul dapat bervariasi seiring aliran bubuk, kepadatan lapisan bubuk, kondisi makan, atau parameter dosis berubah selama produksi. Pergeseran bertahap, variasi acak, atau perbedaan spesifik stasiun dapat menunjukkan penyebab yang berbeda, jadi meninjau tren berat badan lebih bermanfaat daripada hanya melihat rata-rata berat badan.
Bedak adalah pemeriksaan pertama yang penting, terutama bila formulasi atau lot materialnya telah berubah. Tinjau kemampuan mengalir, kepadatan massal, kelembaban, karakteristik partikel, pemisahan, dan perilaku tempat tidur bubuk sebelum melakukan penyesuaian alat berat secara besar-besaran. Namun, pola variasi harus menentukan urutan pemecahan masalah yang sebenarnya.
Aliran serbuk yang buruk atau tidak konsisten dapat menyebabkan pemberian pakan dan pembentukan lapisan serbuk menjadi kurang seragam, yang dapat meningkatkan variasi berat isi kapsul. Penelitian telah menemukan hubungan antara sifat aliran bubuk, kepadatan tempat tidur bubuk dan kinerja pengisian kapsul.
Ya. Kepadatan curah mempengaruhi berapa banyak bubuk yang menempati volume dosis atau volume kapsul tertentu. Jika kepadatan bubuk berubah antar batch atau selama pemrosesan, kondisi pemberian dosis yang sama dapat menghasilkan bobot pengisian yang berbeda. Oleh karena itu, kepadatan curah merupakan atribut material yang penting untuk dipantau ketika menyelidiki variasi berat isi.
Bandingkan berat kotor kapsul yang diisi dengan berat isi bersih setelah memperhitungkan berat cangkang kosong. Jika berat kotor kapsul berubah sedangkan berat isi bersih relatif stabil, berat cangkang kapsul atau variabilitas cangkang mungkin berkontribusi terhadap hasil tersebut. Prosedur USP untuk kapsul cangkang keras secara khusus menggunakan berat cangkang kosong individu untuk menghitung isi bersih kapsul bila diperlukan.
Berat kotor kapsul adalah berat kapsul yang terisi penuh, termasuk cangkang dan isinya. Berat isi bersih adalah berat isinya saja:
Berat isi bersih = Berat kotor kapsul − Berat cangkang kapsul kosong.
Perbedaan ini penting karena perubahan berat cangkang dapat mempengaruhi berat kotor tanpa menunjukkan adanya masalah pada proses pemberian dosis bubuk.
Ya. Pengaturan dosis, kondisi tempat tidur bubuk, geometri perkakas, komponen tamping atau dosator, stabilitas makan, keselarasan dan keausan mekanis semuanya dapat mempengaruhi konsistensi pengisian. Namun, pengaturan mesin tidak secara otomatis disalahkan; sifat material dan kondisi proses juga dapat menjadi kontributor utama.
Itu bisa, namun efeknya tergantung pada formulasi dan sistem pengisiannya. Perubahan kecepatan dapat mengubah pemberian bubuk, kondisi pengendapan atau pemberian dosis, namun kecepatan tidak selalu menjadi penyebab utama. Untuk alasan ini, membandingkan variasi bobot pada kondisi pengoperasian yang terkontrol daripada berasumsi bahwa kecepatan yang lebih tinggi secara otomatis menyebabkan akurasi yang lebih buruk.
Mulailah dengan menstabilkan sifat bubuk dan kualitas cangkang kapsul, kemudian mengoptimalkan proses pengisian dan parameter takaran. Pantau aliran bubuk, kepadatan massal, kelembaban, kondisi tempat tidur bubuk, pengaturan perkakas dan mesin. Untuk mesin pengisian kapsul baru, menguji formulasi sebenarnya dalam kondisi produksi yang representatif dapat membantu memastikan apakah peralatan dapat mencapai konsistensi berat isi yang diperlukan.
Referensi:
1.Keseragaman Unit Dosis —— USP <905>
2.Pengaruh sifat aliran serbuk pada keseragaman berat pengisian kapsul —— PubMed
3.Kemampuan mengalir bubuk sebagai indikasi kinerja pengisian kapsul —— Sains Langsung
4.Studi aliran serbuk III: kekuatan tarik, rasio konsolidasi, laju aliran, dan hubungan variasi berat isi kapsul —— PubMed
5.Pengaruh atribut material terhadap berat isi kapsul dan variabilitas berat pada mesin nosel dosator —— PubMed
6.Pengaruh komposisi cangkang kapsul terhadap indikator kinerja kapsul hypromellose dibandingkan dengan kapsul gelatin keras —— PubMed